FPC制程第二站:清孔(除胶渣/Desmear)工艺详解
文章目录
一、清孔核心定义:四大动作+唯一目标
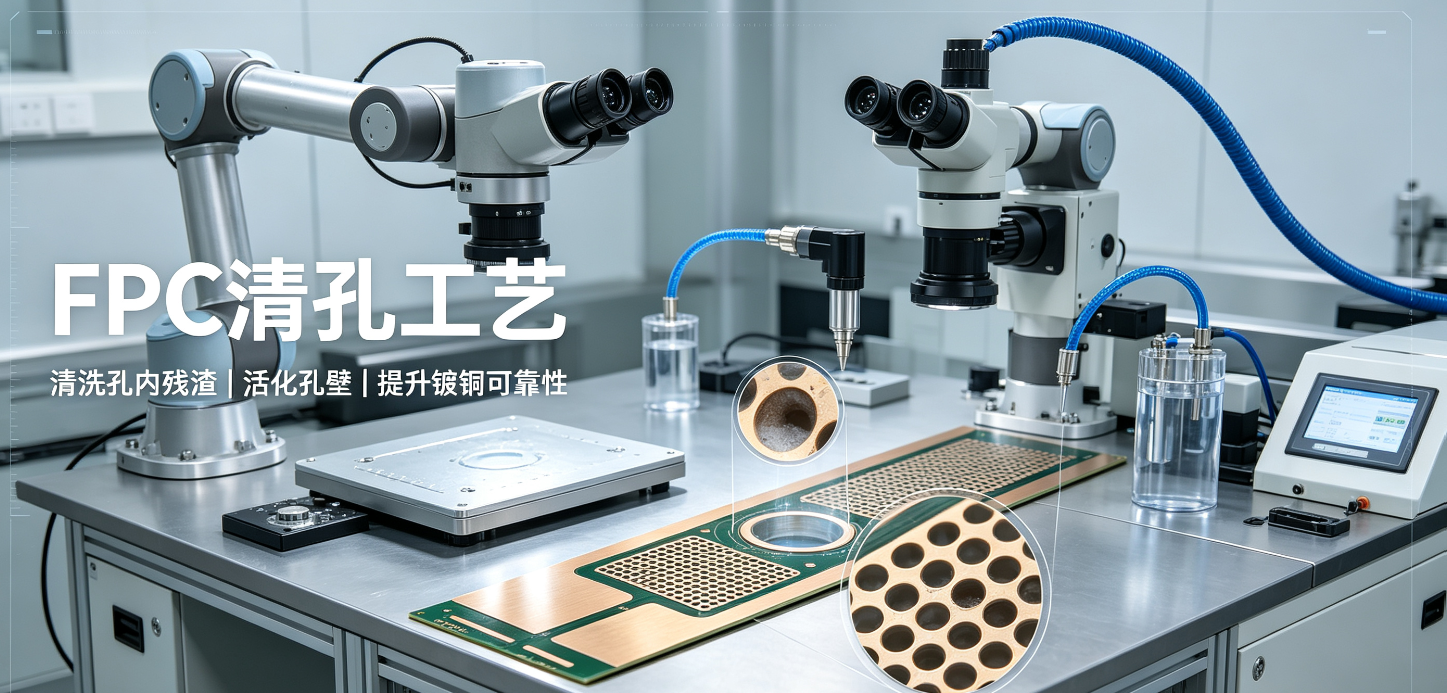
图:清孔工艺示意图
四大核心动作
- 去除钻污:清除CNC/激光钻孔高温熔融的树脂Smear,恢复内层铜导通;
- 去除毛刺:修除铜箔披锋、孔口钻屑、粉尘,避免孔铜空洞;
- 露出铜层:剥离覆盖内层铜环的树脂,保证沉铜与铜层可靠结合;
- 粗化锚定:在铜面制造微观凹凸粗糙度,提升电镀铜机械附着力。
最终统一目标:打造干净、可镀、结合牢固的孔壁界面,为后续化学沉铜、电镀提供合格基底。
二、钻孔产生四类污染物危害解析
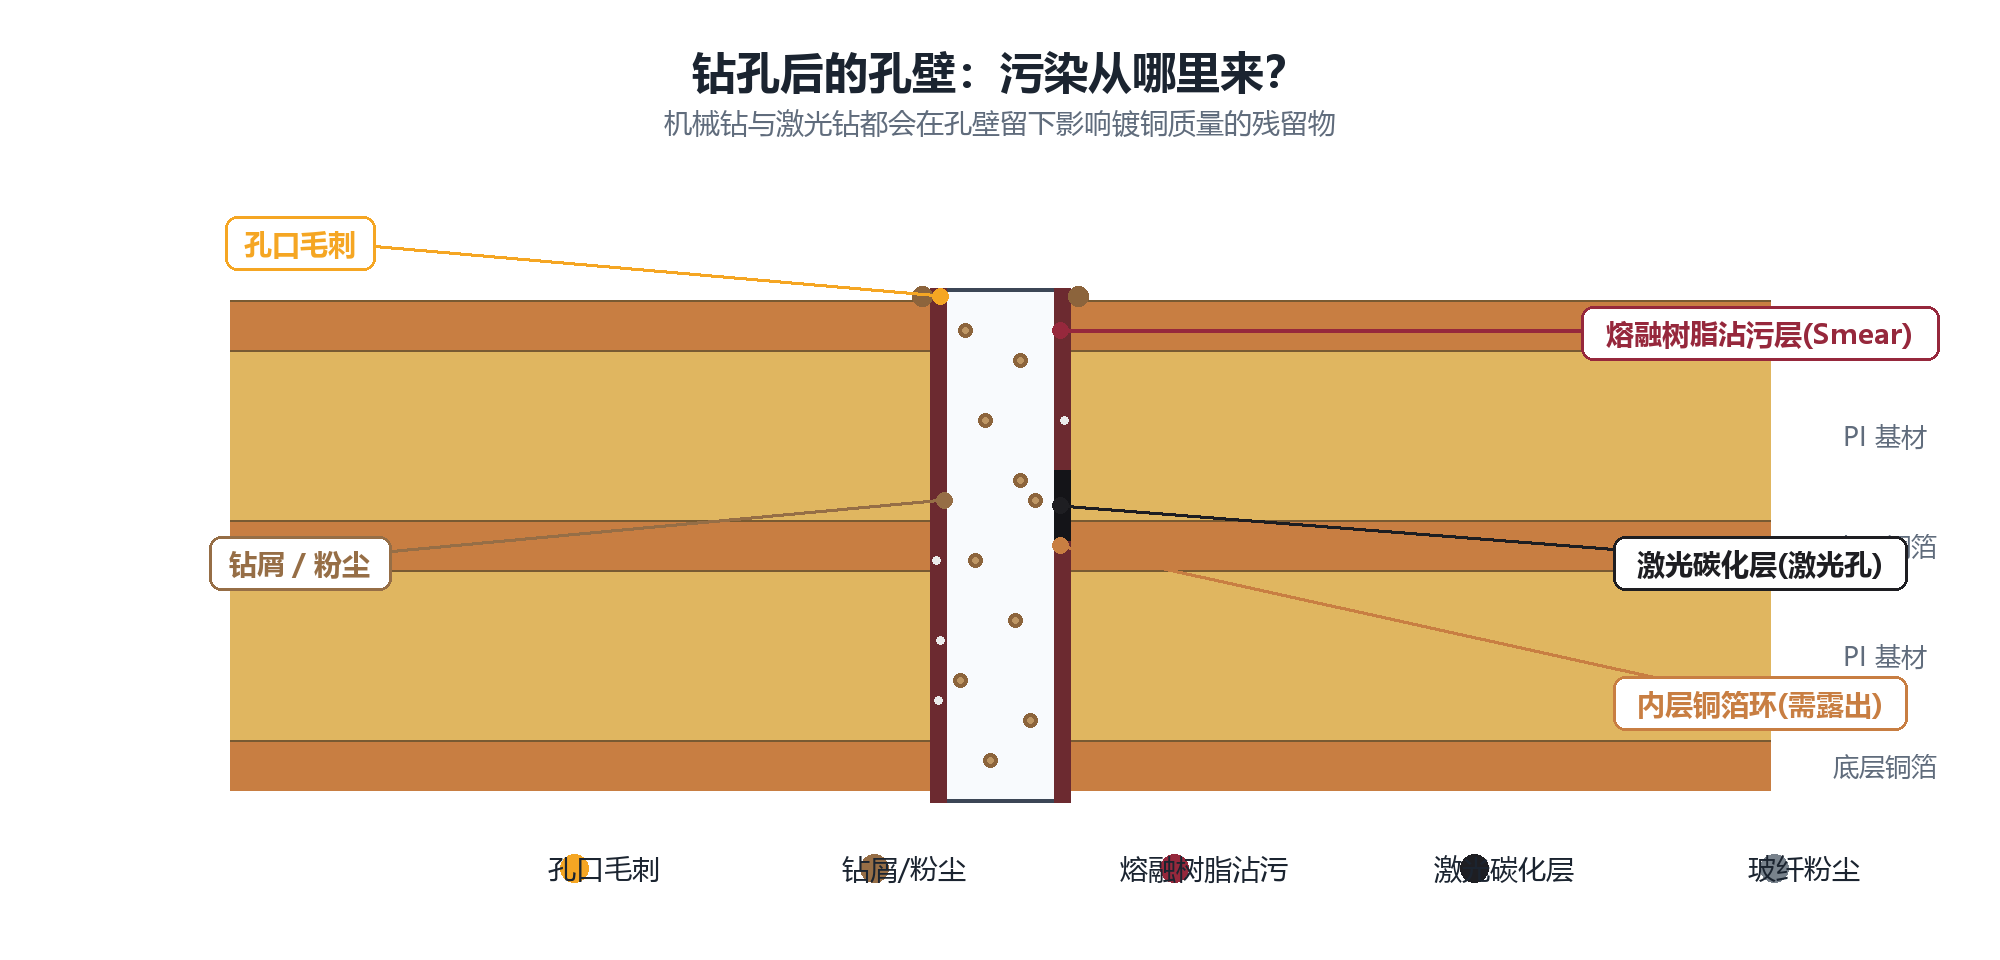
图:钻孔后的孔壁污染分层标注图
四种孔内污染物详细说明
- 树脂钻污(Smear):钻头摩擦300℃+高温熔融树脂,冷却后覆盖内层铜环,直接阻断层间导通,是多层板最大隐患;
- 铜毛刺/披锋:钻头进出板面拉扯铜箔形成毛边,电镀后凸起、受热分层;
- 玻纤/铜粉尘:切削碎屑藏匿孔道,造成镀层针孔、堵孔;
- 激光碳化层(激光盲孔独有):激光烧灼生成致密碳层,普通湿法无法清除,会拉高导通电阻、降低附着力。
板材差异重点:双面板仅需解决毛刺粉尘;多层/盲孔FPC核心管控树脂钻污、激光碳化层。
三、机械清孔预处理工艺(喷砂/高压水洗/微蚀)
机械清孔仅能处理表层粉尘、毛刺,无法去除深层树脂钻污,多用于双面板前置预处理。
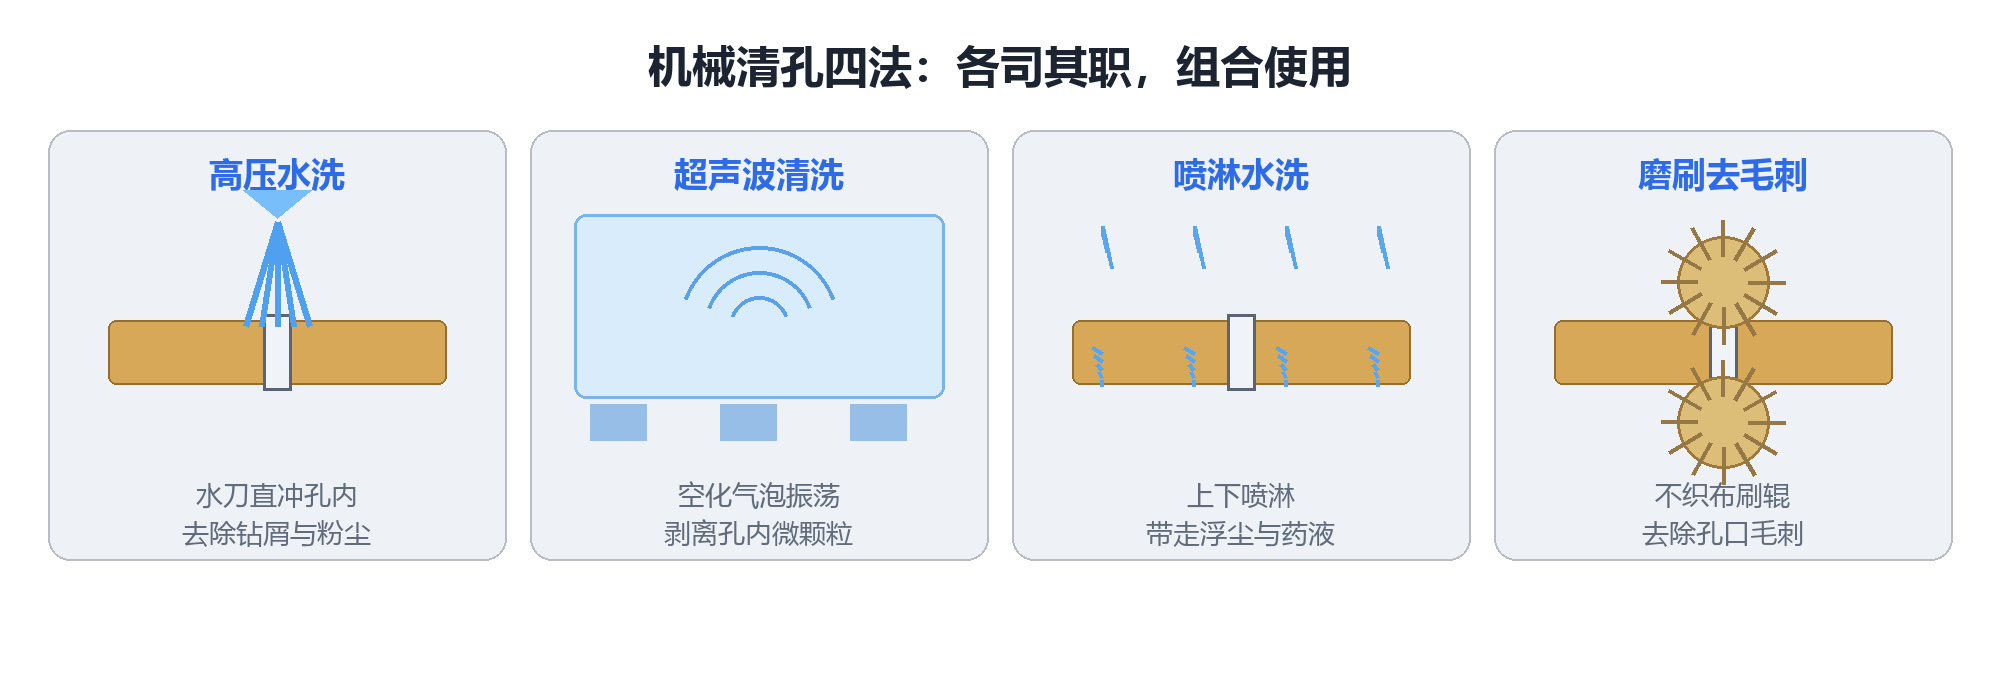
图:高压水洗/超声波/喷淋/磨刷结构示意图
四大机械预处理方法
- 氧化铝喷砂:高压气流携带磨料冲刷孔壁,去除表层钻污、毛刺;
- 高压DI水洗30~80kg水压冲洗孔内碎屑、残留磨料;
- 超声波清洗空化气泡剥离微米级微小颗粒;
- 化学微蚀(辅助)过硫酸盐体系轻微粗化铜面,蚀铜量0.5~1.5μm。
| 工艺 | 工作原理 | 标准工艺参数 | 管控注意点 |
|---|---|---|---|
| 氧化铝喷砂 | 磨料高速撞击剥离毛刺 | 磨料40~100μm;压力2~4kg/cm² | 防止孔口磨损、磨料残留堵孔 |
| 高压水洗 | 高压纯水冲除粉尘碎屑 | 水压30~80kg/cm²;高纯度DI水 | 清洗后快速烘干,铜面氧化 |
| 化学微蚀 | 化学轻微咬蚀粗化铜 | 过硫酸盐;蚀铜0.5~1.5μm | 控制蚀刻均匀,避免局部过蚀 |
工艺验证原则:更换板厚、孔径、基材料号,必须重做首件确认工艺窗口,不可沿用旧参数。
四、多层板痛点:树脂钻污必须化学去除
- 钻孔高温使环氧/PI树脂熔融;
- 冷却后树脂薄膜完全覆盖内层铜环,形成绝缘隔离层;
- 直接沉铜会出现层间开路、孔空洞,产品直接失效。
机械清洗仅能清理表面粉尘,无法溶解交联树脂;多层板必须采用碱性高锰酸钾湿法除胶渣,或等离子干法分解树脂。
五、湿法标准五段式除胶渣全流程
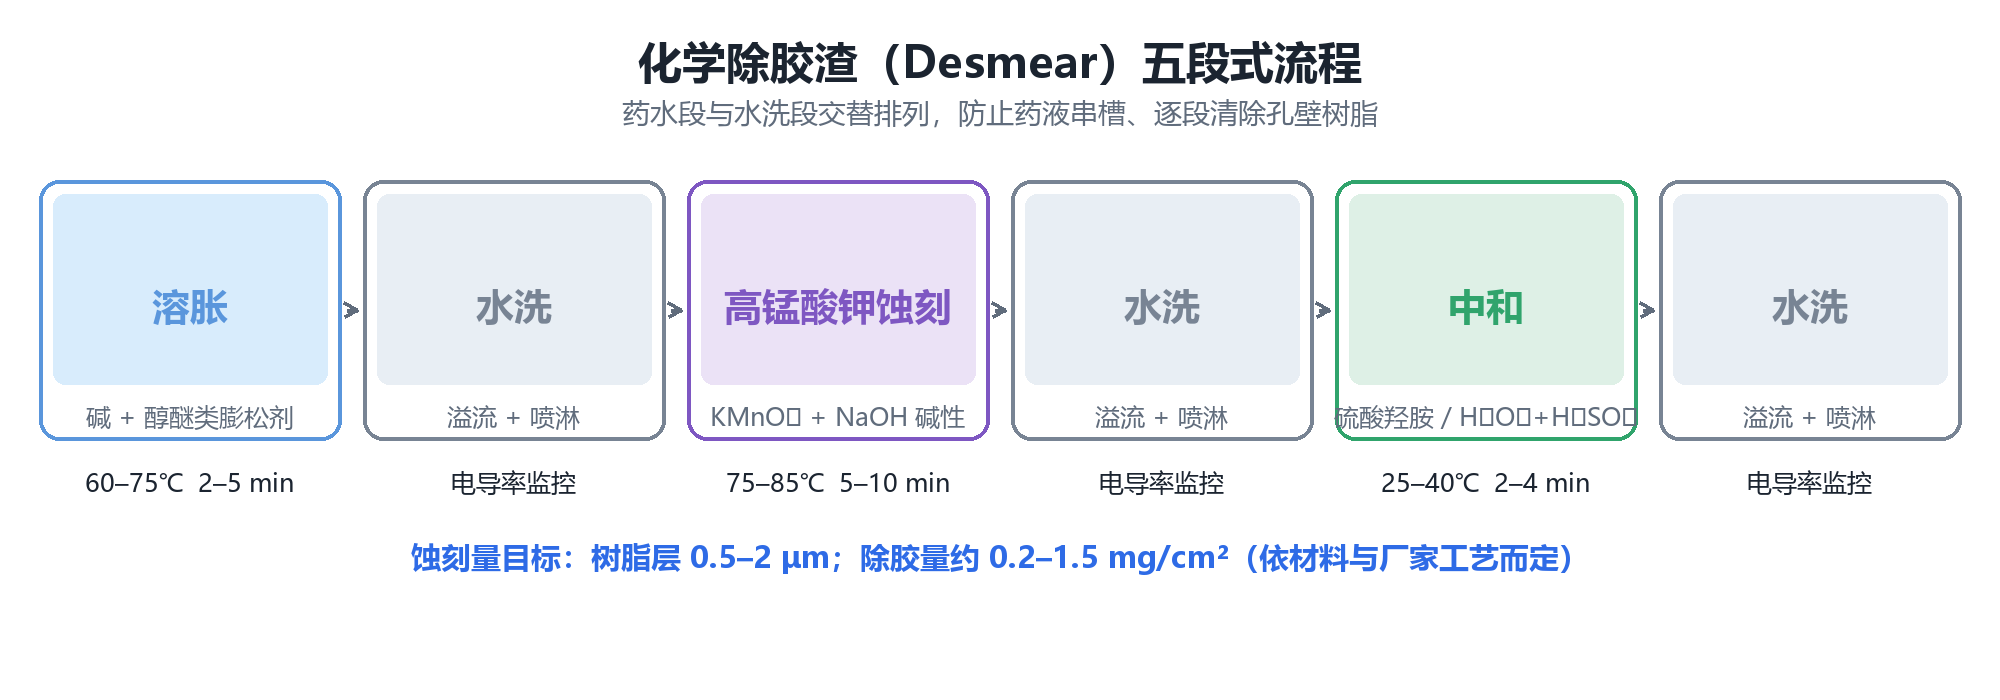
图:溶胀-氧化-中和完整槽体工艺流程图
完整流程:溶胀→水洗→高锰酸钾蚀刻→水洗→中和→水洗→玻璃微蚀
1. 溶胀段(Swell):软化交联树脂
- 药水:碱性醇醚膨松剂;温度60~75℃,浸泡2~5min;
- 作用:渗透树脂分子链,打开通道,让高锰酸钾深入孔内;
- 风险:溶胀不足→除胶不干净;过度溶胀→基材泛白损伤;
- 禁止跳过:致密树脂直接氧化仅能处理表面,盲孔深处残留胶渣。
2. 高锰酸钾氧化段:分解树脂胶渣
- 药水:KMnO₄ 40~60g/L + NaOH碱性体系;温度75~85℃,5~10min;
- 原理:高温碱性环境氧化树脂为可溶性小分子,同步轻微粗化铜;
- 槽液维护:定期滴定浓度,电解再生维持氧化能力;
- 铜面管控:轻微粗糙为有益锚点;出现深坑、台阶属于过蚀缺陷。
3. 中和还原段:清除锰氧化物残留
- 药水:硫酸+羟胺还原剂;25~40℃,2~4min;
- 作用:还原孔壁棕黑色MnO₂污渍,避免污染沉铜槽液、镀层起泡;
- 判定标准:目视孔壁露出纯铜色,背光测试无黑点残留。
4. 玻璃微蚀段:整平玻纤端头
- 药水:氟化物体系;
- 作用:蚀刻凸起玻纤,防止电镀后玻纤刺破镀层产生空洞;
- 特殊说明:纯PI无玻纤FPC可省略本工序。
工艺窗口平衡:时间/温度/浓度三角
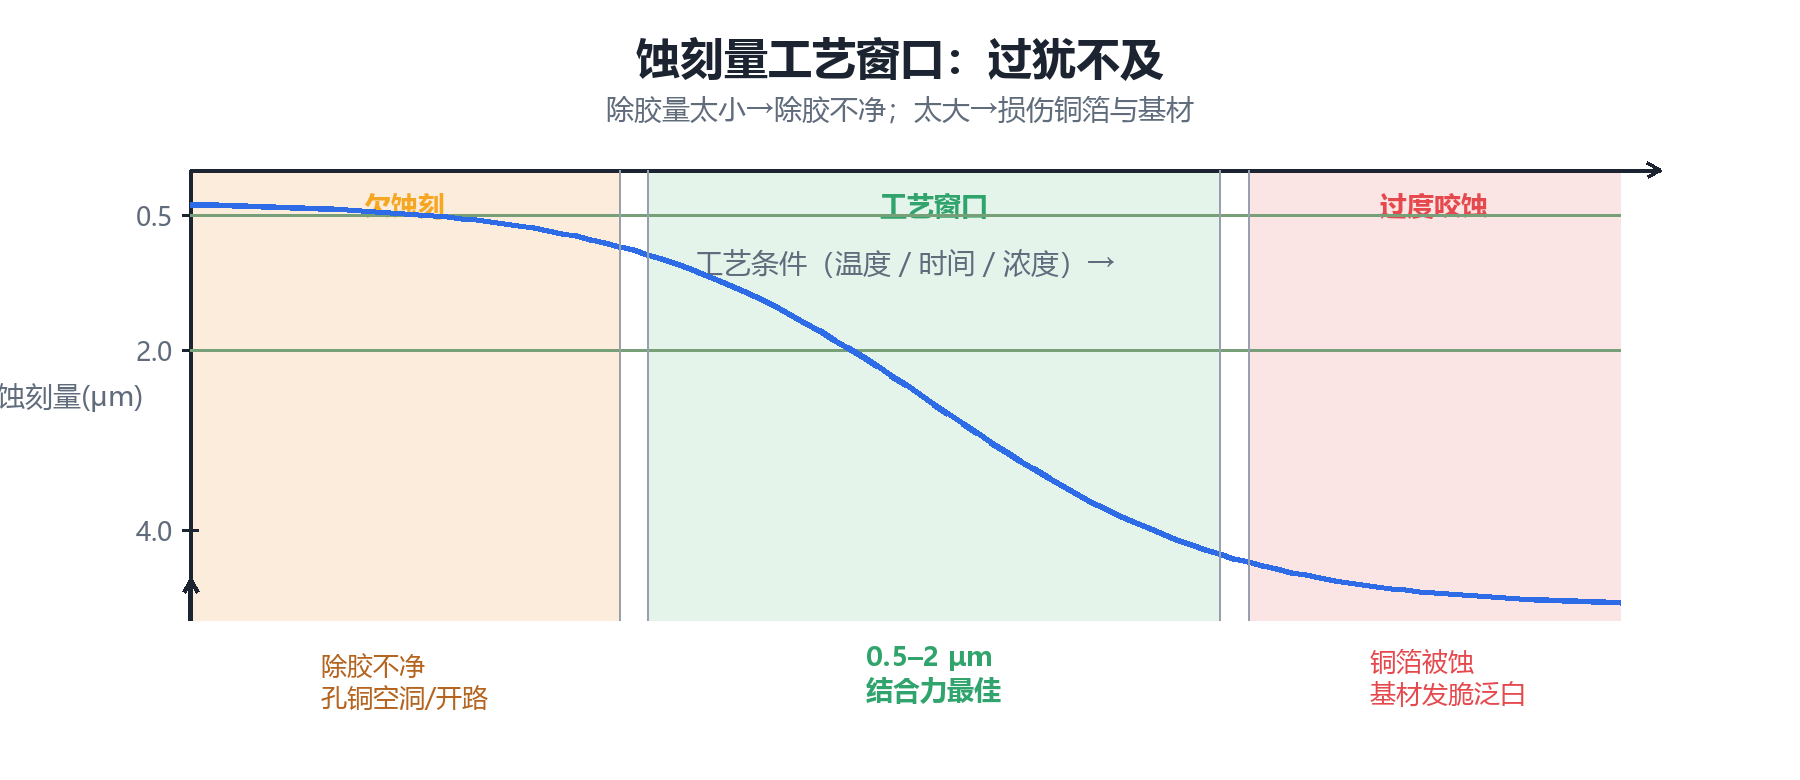
图:欠处理/最佳窗口/过蚀区间曲线图
- 欠处理:溶胀/浓度/时间不足 → 背光不合格、孔铜分层;
- 最佳区间:树脂蚀刻0.5~2μm,附着力最优;
- 过处理:高温高浓度长时间 → 铜箔变薄、PI基材发脆泛白;
管控方法:DOE实验锁定窗口,每批次首件背光+金相切片双重验证。
合格孔壁微观标准
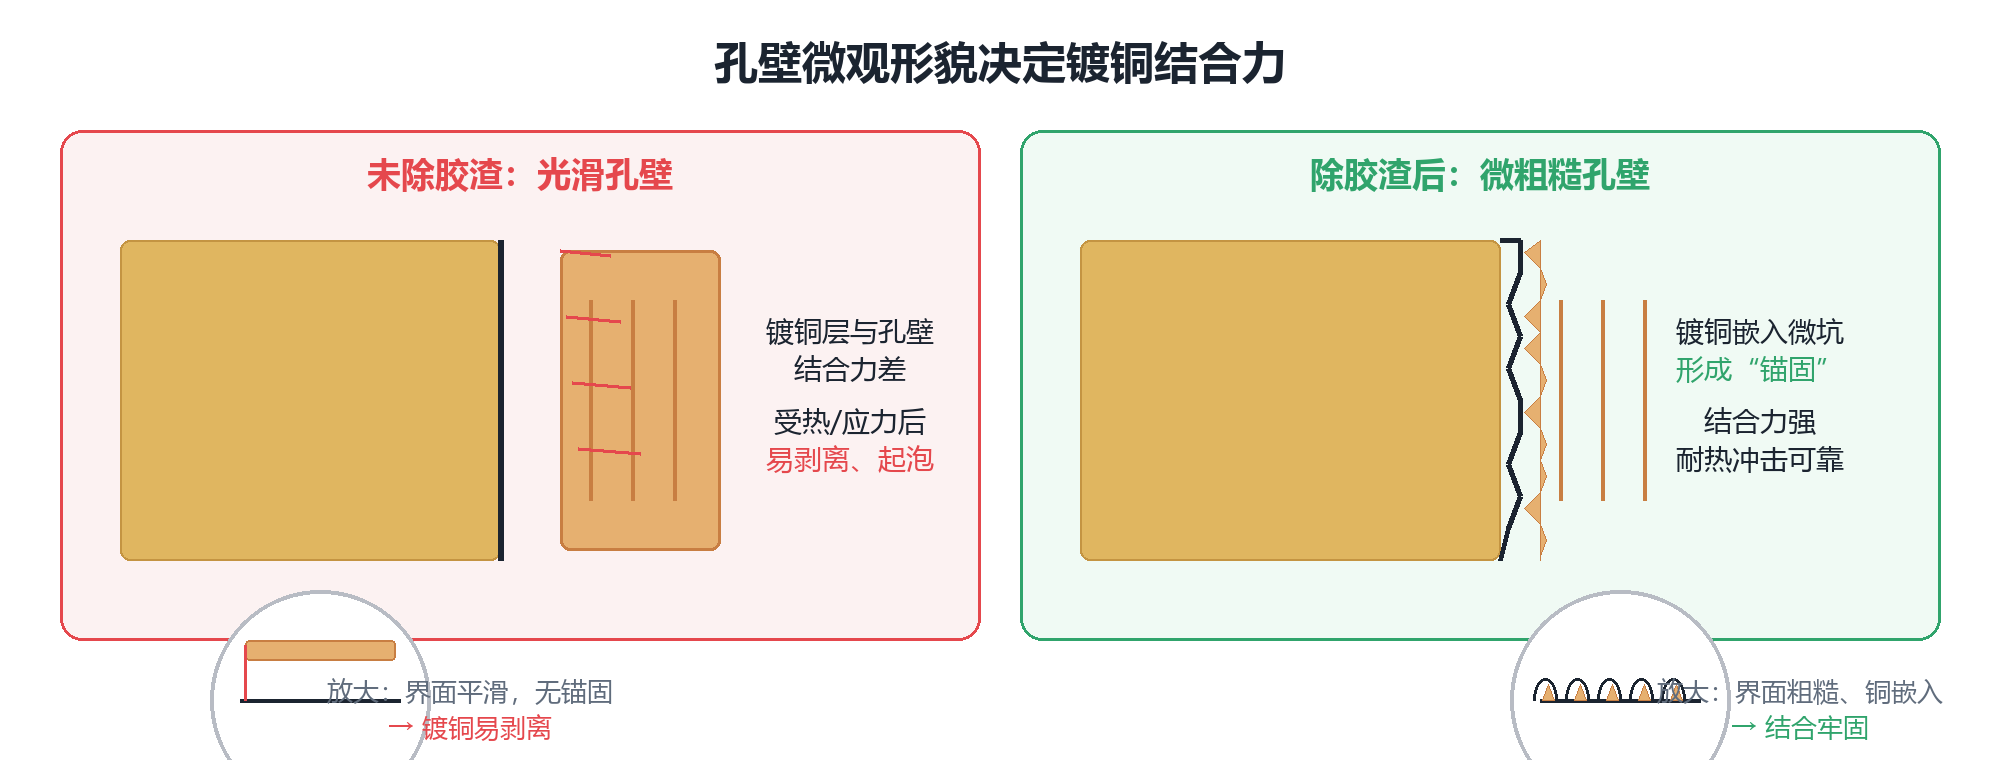
图:未除胶光滑孔壁VS除胶后粗糙锚定孔壁
- 无树脂、碳化层残留;
- 铜面均匀微粗,无深坑台阶;
- 玻纤端面平整无凸起;
- 镀层嵌入微观凹槽,热冲击不起泡剥离。
六、等离子体干法清孔(盲孔/PI/LCP专用)
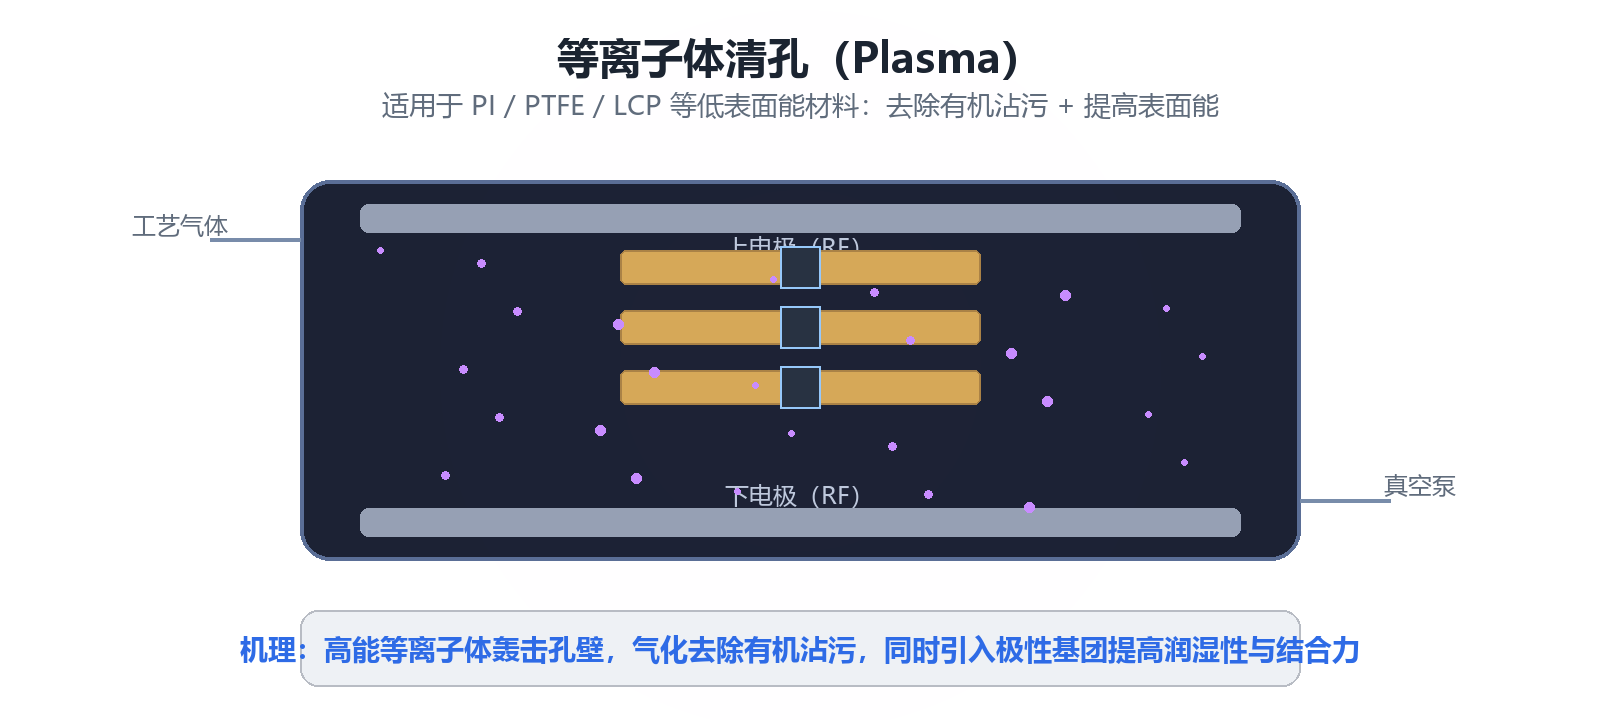
图:真空等离子清洗机腔体剖面图
1. 工作原理
真空腔体内通入混合工艺气体,13.56MHz射频激发低温等离子,双重作用去除污染:
- 物理轰击:Ar离子高速溅射剥离致密胶渣、碳化层;
- 化学反应:O₂、CF₄活性自由基气化有机物,真空泵抽走气态产物。
各类气体功能
- O₂:主氧化气体,分解绝大多数环氧树脂;
- CF₄/SF₆:氟基气体,刻蚀PI、LCP低表面能材料;
- Ar:物理轰击,提升深盲孔底部清洁效果;
- N₂:稳定等离子辉光,均匀蚀刻速率。
2. 完整批次工艺流程
- 垂直装架(板材不贴合,保证气流);
- 腔体抽真空至10Pa以下;
- 配比通气稳压;
- 辉光等离子处理;
- 破真空、下料检验。
3. 核心优势与适用场景
- 优势:无药水残留、盲孔/微孔清洁均匀、适配PI/刚挠板;
- 短板:批次产能低、设备与运行成本高;
- 必选场景:激光盲孔、高厚径比微孔、纯PI柔性板、刚挠结合板。
七、不同板材清孔差异化工艺方案
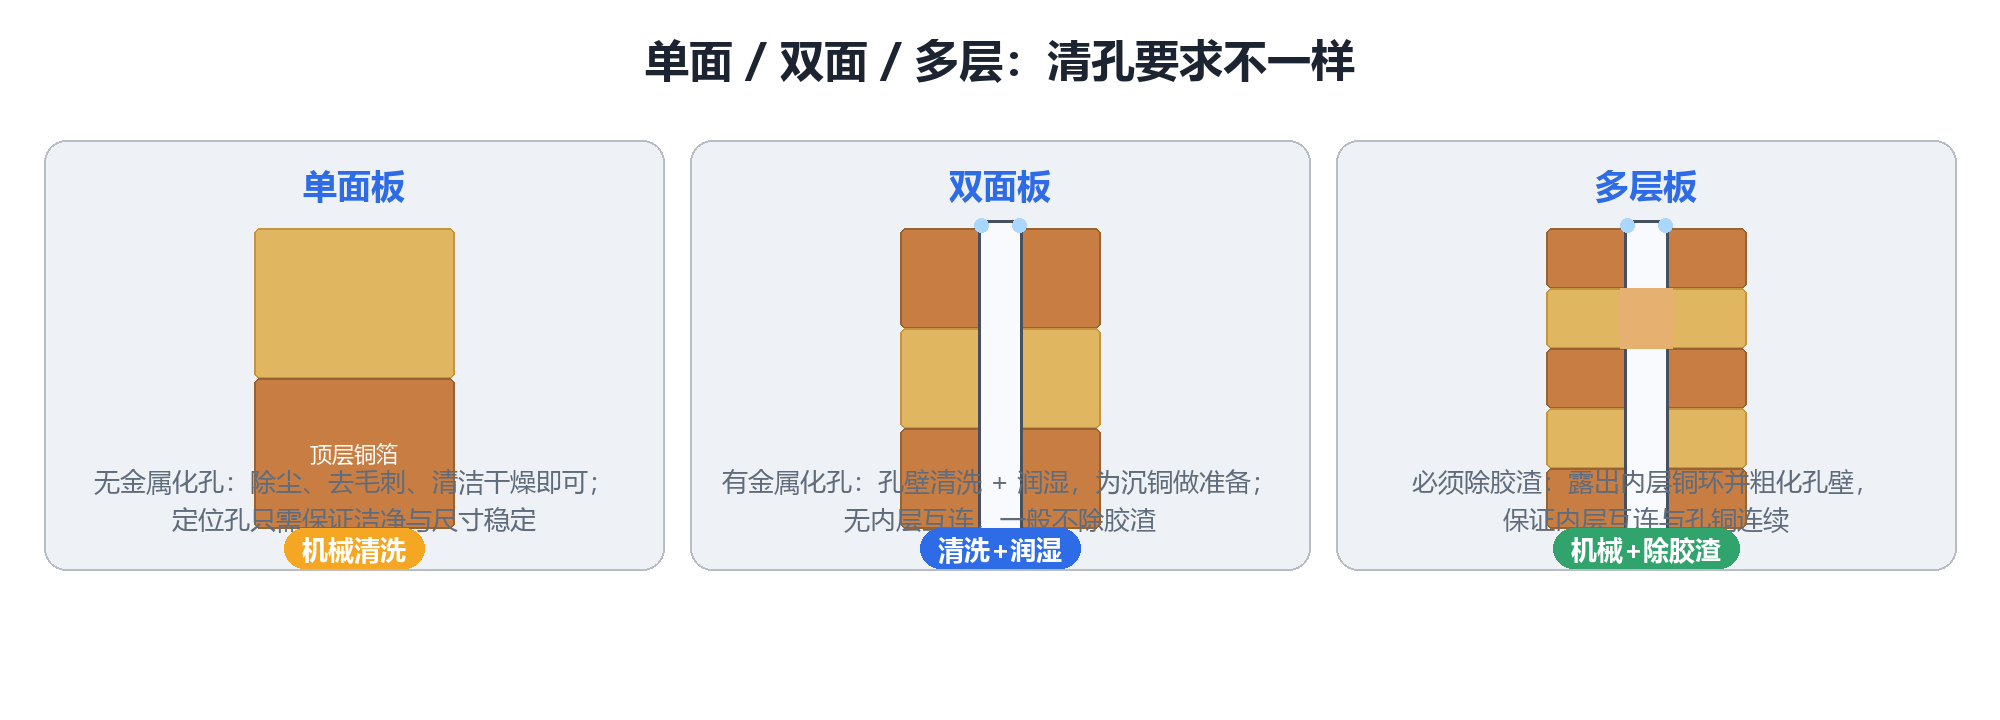
图:三类FPC板材结构与清孔需求对比
| 板材类型 | 推荐工艺组合 | 核心管控要点 |
|---|---|---|
| 单面板 | 仅机械清洗(喷砂+高压水洗) | 除尘去毛刺,无需除胶渣 |
| 双面板 | 机械预处理+可选化学微蚀 | 孔口无毛刺,无需高锰酸钾段 |
| 普通多层通孔板 | 机械预处理+湿法五段除胶渣 | 背光≥9级,内层铜完全裸露 |
| 激光盲孔/微孔多层板 | 等离子体清孔(首选) | 盲孔底部碳化层完全清除 |
| 刚挠结合板/PI基材 | 等离子清孔为主 | 刚挠过渡区无藏胶,PI不过蚀分层 |
八、清孔品质检验四大方法
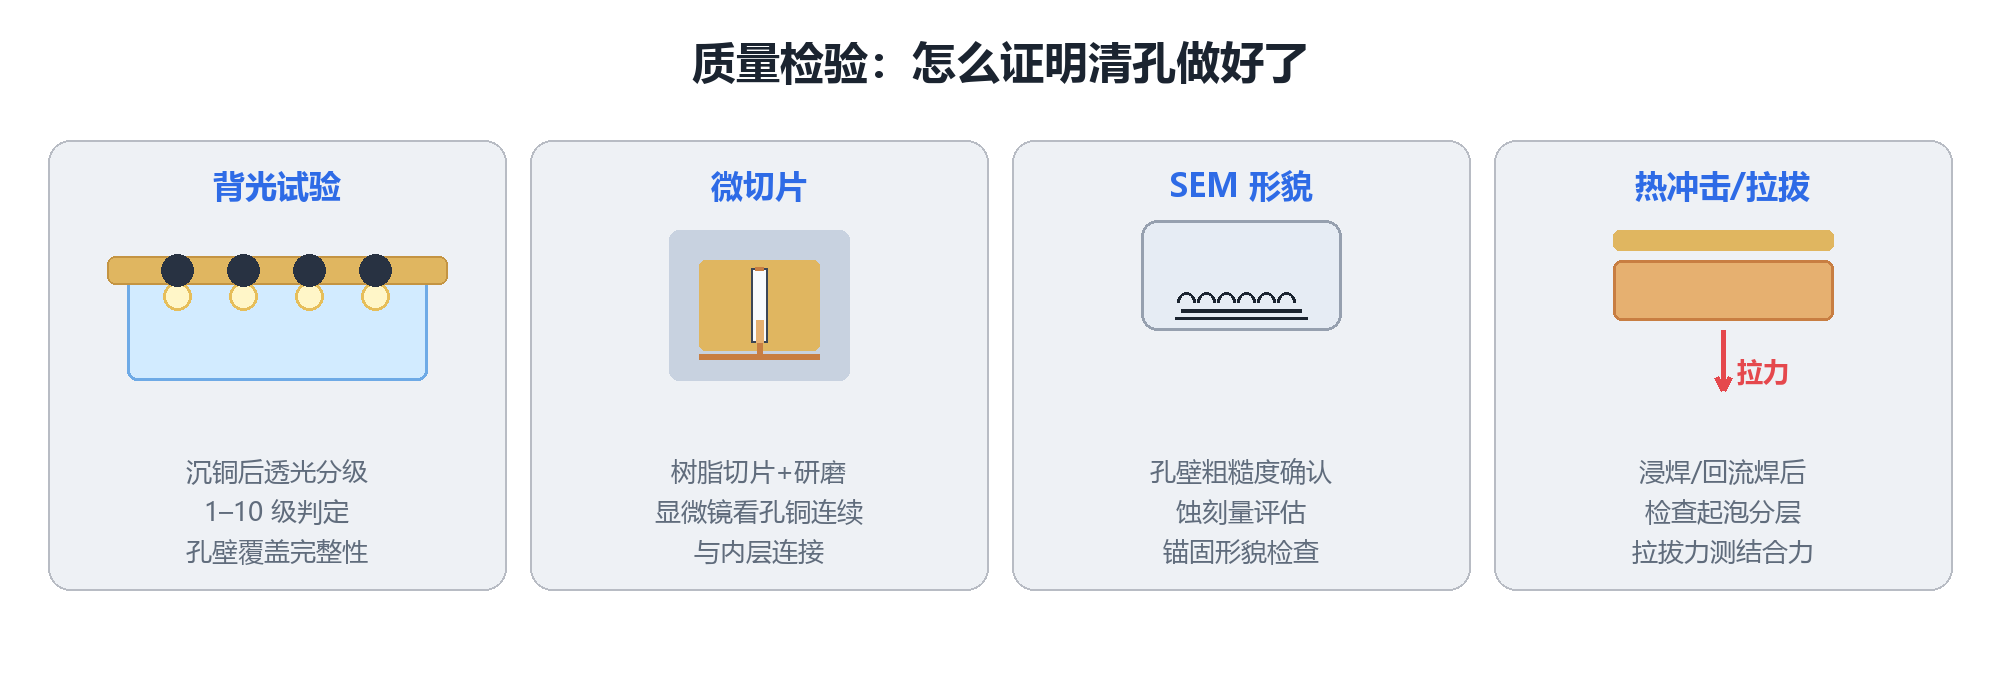
图:四种清孔质量检测手段图示
- 背光试验(批量快速检测)
沉铜后透光观察,1~10级分级,≥9级合格;每班、每批次必检,黑点代表胶渣残留。
- 金相微切片(标准精准验证)
树脂灌封研磨剖面,显微镜观察内层铜、蚀刻量、玻纤状态;首件、换料、异常必须切片。
- SEM扫描电镜(微观分析)
高倍观察孔壁粗糙度、锚点形貌,用于工艺评审、批量失效分析。
- 热冲击/拉拔测试(可靠性验证)
浸焊、回流焊后做拉力测试,判定孔铜是否分层起泡。
九、清孔常见缺陷、根因与改善对策
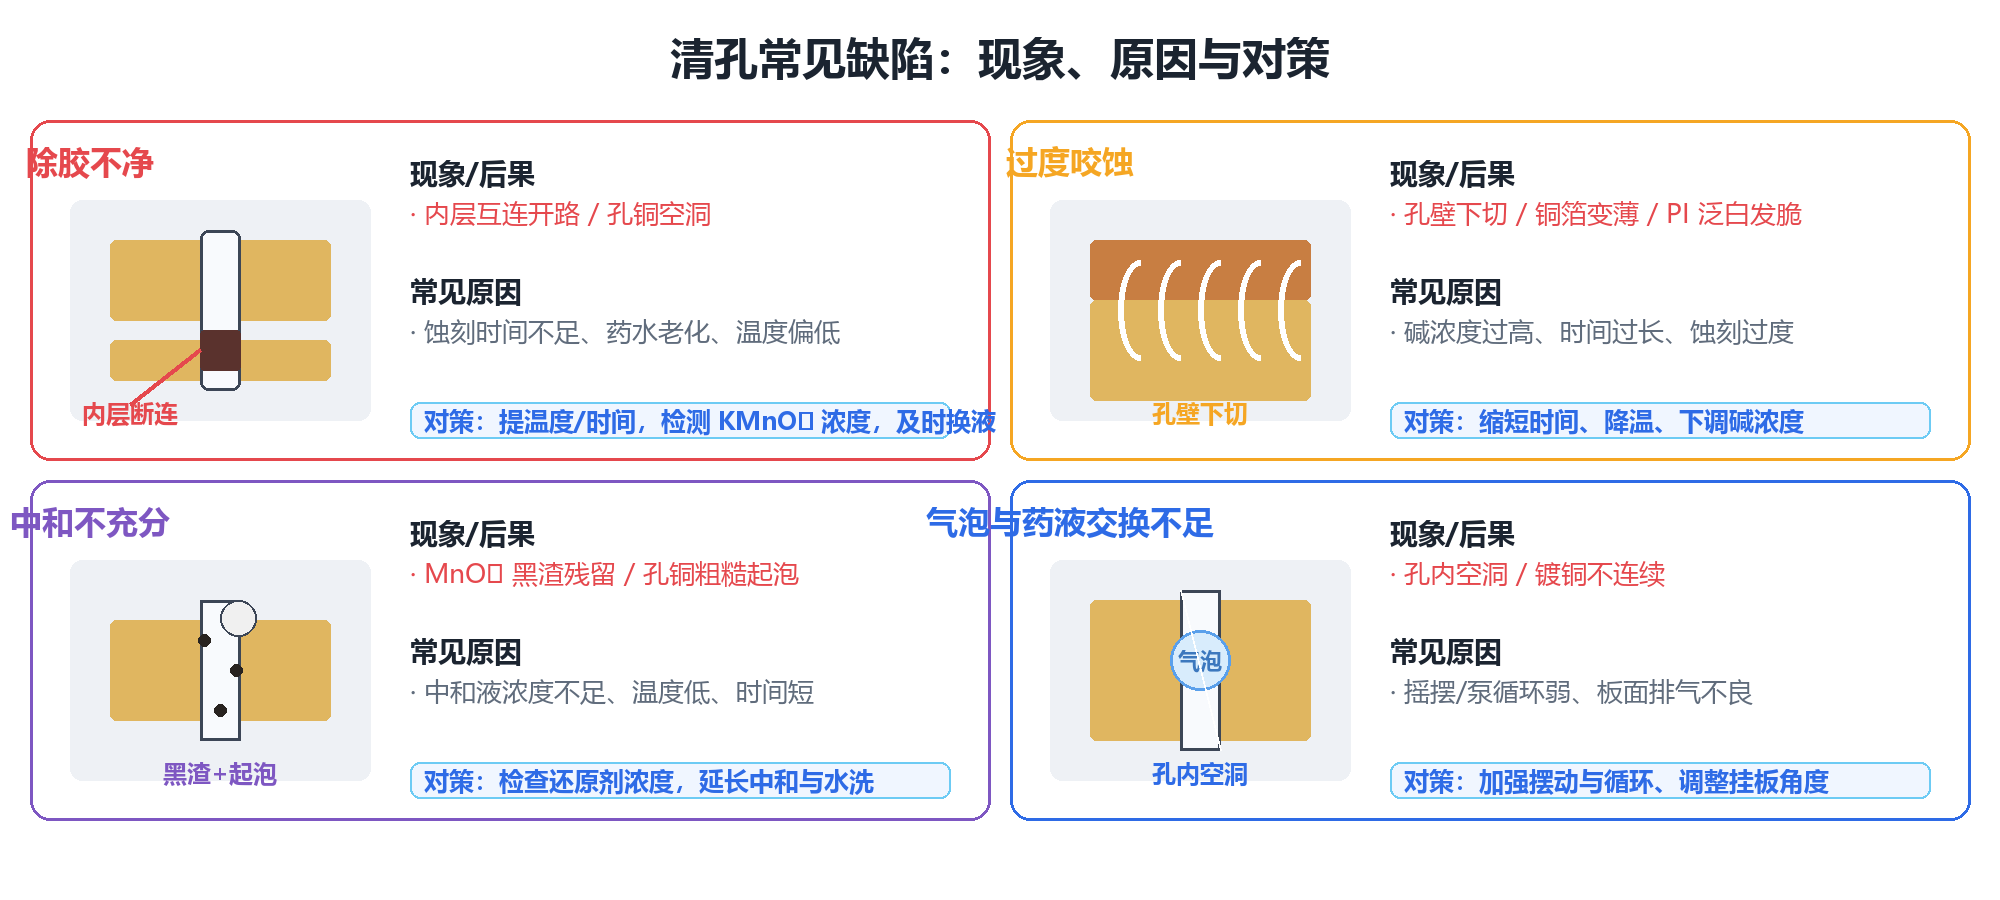
图:清孔典型不良剖面标注图
| 缺陷名称 | 现象与失效后果 | 核心根因 | 改善对策 |
|---|---|---|---|
| 除胶不净/背光不良 | 内层断开、孔空洞、导通不良 | 溶胀不足、药水老化、温度偏低 | 提升温度/时长,定期更换高锰酸钾槽液 |
| 铜面过度咬蚀 | 孔壁下切、铜箔变薄、PI发白 | 药水浓度过高、浸泡时间过长 | 缩短处理时间,降低槽温与碱浓度 |
| 锰残留(中和不足) | 孔壁黑斑、镀层起泡脱落 | 中和还原剂浓度不足、水洗不足 | 补充还原药水,延长中和与水洗段时长 |
| 孔内气泡药液交换差 | 局部清孔空白、电镀不连续 | 板材摆放过密、槽体循环差 | 增加槽体摆动,调整挂板间距 |
| PI过蚀分层(等离子) | 挠性区破损、基材分层 | CF₄比例过高、功率过大 | 下调含氟气体,降低射频功率 |
批量风险提示:清孔缺陷具备批量爆发特性,首件确认+定时切片抽检是唯一预防手段。
十、清孔全工序关键控制点汇总
| 工序段 | 核心管控参数 | 日常监控方式 | 失效后果 |
|---|---|---|---|
| 喷砂预处理 | 磨料粒径、喷射压力、处理时长 | 首件背光、定期更换磨料 | 孔口损伤、表层胶残留 |
| 高压水洗 | 水压、DI水质、烘干温度 | 压力表、水质电阻率记录 | 粉尘残留、铜面氧化发黑 |
| 溶胀槽 | 温度、浸泡时间、药水浓度 | 每日槽液分析、温控曲线 | 深层树脂无法去除 |
| 高锰酸钾氧化 | KMnO₄浓度、碱度、槽温 | 每班滴定、电解再生 | 除胶不良或铜过蚀 |
| 中和还原 | 还原剂浓度、水洗pH值 | 目视孔壁颜色、pH试纸 | 锰残留污染沉铜生产线 |
| 等离子清孔 | 真空度、气体配比、射频功率 | 真空计、质量流量计实时记录 | 盲孔底部清不干净、PI腐蚀 |
十一、工艺核心总结
- 唯一目标:制造干净、可镀、高结合力的孔壁界面;
- 工艺分层:双面板只用机械清洗,多层板必须化学除胶渣,精密盲孔/PI优先等离子;
- 湿法标准流程:溶胀→氧化→中和→水洗→玻璃微蚀,缺一不可;
- 管控核心:时间/温度/浓度三角平衡,依靠背光、切片闭环验证工艺窗口;
- 制程地位:清孔是孔金属化前置关口,直接决定产品长期导通可靠性。