FPC 制程工艺 · 第六站
LPI 液态感光防焊工艺详解
Liquid Photo Imageable Solder Mask
从 材料机理 → 参数窗口 → 标准作业 → 缺陷对策
本站制程定位与全流程框架
PROCESS POSITIONING & RTR WORKFLOW
01制程位置定位
前工序 PRE-PROCESS
完成第五站冲孔、CVL 假贴与快压固化;基材线路成型与层间绝缘构建完毕,为防焊层提供平整洁净的基础表面。
本工序(核心)PROCESS
涂覆液态感光防焊油墨(LPI),经曝光显影精准定义焊盘窗口,形成致密绝缘保护层,是保障 FPC 电气安全与可靠性的核心防线。
后工序 POST-PROCESS
进行表面处理(沉金 / OSP)、外形精密加工及电气性能终检,完成成品的最后成型与质量把控,确保交付良率。
02核心价值与作用
电气绝缘防护
覆盖线路铜面,阻断短路风险,防止微蚀与电化学迁移,保障长期稳定性。
焊盘精准定义
精准露出焊接区域,防止焊锡漫流与桥接,确保元器件焊接良率。
物理环境防护
抵御氧化腐蚀与机械冲击,提升 FPC 耐弯折性能,延长产品寿命。
外观与标识
统一板面底色,清晰呈现字符标识,简化组装流程与识别效率。
03RTR 全工艺流程
- 前处理微蚀:粗化表面,增强油墨附着力
- 双面涂布:均匀涂覆液态感光防焊油墨
- 预烤干燥:挥发溶剂,形成半固化膜
- 对位曝光:利用 UV 光固化,形成潜影
- 显影成型:去除未曝光区域,定义焊盘
- 后固化与检测:热固化增强性能,AOI 自动检测
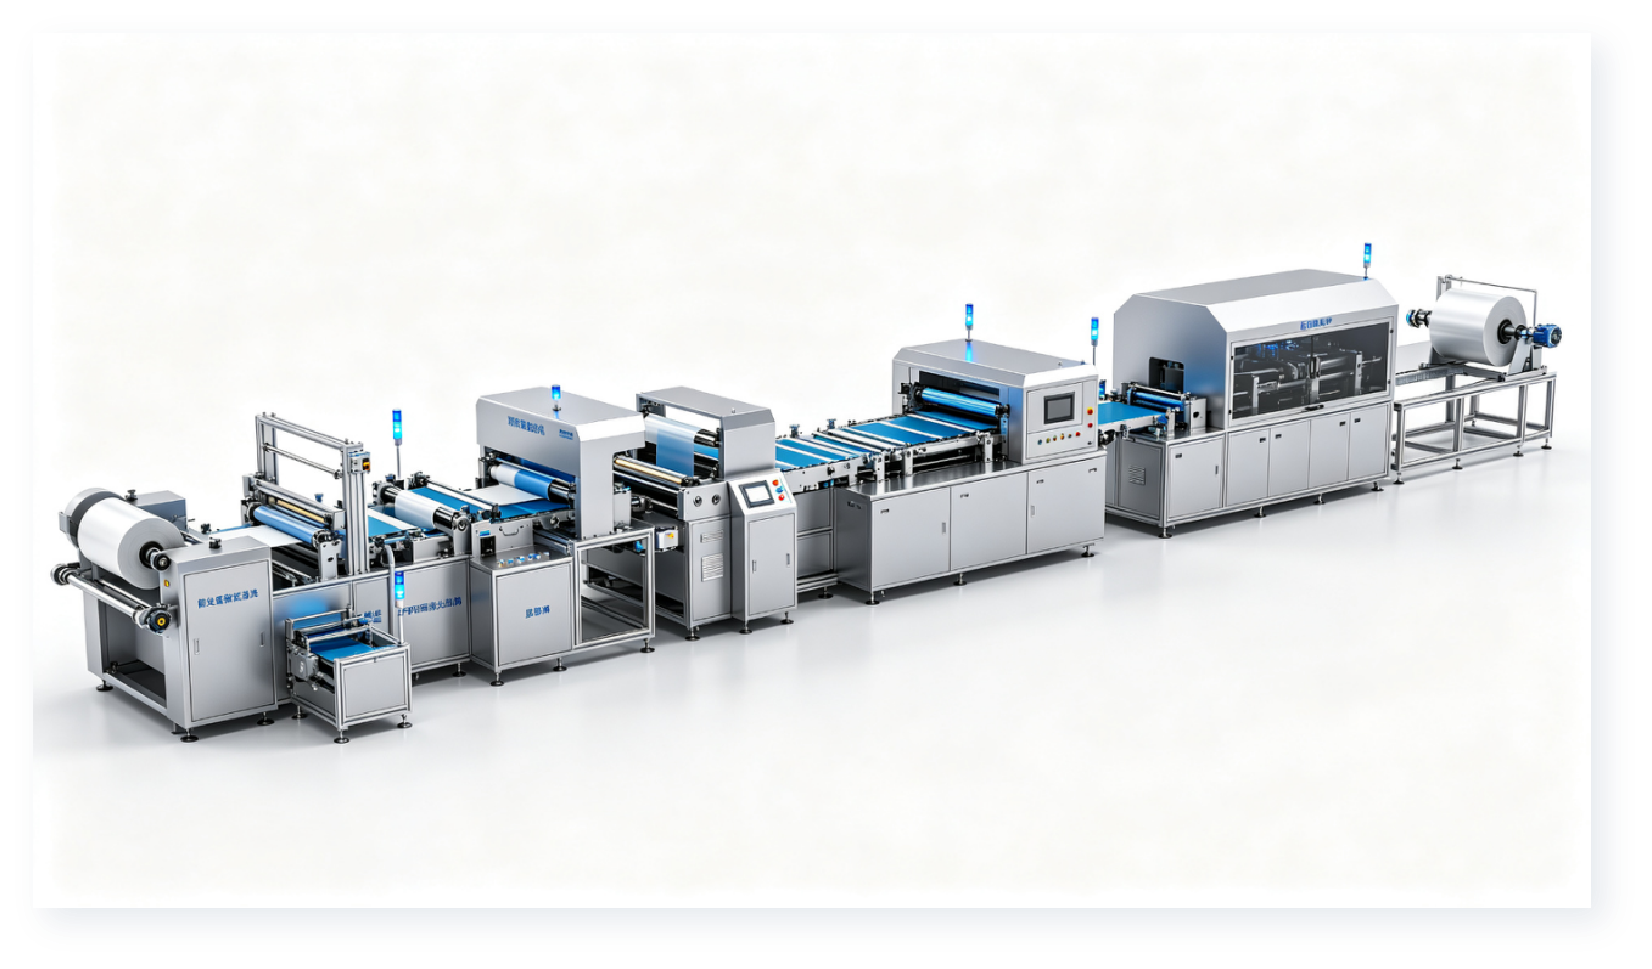
该产线采用先进的 RTR(卷对卷)生产模式,实现了从涂布、曝光到显影的全自动化连续生产。通过高精度的张力控制与在线检测系统,确保了柔性电路板表面涂层的均匀性与精度,大幅提升了生产效率与良品率。
核心工序(涂布 / 曝光 / 显影)决定防焊层精度与附着力;辅助工序(前处理 / 后固化 / AOI)则是拦截缺陷、保障可靠性的关键防线。
LPI 防焊油墨组成与感光原理
INK COMPOSITION & PHOTO-CROSSLINKING MECHANISM
01油墨核心组成(负型感光体系)
感光性低聚物 Oligomer
反应性稀释剂 Monomer
光引发剂 Photoinitiator
热固化环氧树脂 Epoxy Resin
无机填料 Filler
颜料 Pigment
助剂 Additive
双固化体系 DUAL CURE
UV 光固化 + 热烤固化,两者缺一不可。
02FPC 专用防焊油墨核心特性
高柔韧性
耐弯折抗开裂
低收缩率
固化应力极小
双附着力
PI 膜与铜面强粘
耐化学性
抗酸碱耐腐蚀
03感光固化机理(负型)
负型油墨的核心在于「光交联反应」:UV 曝光区域发生自由基聚合,线性分子链迅速交联形成不溶的三维网状结构;未曝光区域保持线性结构,可被碱性显影液溶解去除,最终形成永久的防焊保护层。
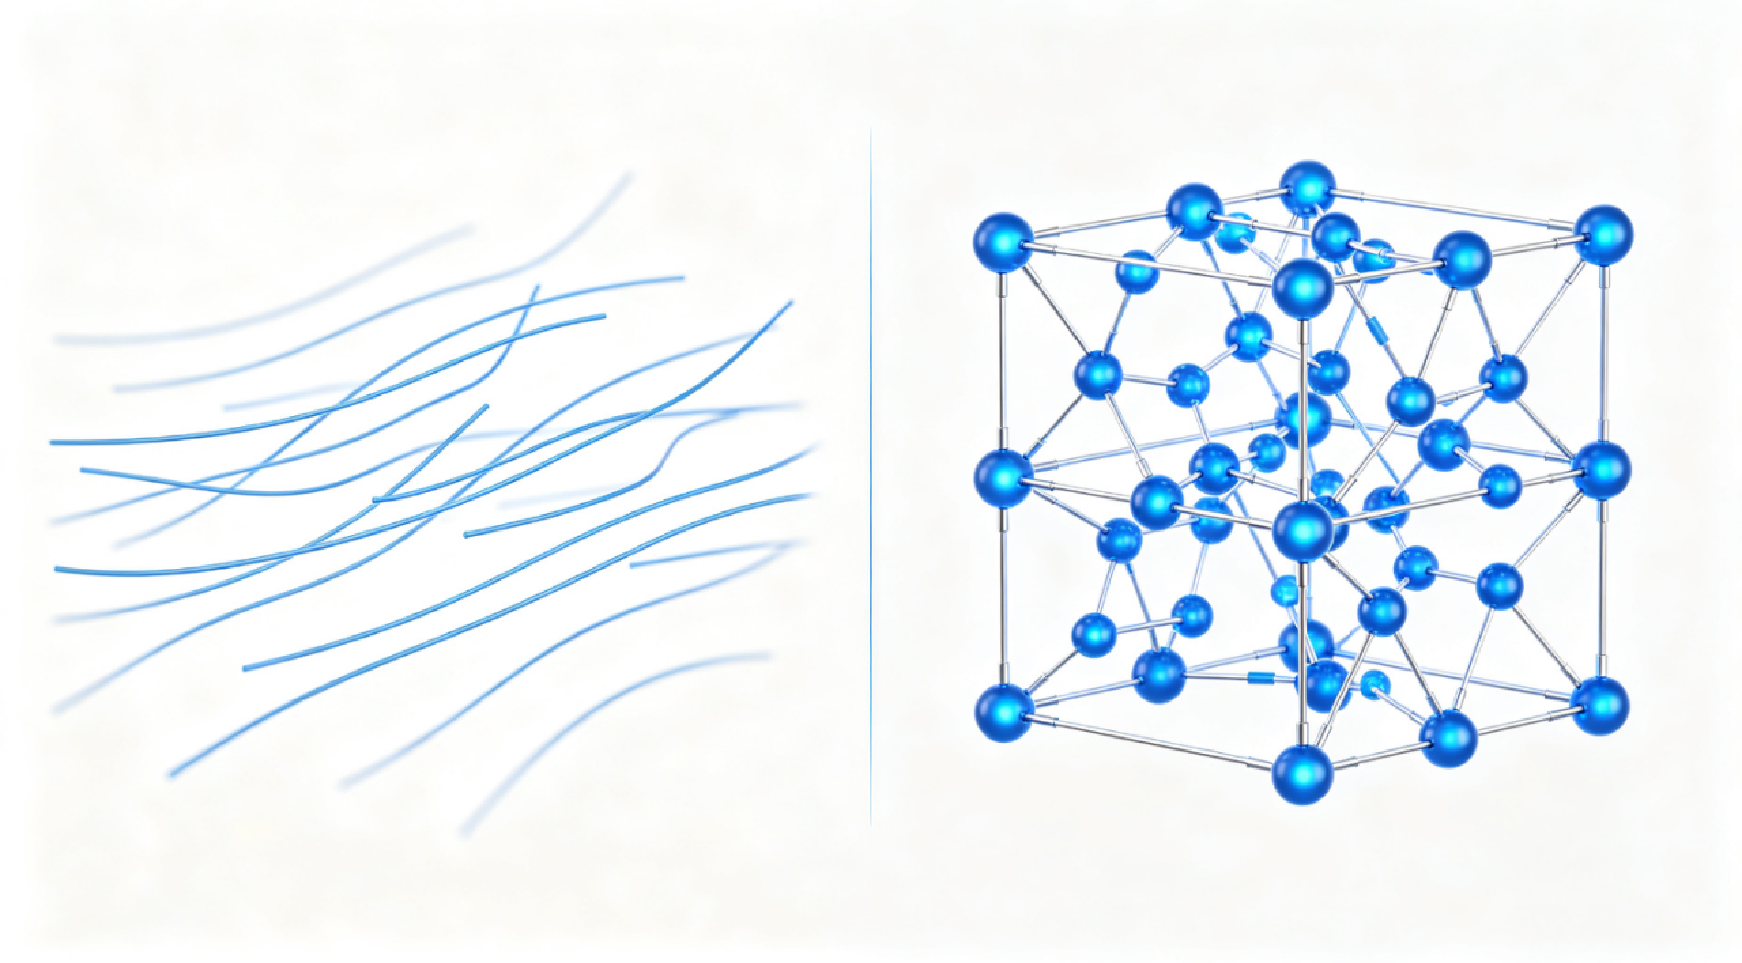
未曝光区
线性分子链结构,可溶于碱性显影液,被冲洗剥离。
曝光区
三维网状交联结构,不溶于显影液,形成永久涂层。
工序一:前处理与涂布工艺
PRE-TREATMENT & COATING
01前处理:微蚀粗化
通过化学微蚀与机械磨刷协同作用,在铜箔表面构建致密的微观粗糙结构,从根本上提升感光油墨的附着力,避免后续固化或弯折过程中出现防焊层脱落、起皮等质量问题。
主流采用水平传送式 RTR 微蚀线,配合硫酸-双氧水体系,集成尼龙磨刷、高压水洗及热风干燥单元,实现卷料连续高效处理。
微蚀量需精准控制在 0.5~1.5 μm;粗化后必须彻底烘干,杜绝水渍与氧化残留,否则会引发针孔、分层等致命缺陷。
02涂布工艺核心目标
在柔性 FPC 基材的铜箔表面,均匀涂覆设定厚度的液态感光防焊油墨。核心在于确保油墨完整覆盖线路图形区域,无漏涂、无积油;同时严格控制涂层厚度的一致性(公差 ±5 μm)与表面平整度,消除气泡、流平不良等瑕疵。这不仅是为了实现良好的绝缘防护,更是为后续的曝光、显影工序提供合格的基础涂层,直接决定了线路图形的最终精度与可靠性。
03四大主流涂布方式对比
丝网印刷
传统网版漏印工艺,技术成熟、设备成本低,适合批量生产,对油墨适应性强。
喷涂工艺
高压雾化喷涂,适配 RTR 连续化量产,涂布均匀性好,效率高,适合大面积基材。
帘式涂布
液帘连续流动涂布,涂层厚度均匀、表面平整度极高,适合高精度、薄涂层需求。
喷墨打印
数字按需喷墨,无需制版,换型灵活快速,适合小批量、多品种的定制化生产。
03.1涂布方式一:丝网印刷(Screen Printing)
工艺原理
通过刮刀施加压力,迫使油墨透过网版上的镂空图案网孔,转移并沉积到 FPC 表面形成涂层。生产形态分为卷对卷(RTR)轮转丝印和片料平网丝印两种,适配不同基材形态。
工艺特点
核心优势
设备投入成本低,工艺成熟稳定;涂层厚度调节灵活,极适合多品种、小批量的快速换型生产。
主要局限
薄基材易受刮刀压力变形;边缘易产生积油;RTR 模式下效率中等,线宽精度控制相对有限。
核心管控参数
| 参数项 | 管控要求 |
|---|---|
| 网目数控制 | 80~150 目,决定油墨透过性与涂层细腻度,目数越高精度越好。 |
| 刮刀工艺 | 角度 45-60°,压力均匀,速度匹配,确保涂层厚度一致。 |
| 油墨状态 | 严格管控温度(25±2℃)与粘度,防止堵网或流动性差。 |
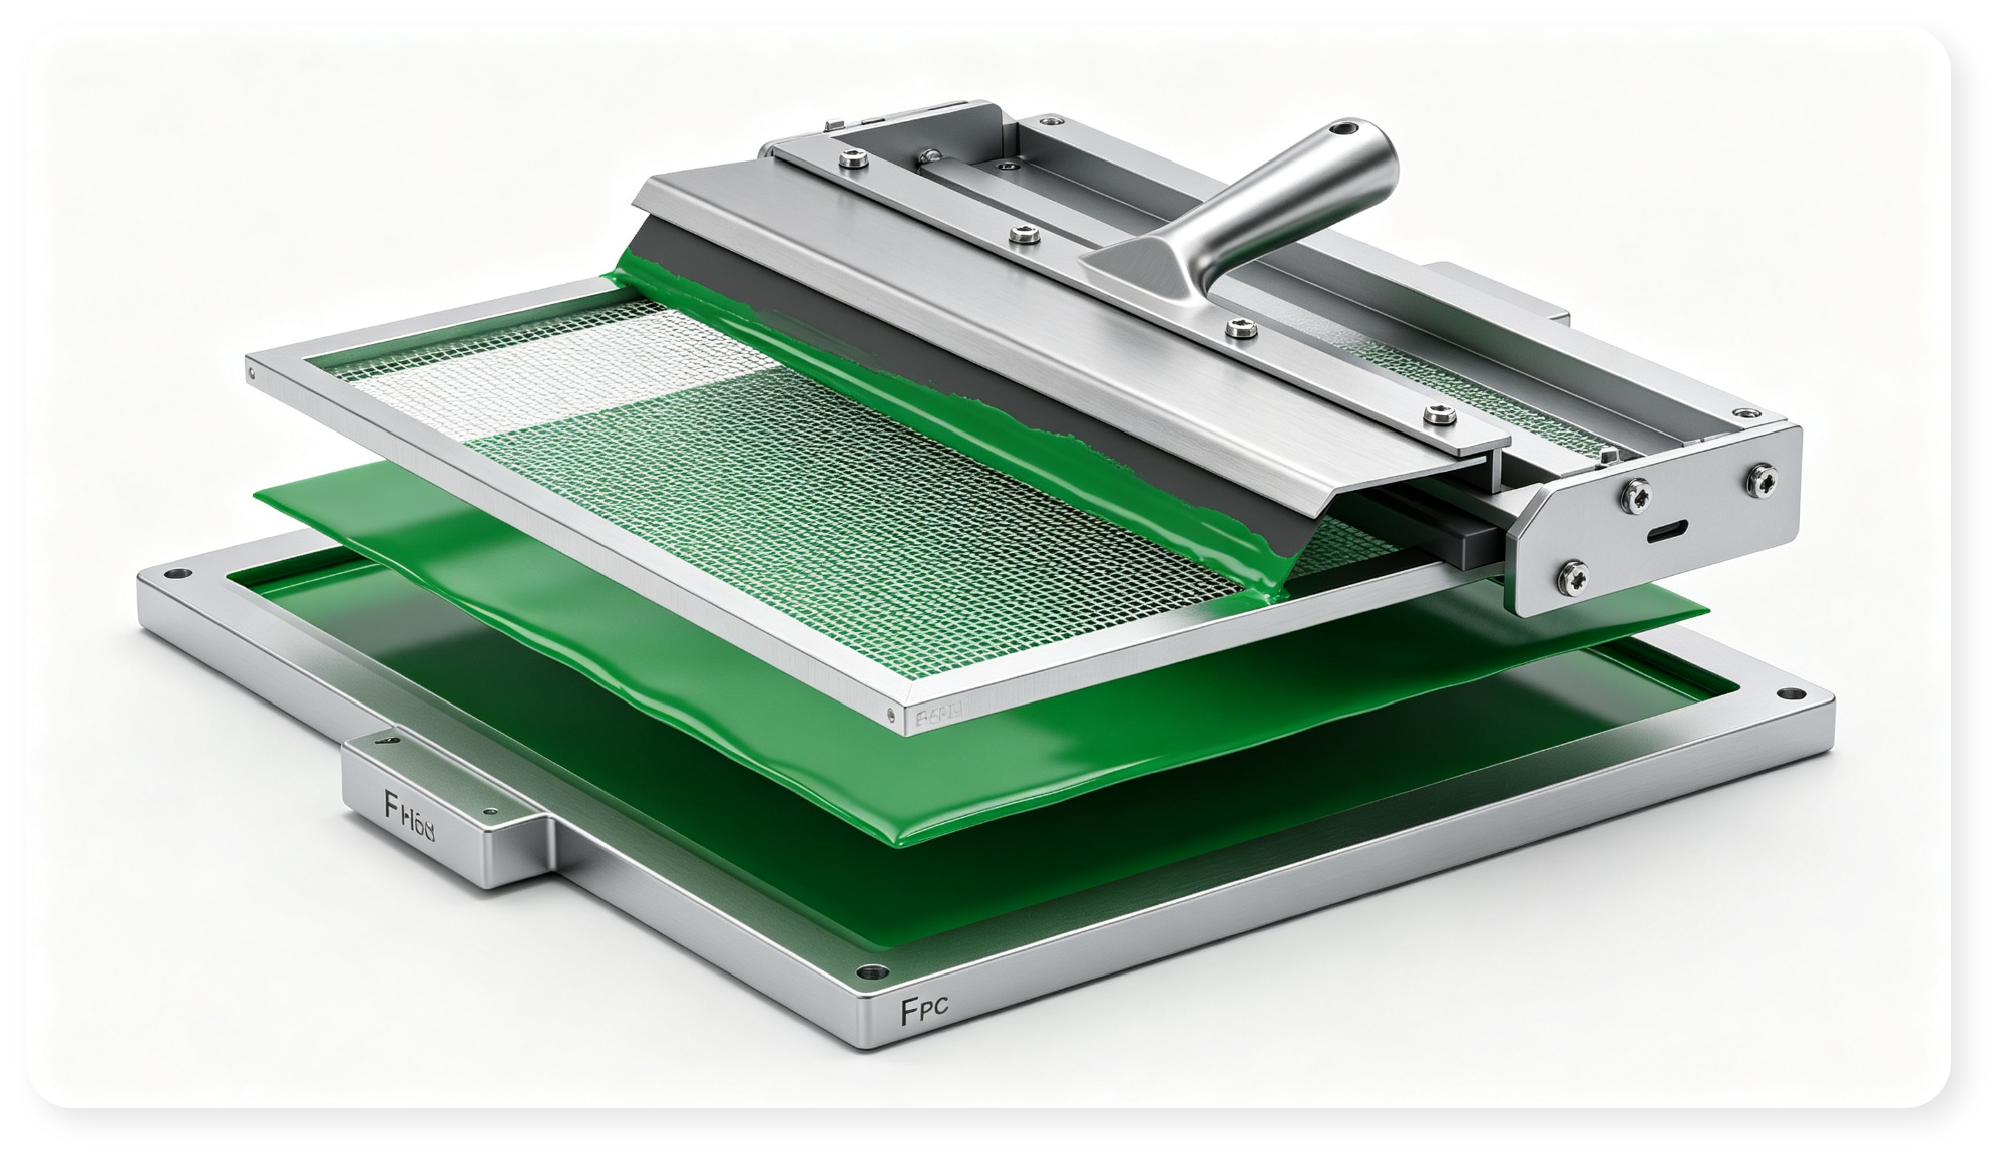
刮刀组件
关键施压部件,推动油墨均匀透过网孔转移至基材。
精密网版
图案载体,通过感光胶形成镂空区域,决定涂布图形。
油墨涂层
形成功能性薄膜,提供绝缘、防潮或抗焊保护功能。
FPC 基材
涂布的承印主体,表面需清洁干燥以保证附着力。
03.2涂布方式二:喷涂(RTR 量产主流)
工艺原理
利用高压无气喷枪将油墨雾化成微米级液滴,均匀喷射在连续运行的 FPC 卷料表面;通过上下对称布置的喷枪组,实现双面同步涂布,一次成型,显著提升生产效率。
工艺特点
优势
连续生产效率极高,无接触涂布不伤基材,涂层厚度均匀,对线路台阶覆盖性极佳。
不足
油墨利用率仅 60-70%,废气排放量大需配套处理,设备初期投入成本较高。
关键管控与应用场景
- 全线张力闭环控制,防止厚薄不均
- 上下喷枪参数匹配,保证双面一致
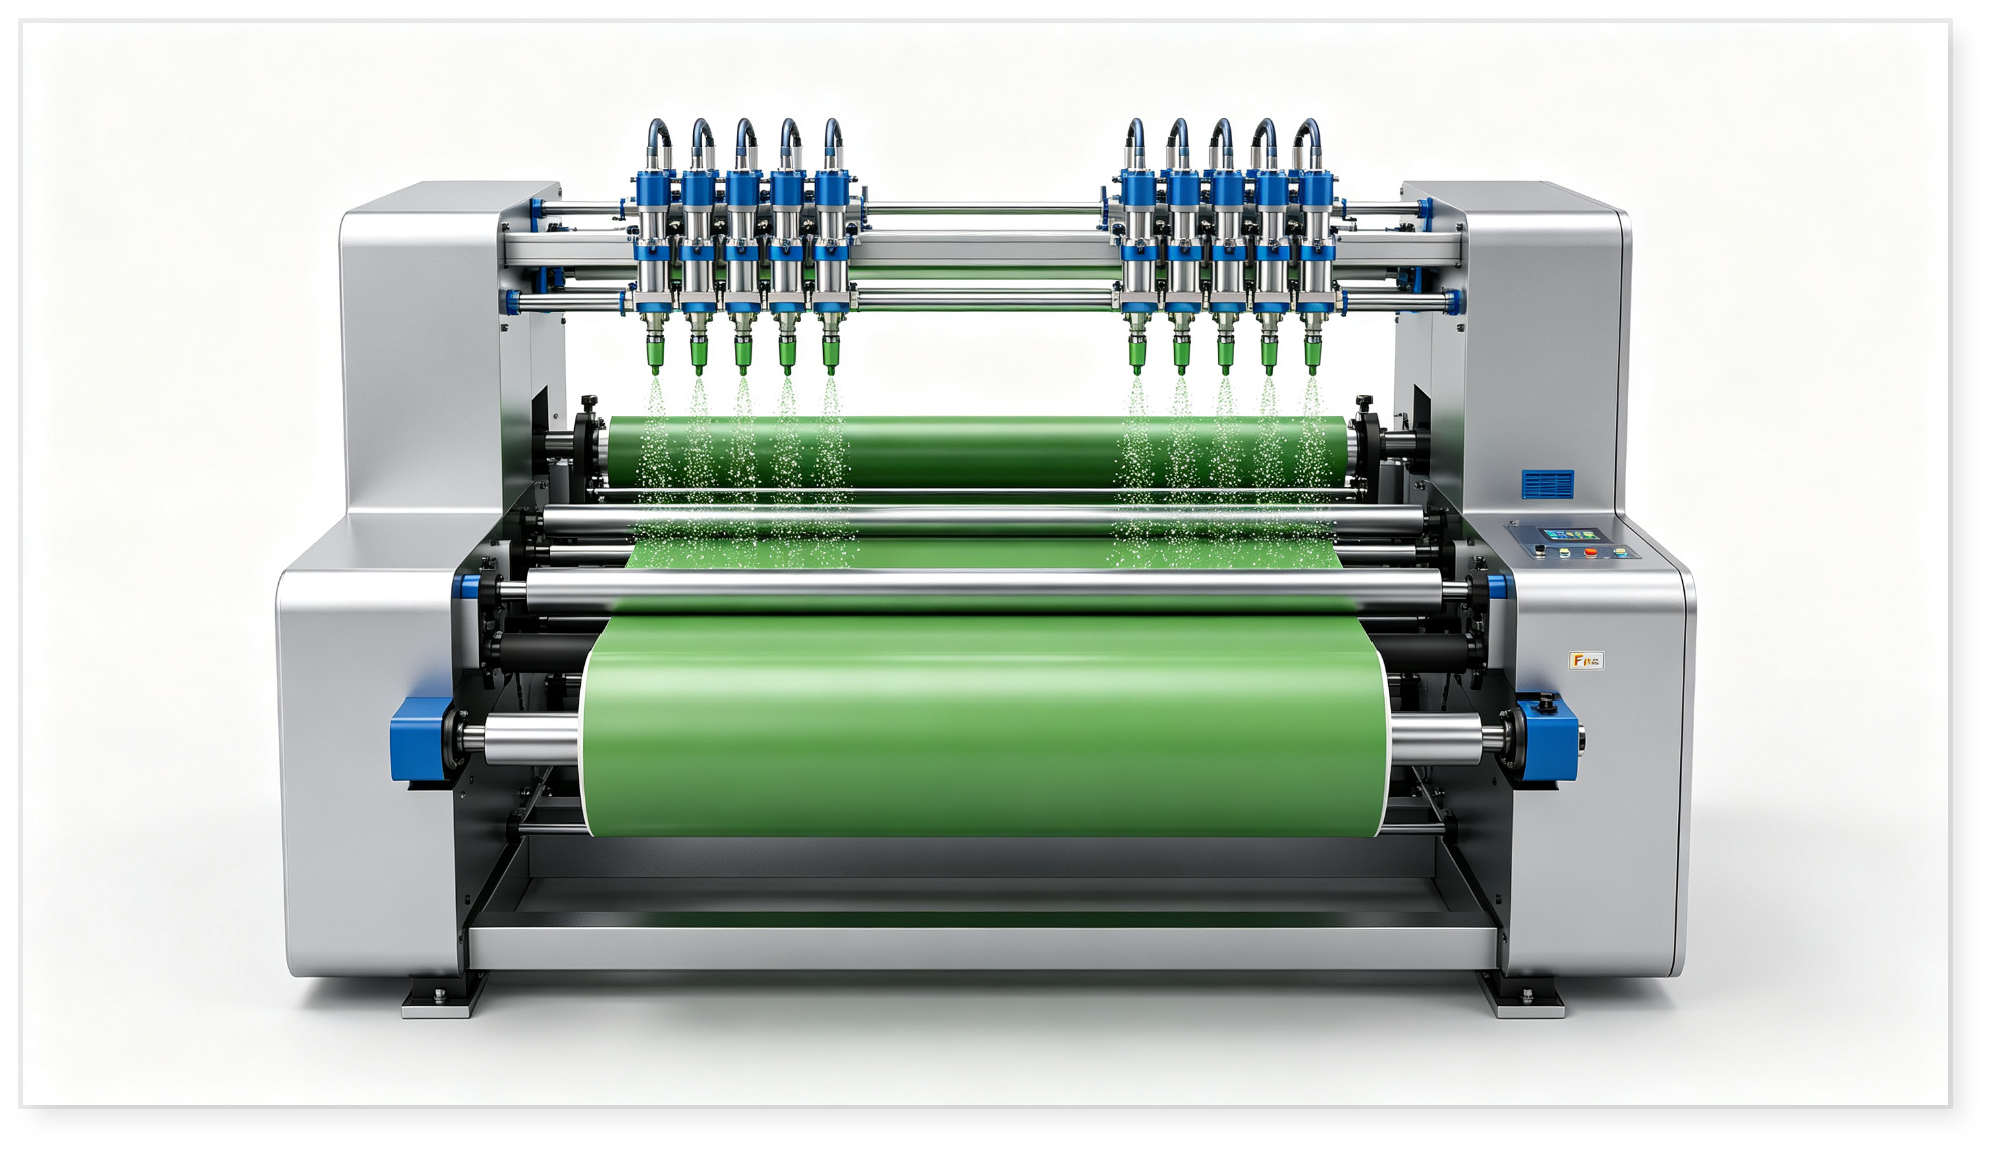
双面喷枪组
上下对称布置,实现双面同步喷涂,一次成型,大幅提升效率。
卷料传送
恒张力系统配合匀速传动,确保涂层均匀,避免基材褶皱变形。
雾化区域
微米级液滴均匀附着,有效覆盖线路台阶,保证表面平整。
大批量标准化卷料 FPC、超薄柔性基材、高精度高密度线路板的规模化量产。
03.3涂布方式三:帘涂(Curtain Coating)
工艺原理
油墨从狭缝挤出形成连续均匀液帘,FPC 基材以恒定速度穿过液帘,在表面形成极平整、无界面的涂层。
工艺特点
极致均匀
厚度偏差极小,表面平整无网纹,完美适配高密度细线路需求。
门槛较高
对油墨粘度及环境洁净度要求严苛,换型耗时,边缘易产生流平效应。
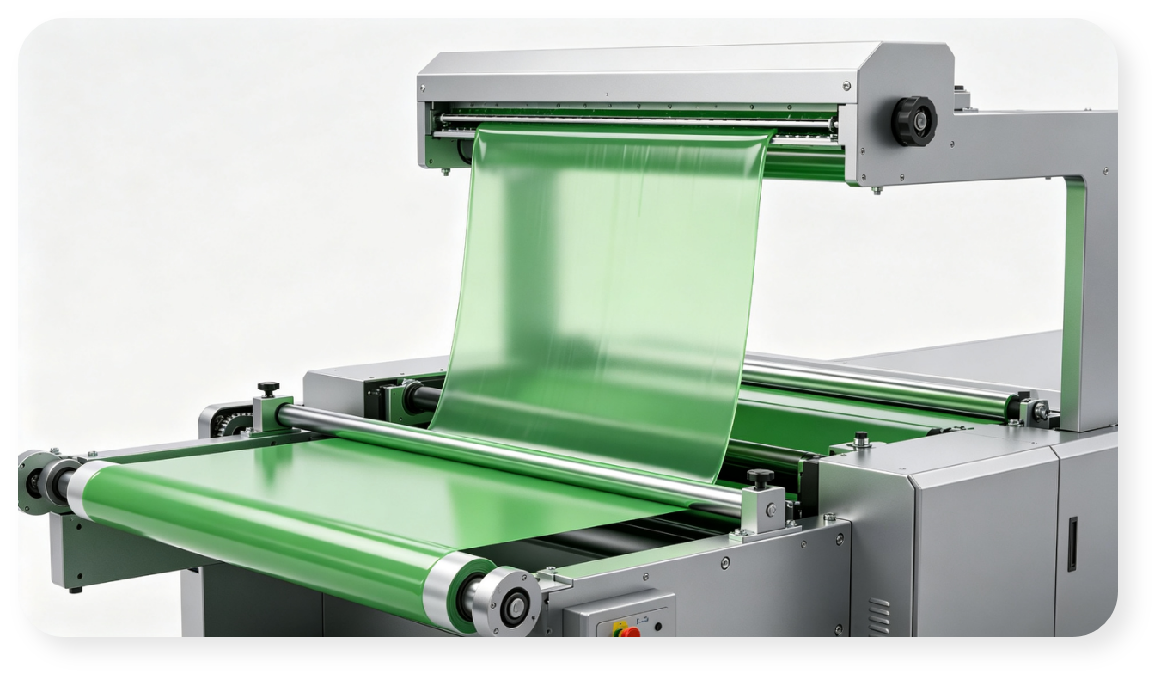
高端精密 FPC 制造、高频高速板、细线宽线距工艺。
03.4涂布方式四:喷墨打印(Inkjet)
工艺原理
数字式按需喷墨技术,无需网版或菲林,通过图形文件直接驱动喷头,将防焊油墨精准喷射并固化在指定区域。
工艺特点
敏捷高效
无需制网,数据驱动即刻生产,材料零浪费,灵活应对多品种小批量。
成本与效率
单遍涂层较薄需多次打印,量产速度不及传统工艺,设备与耗材成本较高。
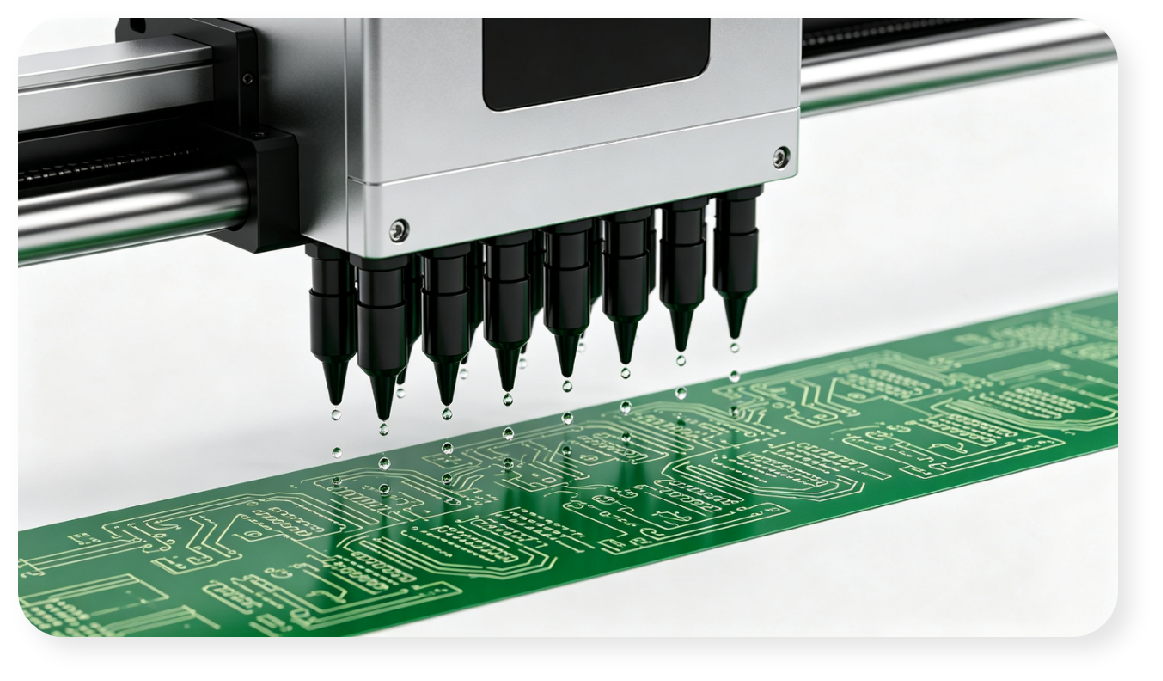
新产品快速打样、小批量定制、个性化图形与复杂线路板制造。
工序二:预烤与曝光对位工艺
PRE-BAKE & ALIGNED EXPOSURE
01预烤干燥
去除油墨中大部分溶剂,使油墨从液态转为不粘手的半固态,防止曝光时粘黏菲林;同时严格控制温区,确保保留完整的感光活性,为后续显影奠定基础。
时间依油墨厚度动态调整。采用 RTR 连续式隧道炉分段控温,保障干燥均匀性。
过度预烤致感光活性下降、显影残胶;预烤不足则易粘菲林、对位偏移。
02曝光对位工艺
利用 UV 紫外线透过菲林(或 LDI 激光直接成像)照射油墨层,使曝光区域发生聚合交联反应并固化,从而精准定义 PCB 板的焊盘窗口与线路图形。
基准孔套 PIN 定位 + CCD 视觉补偿(修正收缩偏差)。
采用连续式卷对卷(RTR)曝光机,双工位交替收放卷设计,实现不停机连续生产,大幅提升生产效率与产能利用率,适配柔性板的连续制造需求。
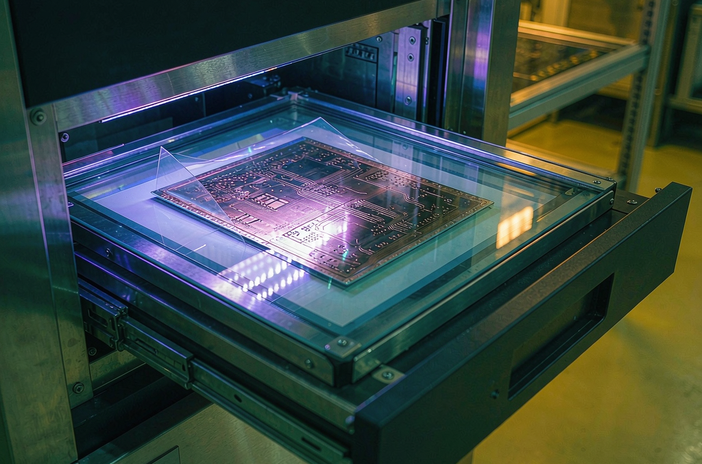
UV 固化灯组
高能量密度 LED 阵列,提供均匀稳定的曝光光源,确保油墨交联固化效果一致。
精密菲林框
高平整度夹持系统,确保菲林与基板紧密贴合,减少光学畸变,提升转移精度。
精准定位 PIN
高精度机械定位销,配合板边工具孔,实现微米级的基准对位,保证图形套准。
卷料传送系统
伺服驱动与张力闭环控制,保证卷料平稳输送,避免拉伸与褶皱,确保连续生产。
工序三:显影与后固化工艺
DEVELOPING & POST-CURE
01显影成型:构建绝缘防焊图形
采用 1% 碳酸钠弱碱液喷淋,选择性溶解未曝光区域油墨,精准露出焊盘铜面,形成高精度的绝缘防焊层。
设备核心为水平喷淋段,配备上下交错的锥形喷嘴,配合卷料匀速传送,确保双面受液均匀无死角。
浓度、温度、压力与速度决定显影效果;不足致残胶,过显则侧蚀露铜。
02后固化与 UV 终固化:强化涂层性能
热固化:140~160℃ 烘烤 30-60 分钟,促使树脂完全交联,大幅提升附着力、硬度及耐化学腐蚀能力。
UV 终固化:表面紫外光照射,快速固化表层,显著增强板面耐刮擦性、表面光洁度及耐候性。
严格执行梯度降温程序,有效缓解 FPC 薄基材因热胀冷缩产生的翘曲变形。
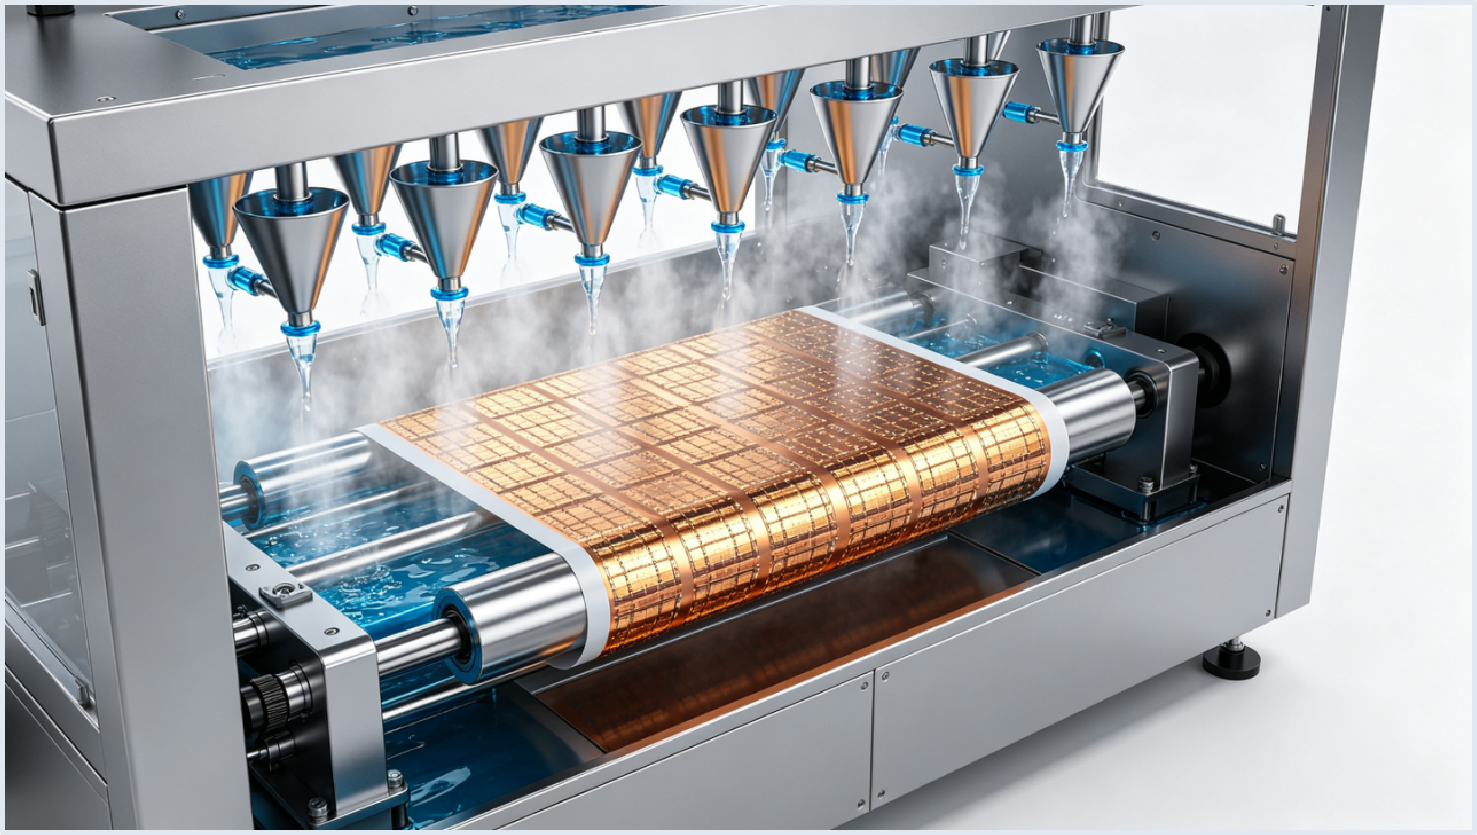
精密喷淋系统
交错排布的锥形喷嘴形成扇形覆盖,确保显影液冲击力均匀,彻底清洗未曝光区域,保证图形边缘锐利清晰。
卷对卷传送
恒定张力的水平传送系统,配合精准的速度控制,使柔性基板匀速通过处理区,避免局部过显或显影不足。
最终成型效果
焊盘区域完全裸露,阻焊层附着力强,表面平整光滑,为后续焊接、表面贴装提供可靠的电气绝缘保障。
工艺对比汇总
COATING PROCESS & MATERIAL SELECTION MATRIX
| 对比维度 | 丝网印刷 | 喷涂(RTR 主流) | 帘涂 | 喷墨打印 |
|---|---|---|---|---|
| 加工原理 | 网版漏印转移 | 高压雾化喷射 | 液帘连续涂布 | 数字按需喷墨 |
| 厚度均匀性 | 一般,有网纹 | 良好,无网纹 | 极佳,膜厚一致 | 一般,边缘效应 |
| 生产效率 | 中等,适合间歇式 | 极高,连续卷对卷 | 高,连续涂布 | 低,按需逐点成型 |
| 设备成本 | 较低,结构简单 | 较高,需精密喷头 | 高,需精密流延系统 | 很高,工业级喷墨系统 |
| 换型成本 | 中等,需更换网版 | 低,仅需调整参数 | 高,需清洗涂布头 | 极低,仅需更换文件 |
| 典型应用 | 厚膜电路、简单图案 | 柔性基材、大面积涂层 | 高端光学膜、精密涂层 | 个性化定制、小批量 |
| 关键指标 | LPI 液态感光防焊 | CVL 覆盖膜 |
|---|---|---|
| 形态与工艺 | 液态油墨涂布,经曝光显影成像,附着力强 | 固态 PI 膜 + 热熔胶,冲切后压合,工艺简单 |
| 精度与分辨率 | 高,可实现精细开窗,适配 0.1mm 以下间距 | 一般,受冲切模具精度限制,适合常规间距 |
| 表面平整度 | 极佳,能填平微小表面台阶,平整度好 | 较差,易形成气泡或空隙,需压合除泡 |
| 应用场景 | 高密度互联(HDI)、柔性板精细线路保护 | 常规硬板、弯折要求高的柔性板覆盖 |
FPC 薄基材专属管控要点
THIN-SUBSTRATE CONTROL POINTS
01 翘曲控制
双面涂布厚度严格对称,上下偏差 ≤2 μm;采用梯度升降温烘烤固化以减少热应力;全线实施低张力工艺,杜绝基材拉伸变形。
02 对位精度控制
沿用工具孔统一基准,减少累计误差;提前测算并补偿预烤收缩量;将薄基材预烤前后尺寸变化纳入曝光对位补偿表,保障套准。
03 耐弯折性保障
选用柔韧型专用防焊油墨;严控固化程度,防止过固化导致脆化;优化线路设计,避免弯折区厚度突变引发的应力集中开裂。
04 线路台阶覆盖
优先采用喷涂工艺提升侧壁覆盖率;精准控制油墨流平性,解决线路根部膜厚不足问题;优化前处理,确保表面附着力。
05 张力闭环管控
建立 RTR 全线张力统一标准,确保涂布、预烤、曝光各段张力匹配;实时监控张力波动,防止薄基材拉伸变形导致图形偏移。
薄基材量产良率关键 = 双面一致性控制 + 全线张力稳定 + 精细化热应力管理
关键工艺参数管控清单
KEY PROCESS PARAMETERS
01前处理与涂布参数
| 工序环节 | 关键参数项 | 参考管控范围 | 核心管控意义 |
|---|---|---|---|
| 微蚀前处理 | 微蚀量 | 0.5~1.5 μm | 清洁铜面氧化层,确保涂层附着力,避免过蚀导致铜厚不足 |
| 丝印涂布 | 网目数 | 80~150 目 | 决定油墨转移量,平衡涂层厚度与图形边缘清晰度 |
| 喷涂涂布 | 雾化压力 | 0.2~0.5 MPa | 控制雾化效果,确保涂层厚度均匀一致,无流挂现象 |
| 涂布成膜 | 干膜厚度 | 15~35 μm | 保障绝缘性能,同时兼顾基材的柔韧性与弯折可靠性 |
02预烤 / 曝光 / 显影参数
| 参数项 | 参考值 | 核心管控意义 |
|---|---|---|
| 预烤工艺 | 70~90℃ / 10~30min | 充分去除溶剂,防止贴附菲林时粘连或曝光时鬼影 |
| 曝光能量 | 300~600 mJ/cm² | 确保光敏树脂交联充分,显影后图形边缘平滑无缺损 |
| 显影液浓度 | 0.8~1.2% 碳酸钠 | 保证未曝光区域完全溶解,实现清晰的电路开窗 |
| 显影温度 | 28~32℃ | 稳定显影速率,避免因温度波动导致的线宽偏差 |
| 后固化工艺 | 140~160℃ / 30~60min | 促使涂层完全交联反应,显著提升附着力、耐化学性及耐温性 |
| UV 终固化 | 800~1500 mJ/cm² | 快速完成表面固化,增强涂层表面硬度,提升耐刮擦与耐磨损性能 |
常见不良模式与改善对策
DEFECT MODES & COUNTERMEASURES
| 现场现象 | 最可能原因(按概率排序) | 首选对策动作 |
|---|---|---|
| 开窗偏小 / 缩孔 | ① 曝光过度 ② 显影不足 ③ 底片图形偏小 | 降曝光能量 → 重测曝光尺 → 提高显影 BP |
| 开窗偏大 / 侧蚀 | ① 曝光不足 ② 显影过度 ③ 显影液温度高 | 提高曝光能量 → 降低 BP → 校显影温度 |
| 开窗残胶 / 发雾 | ① 预烤过度 ② 显影液老化 ③ 喷压不足 | 降预烤 → 换显影液 → 检查喷嘴堵塞 |
| 防焊剥离 / 脱落 | ① 前处理不足 ② 后烤不足 ③ 超时放置 | 强化微蚀与水破 → 延长后烤 → 4 h 内印刷 |
| 气泡 / 针孔 | ① 消泡不足 ② 升温过快 ③ 黏度高 | 延长静置 → 分段预烤 → 调整黏度 |
| 表面光泽不均 | ① 显影过度 ② 油墨搅拌不均 ③ 膜厚不均 | 降 BP → 规范搅拌与静置 → 校网版与刮刀 |
| 橘皮 / 流平差 | ① 黏度偏高 ② 环境温湿度异常 ③ 静置不足 | 稀释至规格 → 控温控湿 → 延长静置 |
| 对位偏移 | ① 涨缩不匹配 ② 真空不良 ③ 底片变形 | 涨缩分 Bin → 提升真空 → 更换底片 |
| 基材翘曲 | ① 胶/油墨厚度不均 ② 烘烤温差过大 ③ 张力不匹配 | 校准涂覆厚度一致性 → 梯度升降温 → 优化收放卷张力平衡 |
先确认「铜面状态」与「曝光 / 显影能量匹配」这两大源头,再查材料与环境;每次只改一个变量,改完必须做首件 + 曝光尺 + BP 三项复判。
品质管控标准与检验方法
QUALITY CONTROL & INSPECTION
01三级管控节点闭环体系
01 首件确认
触发条件:换料号、换油墨或停机重启后必做。重点确认开窗尺寸、膜厚参数及外观全项,确保生产启动零偏差。
02 过程巡检
频率:每 2 小时定时抽检。覆盖厚度均匀性、对位精度、附着力及外观缺陷,实时监控制程稳定性,及时拦截变异。
03 末件复核
批次结束后进行品质复核,留存关键数据记录与实物样品,建立完整的批次质量追溯档案,实现闭环管理。
02核心检验项目与执行标准
| 检验项目 | 管控标准与要求 | 检测工具 / 设备 |
|---|---|---|
| 防焊厚度 | 15~35 μm,双面厚度偏差 ≤2 μm,无明显厚薄不均 | 膜厚仪、切片金相显微镜 |
| 开窗对位精度 | 偏差控制在 ±0.05 mm 以内,无偏位、漏开窗现象 | 二次元影像测量仪、投影仪 |
| 附着力测试 | 百格测试达到 0 级标准,无涂层脱落、起翘现象 | 百格刀、3M 附着力测试胶带 |
| 外观质量 | 无针孔、气泡、流挂、露铜、色差及杂质点 | 高清放大镜、AOI 自动光学检测设备 |
本文档由《FPC 制程工艺——LPI 液态感光防焊》演示文稿整理转化,内容涵盖制程定位、油墨原理、前处理与涂布、预烤曝光、显影后固化、工艺对比、薄基材管控、参数清单、不良对策与品质检验共 10 个章节。