FPC制程第一站:钻孔
从传统机械钻到激光微钻的进阶
前言:钻孔的目的与重要性
核心本质:层间互连的物理通道
钻孔是多层FPC实现电气导通的物理基础,通过精密孔道(Vias)为孔金属化提供前提。它是连接内部电路、实现信号传输的“生命线”,精度与质量直接决定了电路的连通性与稳定性,是FPC功能实现的关键前提。
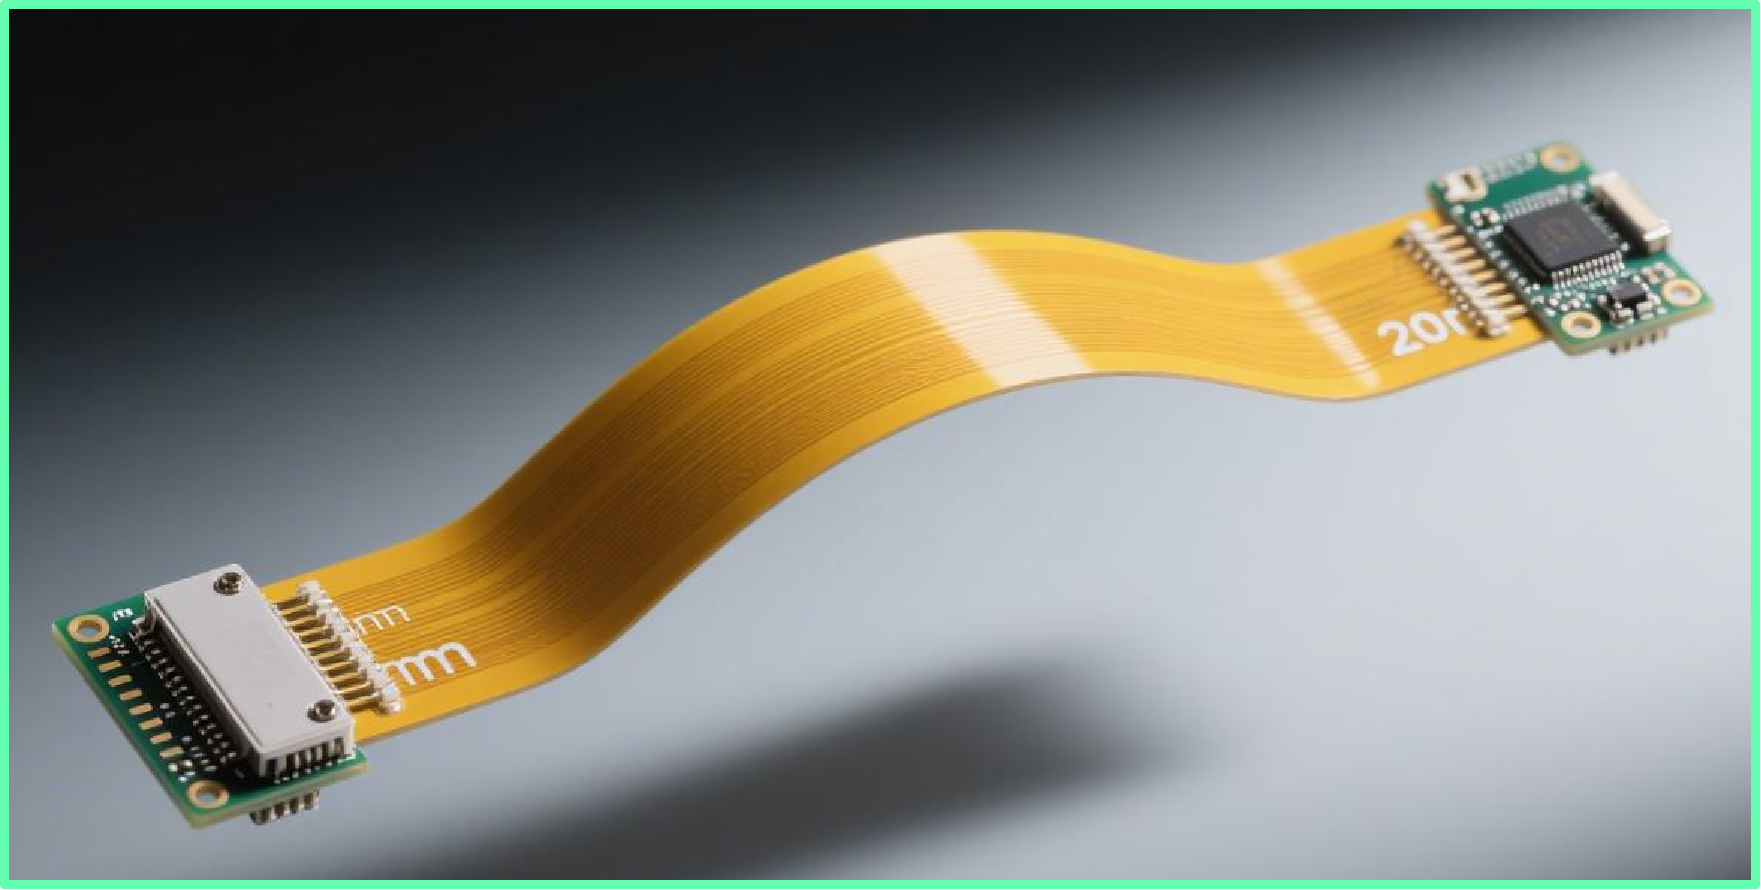
- 电气性能基石:孔位精度与孔壁质量直接决定阻抗控制、信号完整性及层间连接稳定性,是避免信号衰减与短路的关键保障。
- 全制程的前提:钻孔质量直接影响电镀均匀性、线路成像精度及蚀刻效果,是后续所有工序顺利进行的基础,决定了生产流程的稳定性。
- 成本控制关键:作为高耗时、高成本工序,微小的钻孔偏差会导致整批次报废,直接影响生产效益,是制造成本控制的核心环节。
- 微型化的引擎:高精度钻孔技术是实现高密度互连(HDI)与电子产品轻薄短小化的核心驱动力,推动FPC工艺向更精密、更集成的方向持续升级。
一、CNC机械钻孔工艺
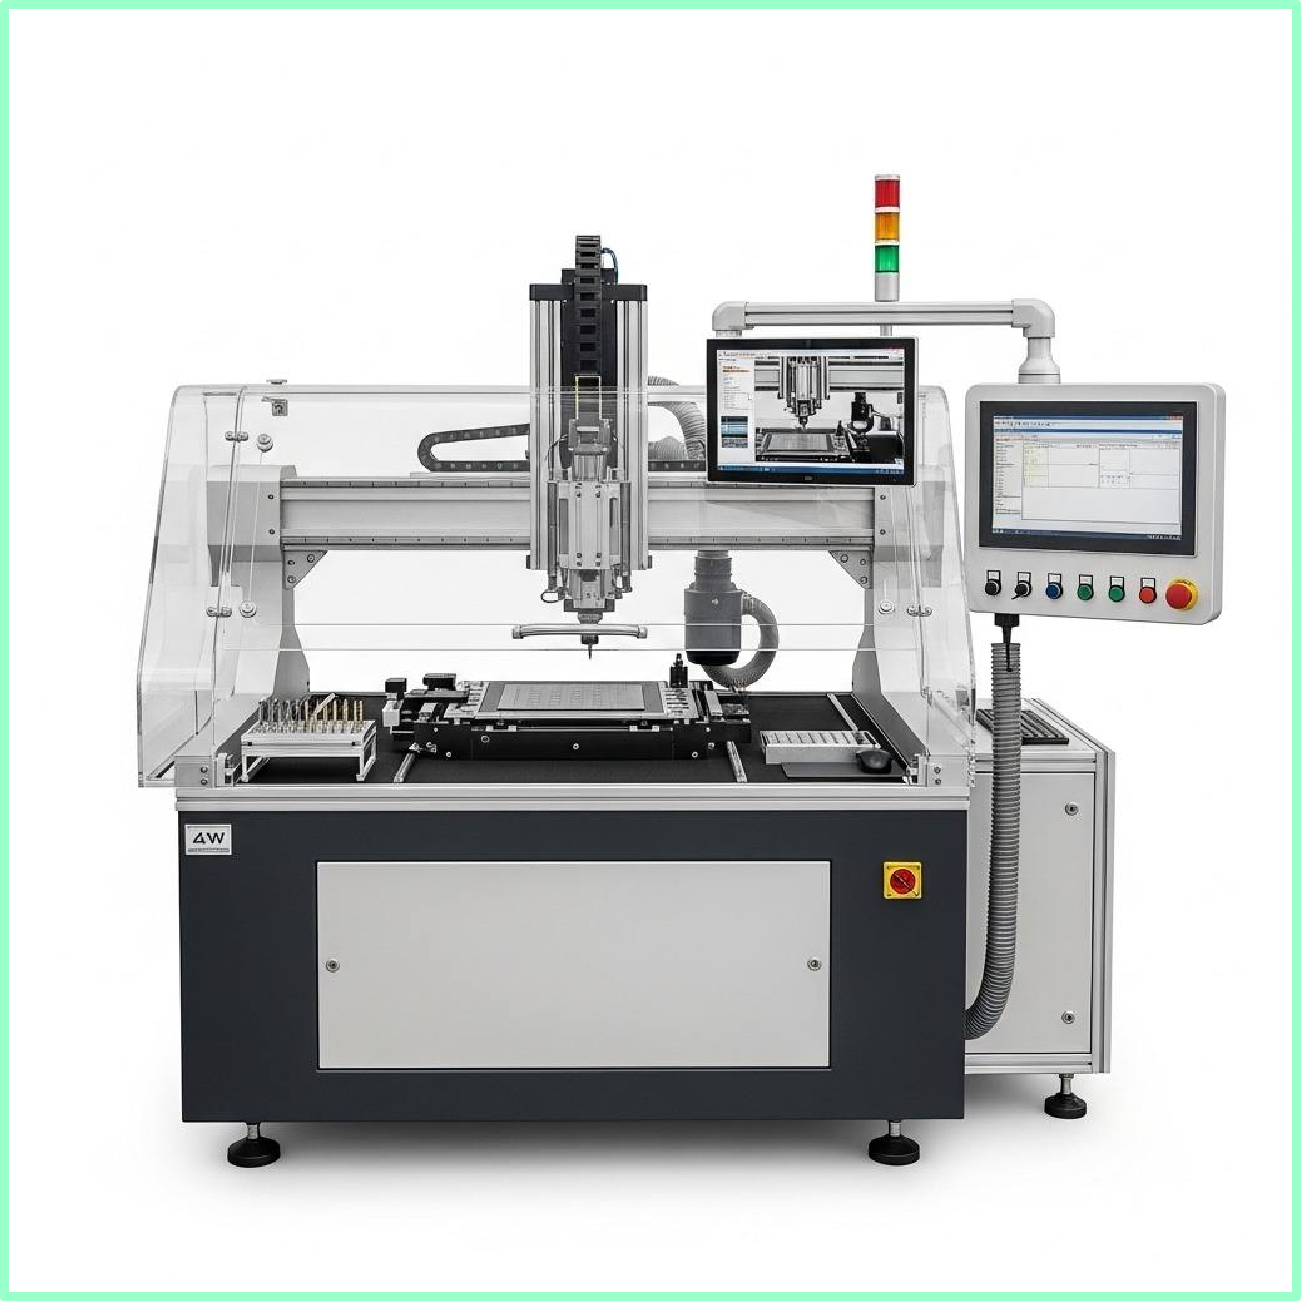
▲ FPC高精度数控钻孔设备
工艺定义:自动化精密微加工
利用计算机数字控制系统,驱动高速旋转的微型合金钻头,在柔性电路板(FPC)基板上进行微米级精度、自动化批量打孔的关键工艺,是实现线路层间电气互联的物理基础。
核心设备关键系统
微米级定位系统
伺服电机驱动精密滚珠丝杠,配合高精度线性导轨,实现X/Y轴微米级动态定位,确保孔位偏差极小。
稳固定位系统
真空吸附平台防止柔性基板变形,视觉对位系统自动识别Mark点,实时补偿位置误差,保障精度。
高效自动切削系统
高转速电主轴提供强劲切削力,ATC自动换刀装置支持多规格钻头快速切换,实现连续自动化加工。
精密钻头技术规格
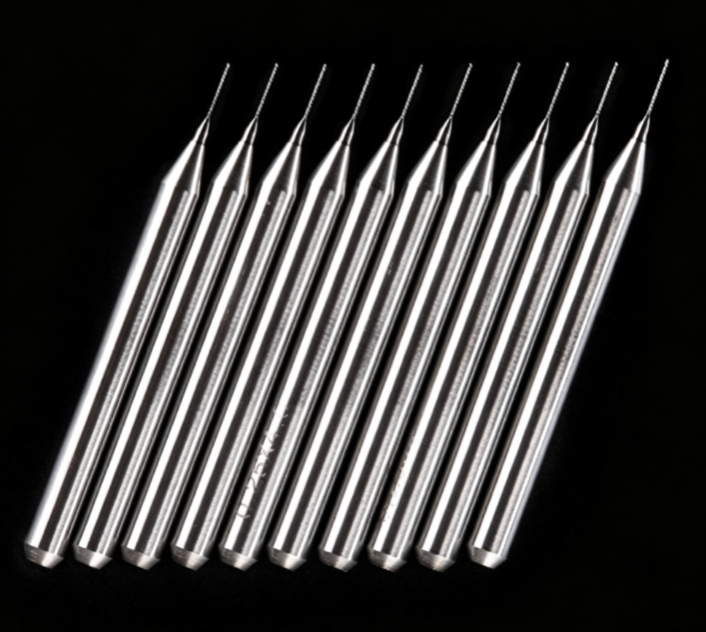
▲ PCB/FPC专用微型硬质合金钻头
- 超硬耐磨材质:采用硬质合金(碳化钨+钴)基体,表面镀金刚石涂层,硬度高、抗磨损,适配高硅含量的PCB板材加工,显著提升使用寿命。
- 极小孔径覆盖:直径范围0.1mm至6.5mm,针对柔性电路板(FPC),主流加工规格集中在0.15mm至1.0mm,完美适配高密度互联需求。
完整工艺流程
- 工程准备:CAM工程师解析设计图纸,运用专业软件优化钻孔路径与刀具分配,生成高精度的NC加工代码,为自动化生产提供精准指令。
- 上板与固定:将叠层后的FPC基板平整铺在真空吸附台面上,覆盖铝质盖板,启动真空泵形成强负压,确保基板稳固无位移,保障加工精度。
- 程序导入与对位:NC代码传输至控制系统,设备通过高分辨率光学系统自动识别基板上的Mark点,实时补偿偏差,完成微米级的精准对位。
- 自动钻孔加工:设备按预设G代码自动执行钻孔,支持多主轴联动与自动换刀,高效完成微孔、盲孔及异型孔的加工,确保孔壁光滑无毛刺。
- 下板与质量检验:加工完成后取下基板,采用二次元影像仪进行首件全检,重点核查孔位坐标精度、孔径公差及孔壁粗糙度,严控良品标准。
工艺核心优势:定位精度达±0.02mm,支持最小0.1mm微小孔径加工;全自动化作业大幅降低人为误差,配合在线检测系统,量产良率稳定在99.5%以上。
核心优势
- 成本效益显著:中尺寸通孔加工设备与刀具成本低,适合批量降本。
- 工艺技术成熟:参数稳定可控,设备维护简便,良率保障体系完善。
- 孔壁质量优异:非热敏材料加工孔壁光滑垂直,满足高可靠性需求。
- 基材兼容性广:适配各类FPC基板材料,无特殊材质加工限制。
工艺局限
- 微孔加工受限:难以加工小于0.15mm的微孔,细钻头易折断报废。
- 存在机械应力:接触式切削易致基板微变形或分层,影响柔性。
- 出口易生毛刺:钻孔出口易残留毛刺,需额外增加去毛刺工序。
- 加工效率瓶颈:面对高密度微孔阵列时,效率远低于激光钻孔。
适用场景
- 常规孔径制造:专注于直径≥0.15mm的通孔加工,是该规格下的性价比首选,精度与稳定性俱佳。
- 成本敏感型量产:适用于对制造成本严格控制,且无极高密度微孔需求的消费类电子FPC产品。
工艺定位:CNC机械钻孔凭借成熟的工艺与显著的成本优势,在中粗孔径加工领域仍占据主导地位,是平衡质量与成本的最优解。
二、激光镭射钻孔工艺
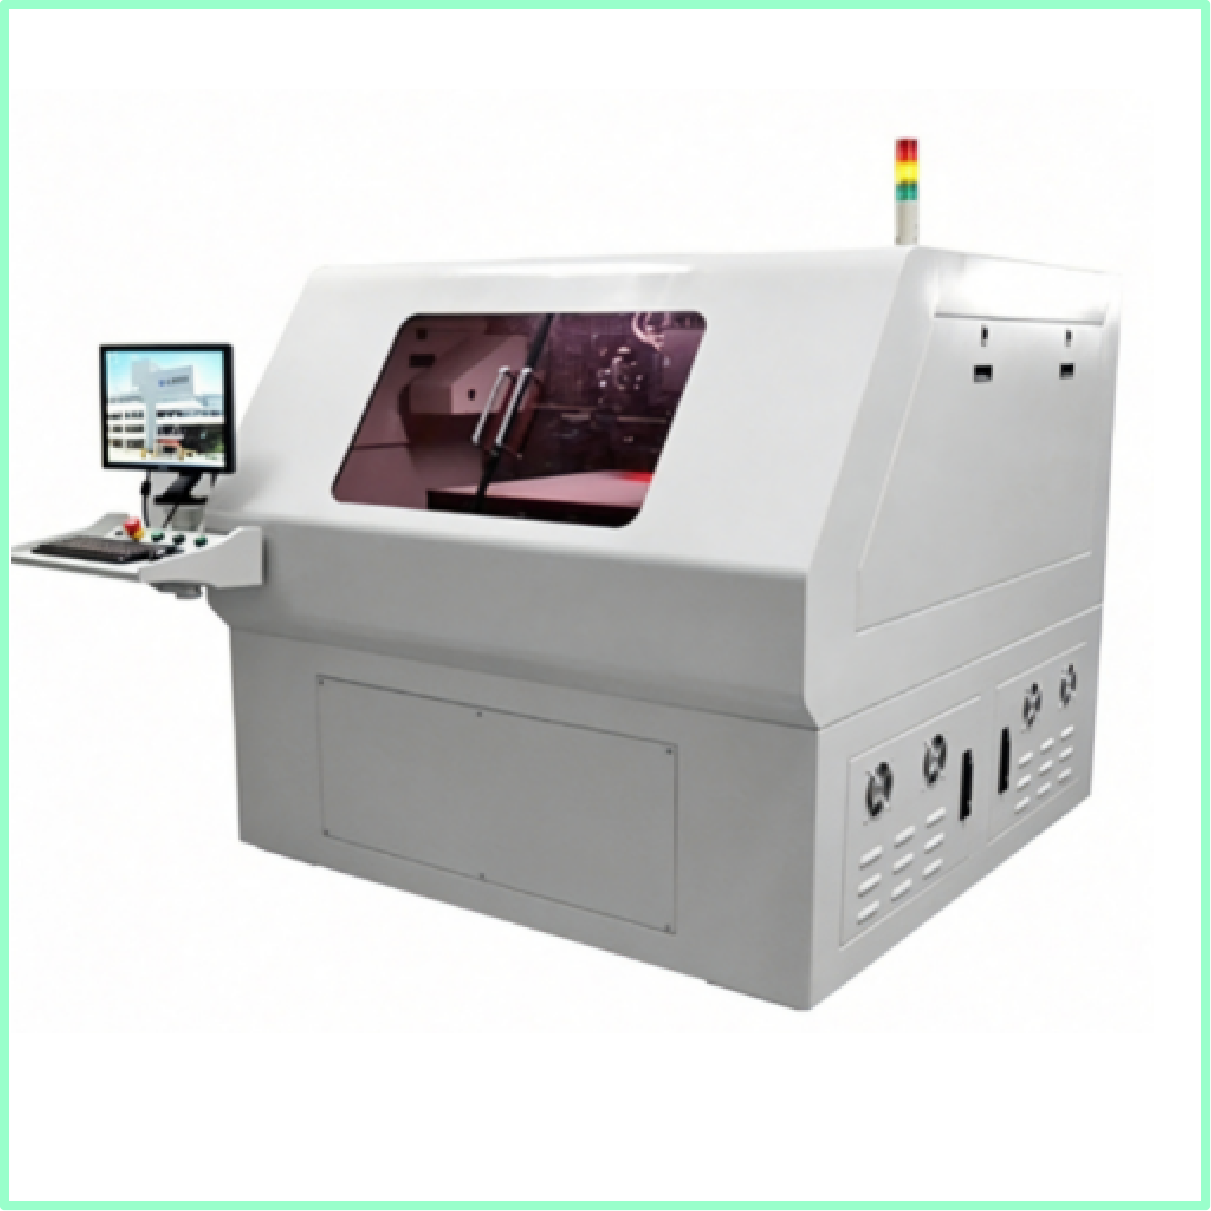
▲ 紫外激光对FPC进行微孔加工实拍
利用高能量密度的激光束作为“无形刀具”,通过非接触式方式瞬间作用于材料表面。核心是将光能高效转化为热能或化学能,实现材料的精准去除,具有无应力、无磨损、高精度的特点,是现代电子制造中实现微小孔径加工的核心技术。
两种核心加工原理
- 光热烧蚀 Thermal Ablation:利用长波长激光(如CO₂激光)的热效应,将材料迅速加热至熔化或汽化温度。该方式效率高、成本低,是目前工业生产中应用最为广泛的激光钻孔技术,适合多种基材的批量加工。
- 光化学烧蚀 Photochemical Ablation:采用短波长紫外(UV)激光,通过高能光子直接打断材料分子键,实现“冷加工”。其热影响区极小,加工精度极高,能有效避免材料变形,是高密度互联(HDI)板和精细线路加工的首选方案。
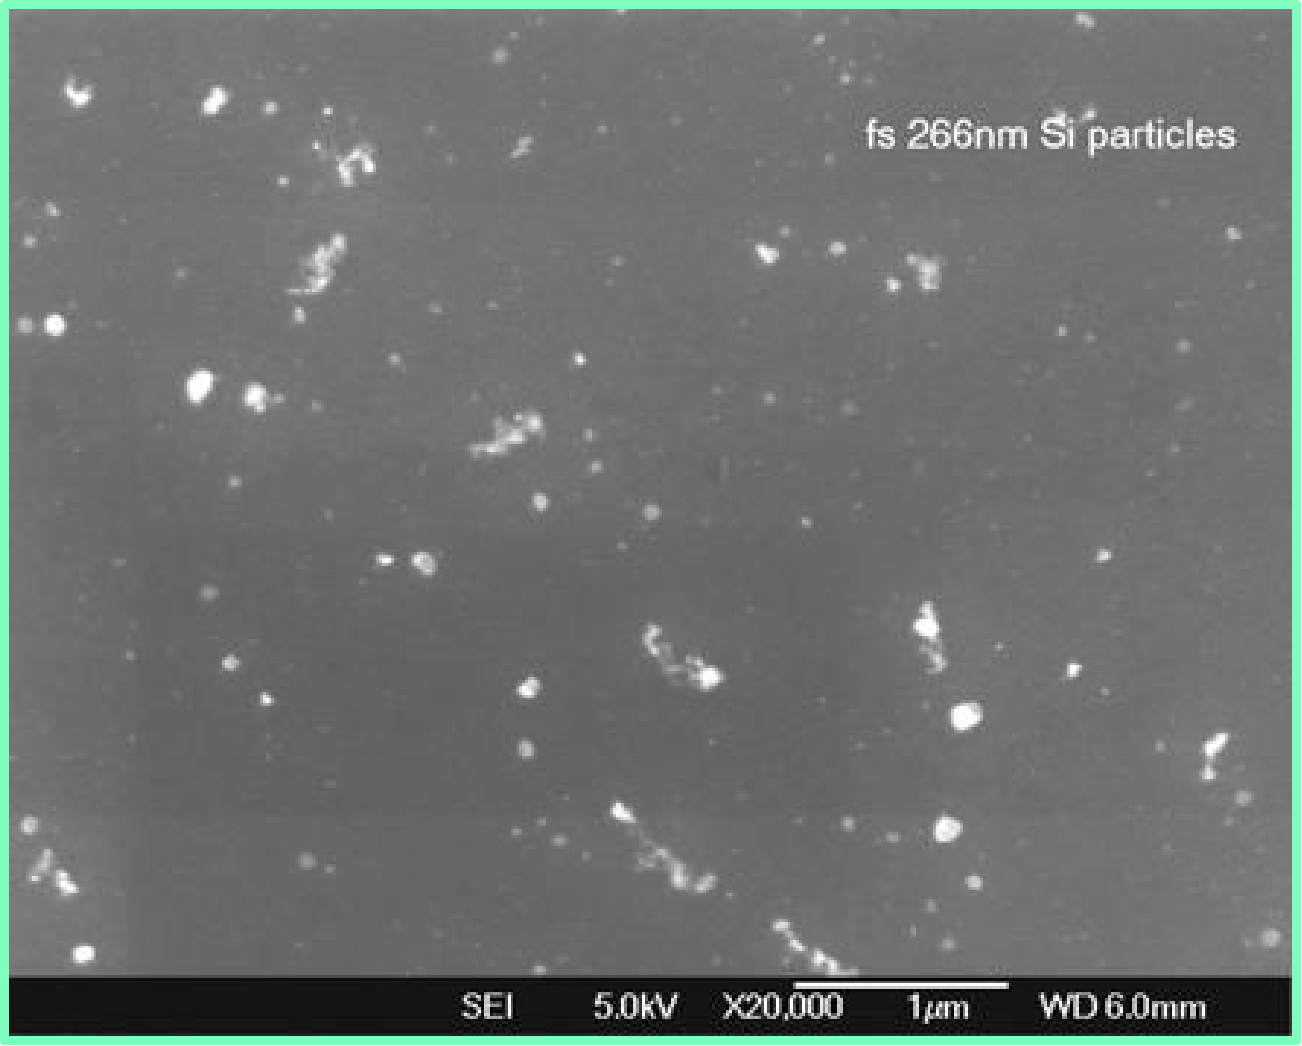
▲ 图示为激光烧蚀硅材料后的微观形貌,清晰展现了高能激光束对材料表面的精密加工效果,是实现微孔成型的关键物理过程,也是工艺验证的重要依据。
核心优势:无接触应力 · 微孔精度达微米级 · 加工速度快 · 无工具损耗
主流设备类型
CO₂ 远红外激光钻孔机
核心特性:波长10.6μm,基于光热烧蚀原理,能量强、穿透力优异,成本相对低廉。
应用局限:热影响区(HAZ)较大,孔壁易残留碳化层,主要适用于对精度要求适中的绝缘层(如PI膜)加工。
UV 紫外激光钻孔机(主流)
核心特性:波长355nm,基于光化学冷加工,直接破坏分子链,无热扩散效应。
技术优势:热影响区极小,孔壁光滑无碳化,可直接加工薄铜箔,是当前高密度、微小孔径FPC加工的首选技术。
完整工艺流程
- 数据准备 · 路径编译:将设计文件转化为激光设备可识别的加工路径数据,预置能量密度、脉冲频率等关键工艺参数。
- 装夹固定 · 真空吸附:将FPC/PCB基板平整铺设,通过高精度真空吸附工作台固定,确保加工过程无位移、无翘曲。
- 精准对位 · 视觉引导:激光头自动对焦,配合CCD视觉系统识别Mark点,实现微米级的加工位置校准与补偿。
- 激光烧蚀 · 微孔成型:高能激光束按路径快速烧蚀材料,通过控制激光能量与脉冲次数,精确控制孔深与孔径精度。
- 清洁检验 · 质量管控:利用高压空气或等离子体清除孔内残渣,通过自动化光学检测(AOI)或显微镜进行精度质检。
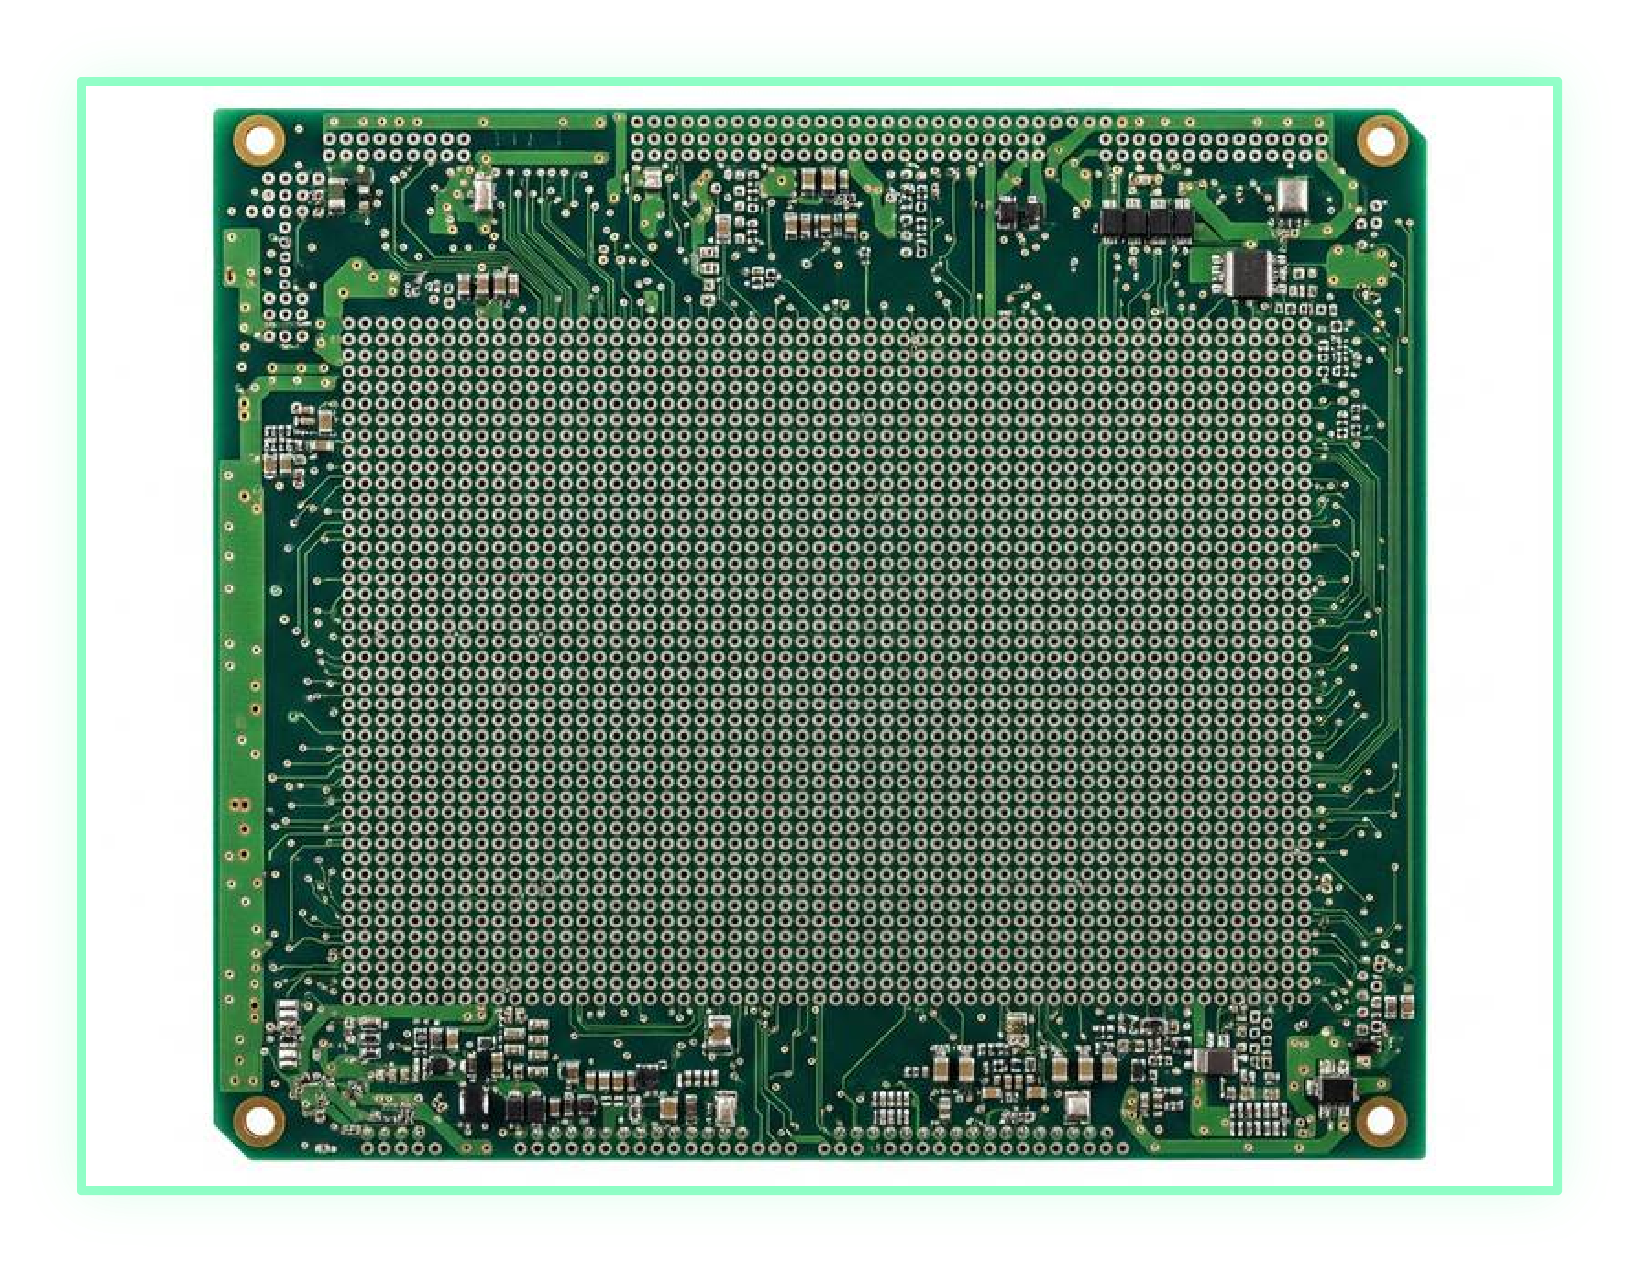
▲ 激光加工后的高密度微孔阵列
核心技术优势
- 可加工10-25μm超微孔
- 非接触式加工无机械应力
- 定位精度高、孔壁光滑
- 无需换刀即可灵活切换孔型
工艺应用局限
- 设备采购与维护成本高
- 对厚铜箔加工效率偏低
- 需配备专业废气除尘系统
核心应用场景
- 直径≤100μm的微孔、盲孔
- 高密度互联HDI板与精细FPC
- 智能手机、智能穿戴等高端产品
三、工艺对比与选型指南
选型指南:综合权衡孔径大小、精度要求与成本预算。追求极致精细与可靠性选激光;侧重性价比与常规需求选CNC。
四、质量控制与常见问题
▲ 工业级X-Ray孔位精度无损检测设备
六大质量管控维度
- 孔位精度:检测孔的实际位置与设计值的偏差。通过X-Ray检查机全自动扫描捕捉,是确保层间对准、避免断路的关键。
- 孔径精度:控制实际孔径与设计值的公差范围。使用孔径测量仪或金相切片分析,确保适配元器件引脚,防止孔壁过薄。
- 孔壁粗糙度 (Ra):表征孔壁的微观光滑程度。Ra值越低,孔壁越平滑,能显著提升化学镀铜的附着力,减少气泡与空洞风险。
- 孔壁垂直度:衡量孔轴线与板面的垂直偏差。需控制在极小范围内,防止孔壁一侧镀层过薄导致的导通不良隐患。
- 毛刺高度控制:限制孔口铜箔或基材的凸起(通常小于25μm)。过高的毛刺易造成层间短路,需通过去毛刺工艺彻底清除。
- 孔壁清洁度:彻底清除钻孔产生的树脂粉尘、玻纤碎屑及油污。清洁的孔壁是实现良好金属化结合的前提。
常见缺陷与解决对策
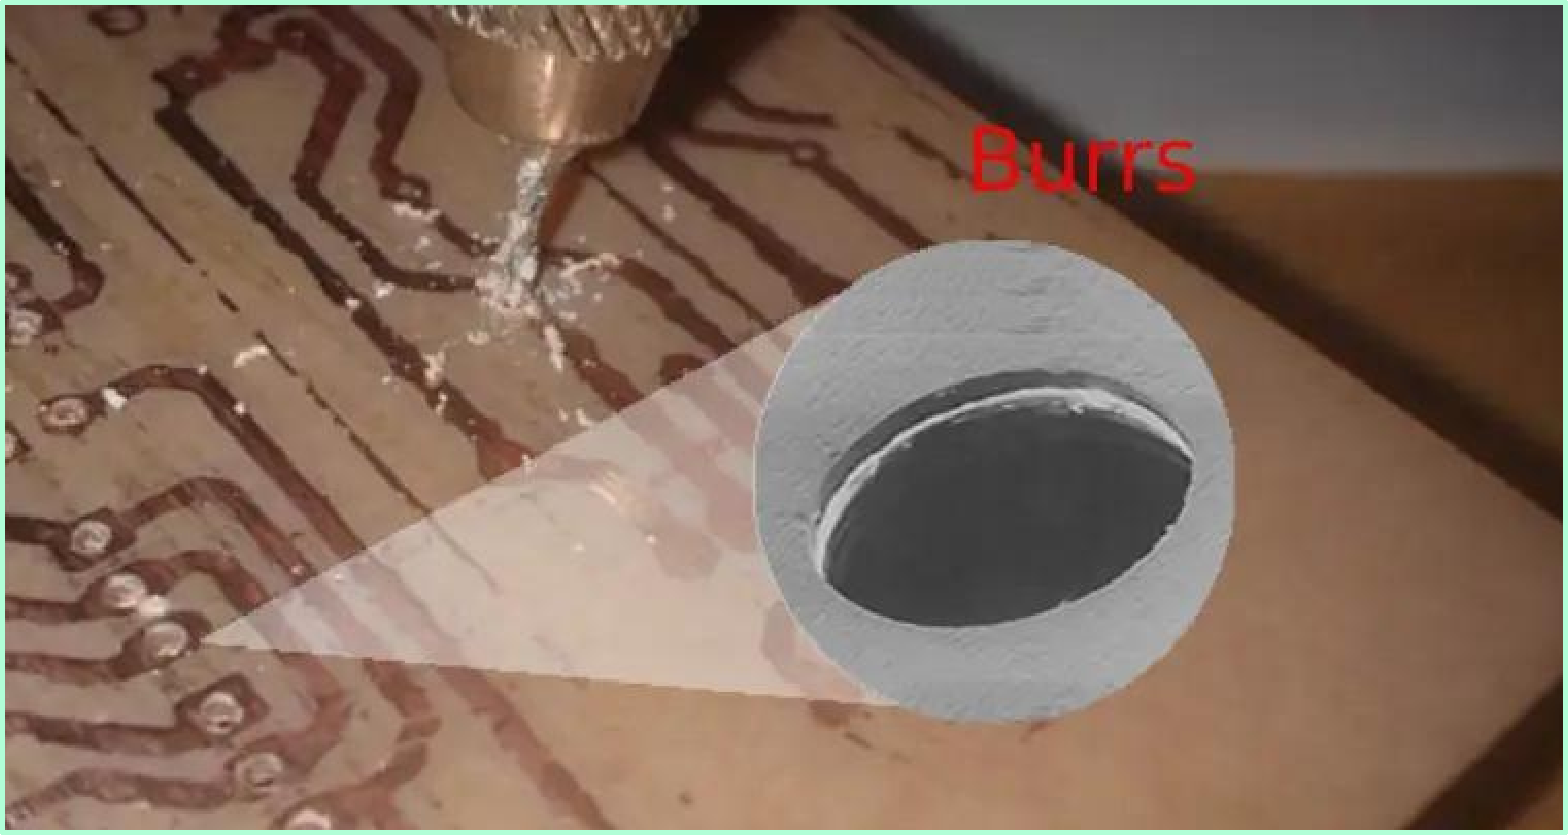
孔口毛刺
成因:钻头过度磨损、盖板硬度不足、叠板层数过多或进给速度过快。
对策:及时更换磨损钻针,选用高硬度铝质盖板,优化钻孔参数并减少单次叠板量。
孔破与漏钻
成因:钻头意外折断、断钻检测失效、程序数据错误或板面有异物遮挡。
对策:检修断钻检测装置,复核加工程序,彻底清理板面异物,规范换刀流程。
孔壁污染与碳化
成因:激光能量过高/速度慢(激光钻孔);切削液不足或吸尘不良(CNC钻孔)。
对策:动态匹配激光参数,清理吸尘管道,确保切削液压力与流量充足。
- 机械钻孔:制程批量全自动进行,钻头磨损为主要影响因素,需通过SOP明确定义使用寿命。
- 激光钻孔:落屑为关键管控点,需保证镭射残料不会干扰下一版加工。
- 钻孔分散:钻孔路径建议打散随机钻,避免热集中造成较大内应力产生。
▲ 孔口毛刺是PCB钻孔工序中典型的外观缺陷,不仅破坏孔壁光洁度,还可能导致电镀层结合不良。其产生与刀具磨损、工艺参数及辅材选择密切相关。
提示:建立“人机料法环”全要素管控体系,严格执行首件检验与钻头磨损定期检测制度,是从源头预防批量质量事故的关键。