FPC 制程第五站
冲孔 · 假贴 · 快压
工具孔定基准 → 假贴摆位置 → 快压固化
板边工具孔双工艺 · CVL 预贴合 · 一步式快压固化
本站制程定位与全流程框架
FPC 制程第五站 · 冲孔 · 假贴 · 快压
承担绝缘保护与层间定位的关键枢纽工序
前工序
完成 DES 图形转移、蚀刻退膜及线路 AOI 检测,为后续工序提供线路清晰、无缺陷的合格基板。
本工序
集成工具孔冲孔、CVL 假贴、快压固化三大核心工位,实现连续化、自动化的绝缘保护与层间定位。
后工序
衔接表面处理、外形加工及电测 O/S 检,完成成品出货前的最终确认。
核心价值定位
作为 FPC 制造的关键枢纽工序,本环节承担着冲制全流程定位基准孔、完成覆盖膜(CVL)精准贴合与一步固化的核心任务。这不仅实现了线路的绝缘保护与应力消除,更直接决定了产品层间对位精度、覆盖膜结合可靠性及最终电气性能,是保障多层板层压质量与产品良率的核心工序。
RTR 完整工艺流程(含辅助工序)
核心工序:五金模 / 激光冲孔、套 PIN 对位假贴、快压固化 —— 决定产品层间对位精度与结合可靠性的关键环节
辅助工序保障:前后清洁工序有效去除表面杂质,离型纸剥离与预热冷却确保贴合质量,是提升良率与稳定性的基础保障;每一道工序环环相扣,共同构成了高精度、高效率的 RTR 连续化生产体系。
01 · 本站定位
为什么必须先冲孔、再假贴、最后快压?
顺序不可调换 · 每个工序都依赖前一工序的成果
冲孔
在板边冲定位孔,为全产线提供唯一基准。
假贴
CVL 通过定位孔精准对位并临时固定。
快压
一次完成熔融、固化与永久结合。
因果链
没有工具孔 → 假贴无法精准对位 → 焊盘偏位短路
没有精准假贴 → 快压时 CVL 移位 → 露铜 / 气泡 / 皱折
02 · 冲孔
工具孔 ≠ 产品孔
它是全产线唯一的对位基准 · 所有后工序全部复用
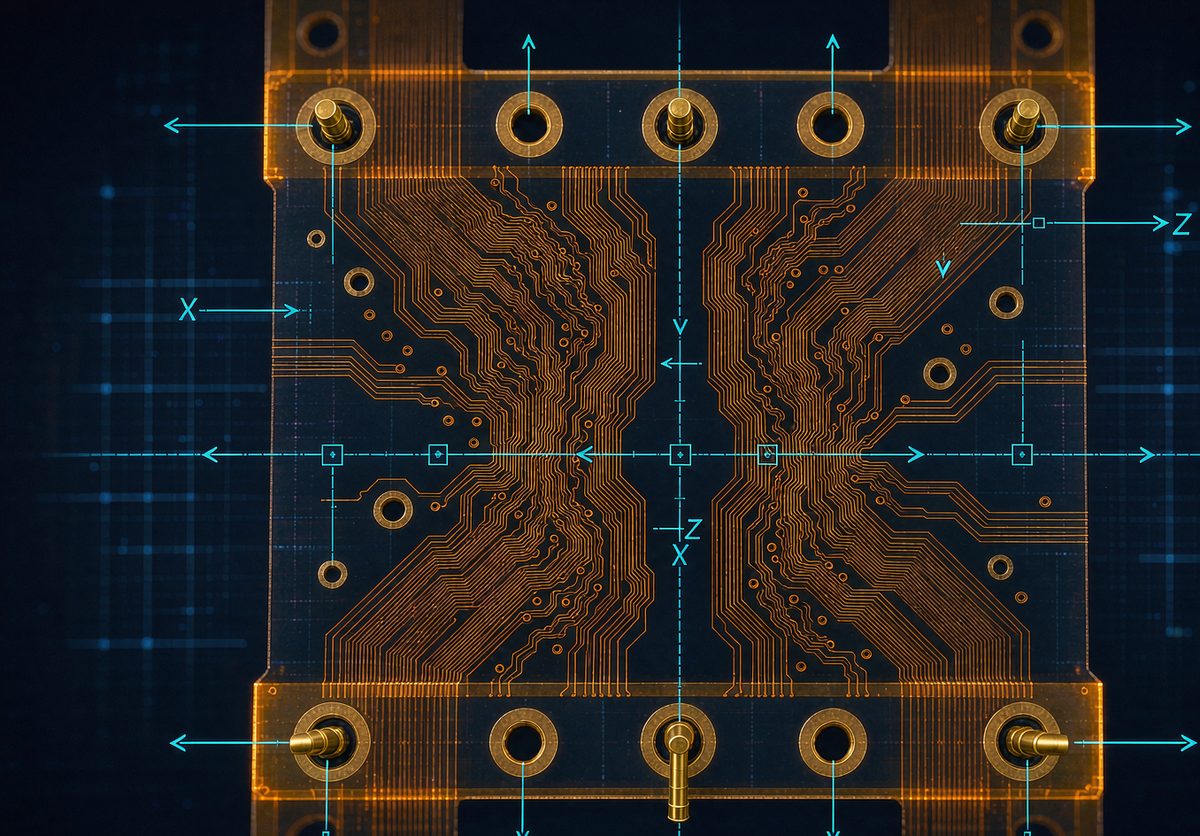
全产线对位基准 — 假贴 / 层压 / 外形 / 电测全部套 PIN
不是产品功能孔,不参与最终电气性能
02 · 冲孔 · 五金模
五金模连续冲切 — RTR 量产首选
机械式刚性冲裁 · 效率高 · 精度稳定 · 适合大批量标准化生产
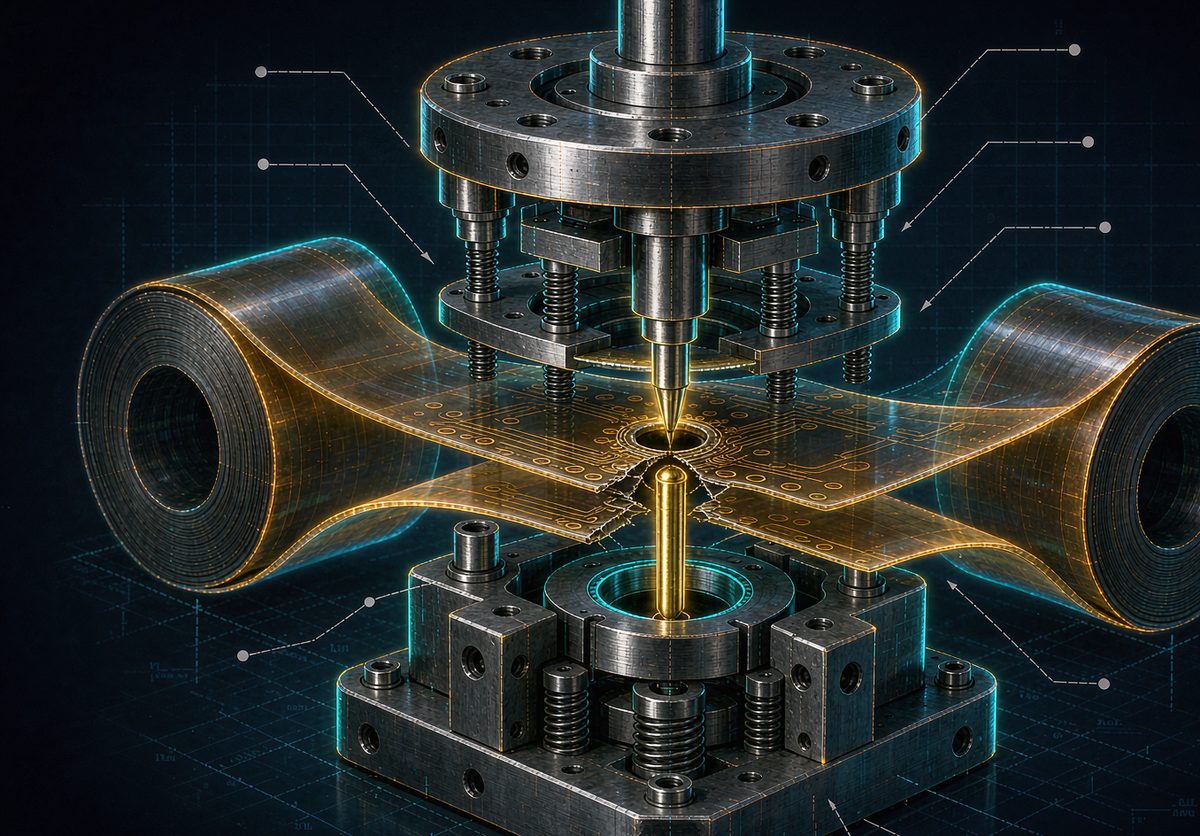
前后辅助工序
冲孔前清洁处理
冲孔后去毛刺工艺
结构与原理
02 · 冲孔 · 激光
激光冲孔 — 非接触式精密加工
无模具损耗 · 换型灵活 · 适合小批量与异形孔
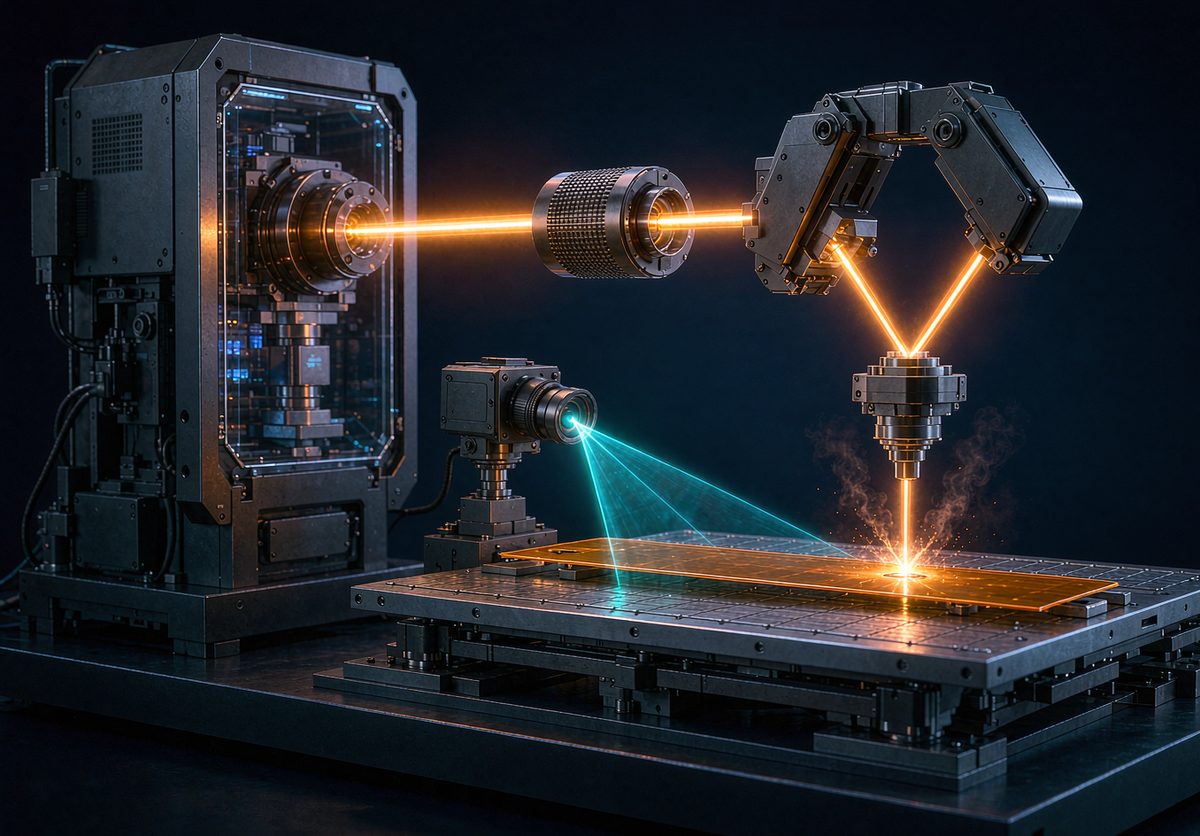
CO₂ 激光
- 适配 PI / 环氧基材
- 性价比高
- 适合常规孔径 + 大面积
- 效率均衡
UV 紫外激光
- 聚焦光斑极小
- 超微孔加工
- 热影响区小
- 边缘质量与精度更优
优势:无应力 / 无模具 / 换型快(仅切数字文件)
局限:效率较低 / 孔边有轻微碳化 / 设备成本高
冲孔后需等离子或除尘清洁,去除碳化粉尘
02 · 冲孔 · 选型对比
五金模 vs 激光 · 六维对比与关键参数
选型的核心是订单量、对位精度与基材特性
| 对比维度 | 五金模冲孔 | 激光冲孔 |
|---|---|---|
| 加工原理 | 机械冲裁剪切 · 物理成型 | 激光热气化烧灼 · 去除材料 |
| 对位精度 | ±0.02~0.03mm(依赖模具) | ±0.01~0.02mm(更高) |
| 生产效率 | 极高 · 连续冲切 · 节拍快 | 较低 · 逐孔扫描 |
| 换型成本 | 高 · 定制精密模具 · 周期长 | 低 · 切换数字文件即可 · 灵活性强 |
| 孔边质量 | 无热影响 · 毛刺可控 | 轻微碳化 · 需除尘 |
| 适用场景 | 大批量 · 标准化 · 长周期 | 样品 · 多品种 · 异形孔 |
关键参数窗口
03 · 假贴
「假贴」= 只定位不固化
CVL 通过工具孔套 PIN 精准贴合 · 预压实现临时固定
拆解「假」字
「假」= 临时、初步、可调整 —— 用低温低压让 CVL 贴合到位并临时固定,为后续快压提供精准对位基础,而不是真正固化。
CVL 三层结构
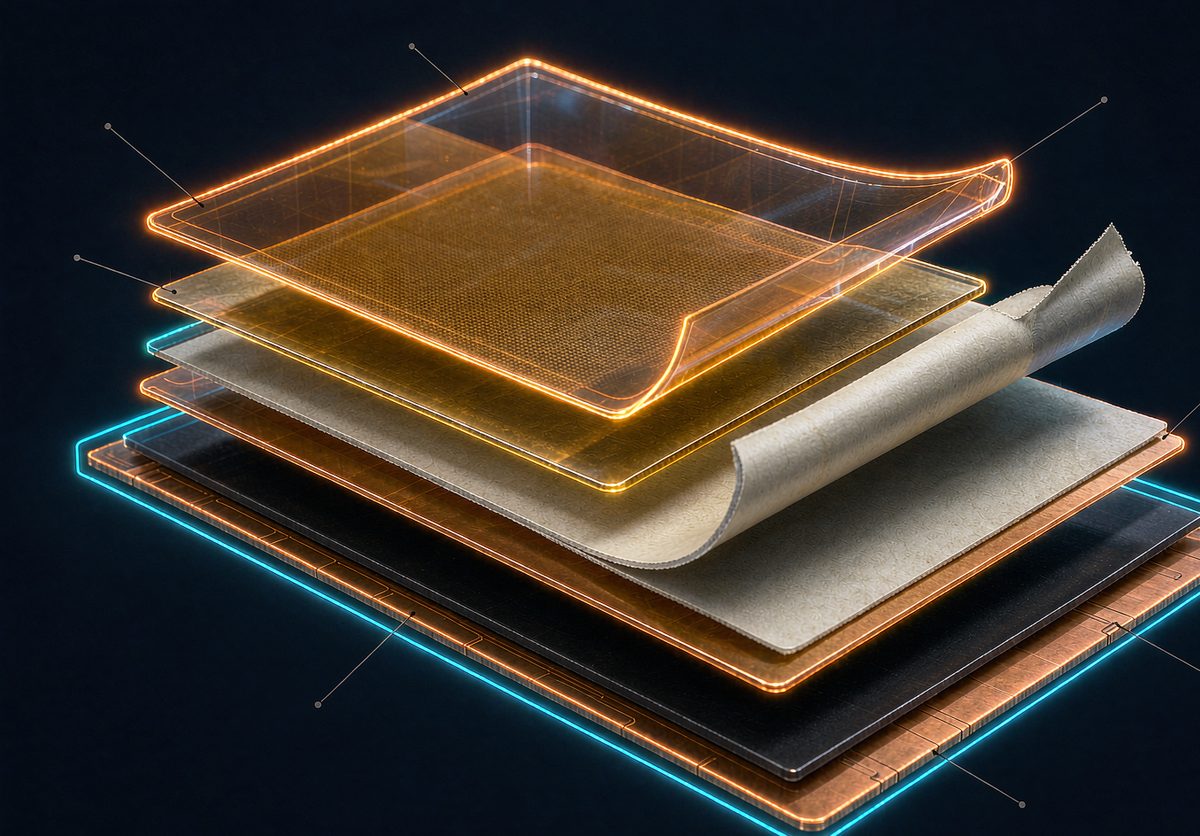
PI 膜(聚酰亚胺)
电气绝缘 + 机械保护 · 琥珀色
胶层(环氧 / 丙烯酸)
热固性 · 高温下熔融交联
离型纸(PET)
假贴前剥离 · 防胶层提前污染
预压窗口
60~80℃ 低温 + 0.1~0.3MPa 轻压,胶层初步粘附不位移
对位基准
CVL 预冲定位孔与板边工具孔套 PIN,实现可复现对位
03 · 假贴 · RTR
RTR 连续式假贴 — 卷对卷自动化
整卷连续作业 · 配合前序冲孔实现不停机连续贴合
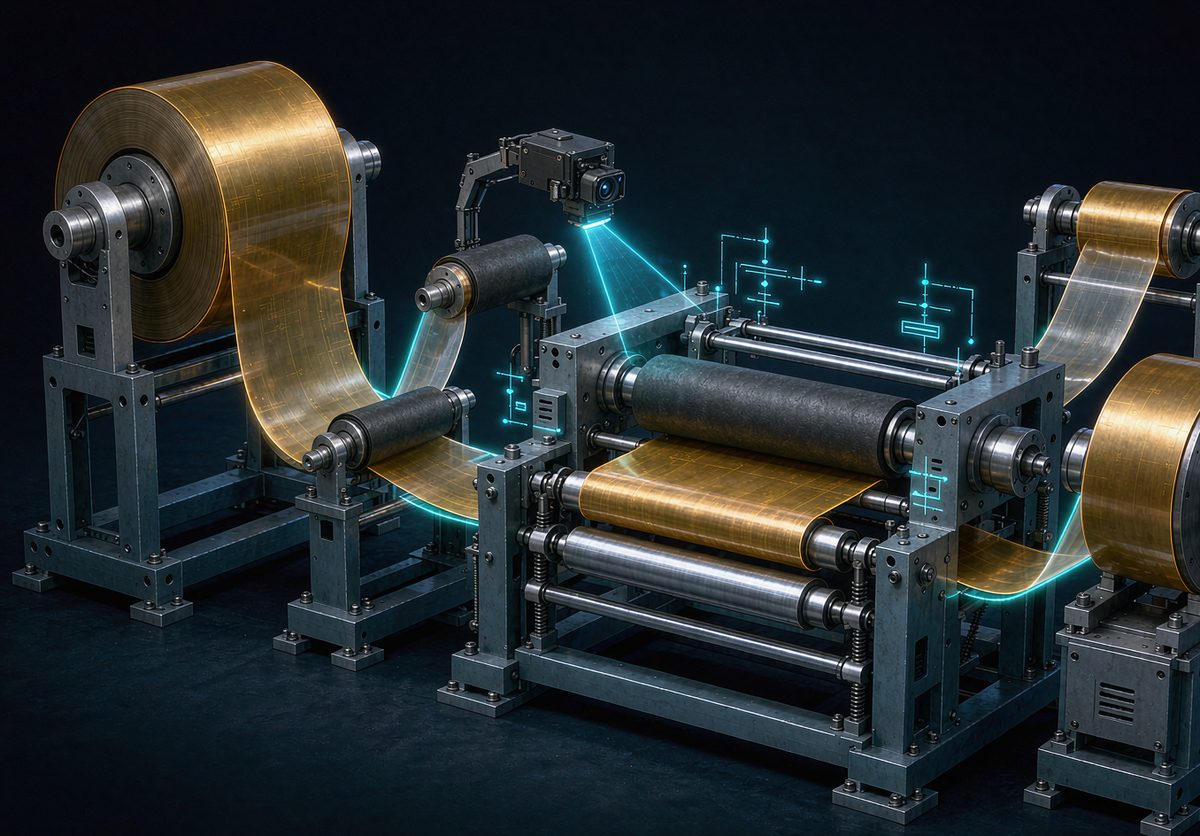
放卷
FPC 卷料与 CVL 卷料同步放卷
剥离
CVL 离型纸被剥离回收
对位
CCD 视觉 + 套 PIN,开窗与焊盘同心
预压
60~80℃ 低温轻压,胶层初步软化
收卷
假贴后卷料转快压工位
03 · 假贴 · 片料
片料式假贴 — 治具 + 人工 / 半自动
单张上料 · 治具套 PIN 定位 · 适配大尺寸板与多品种
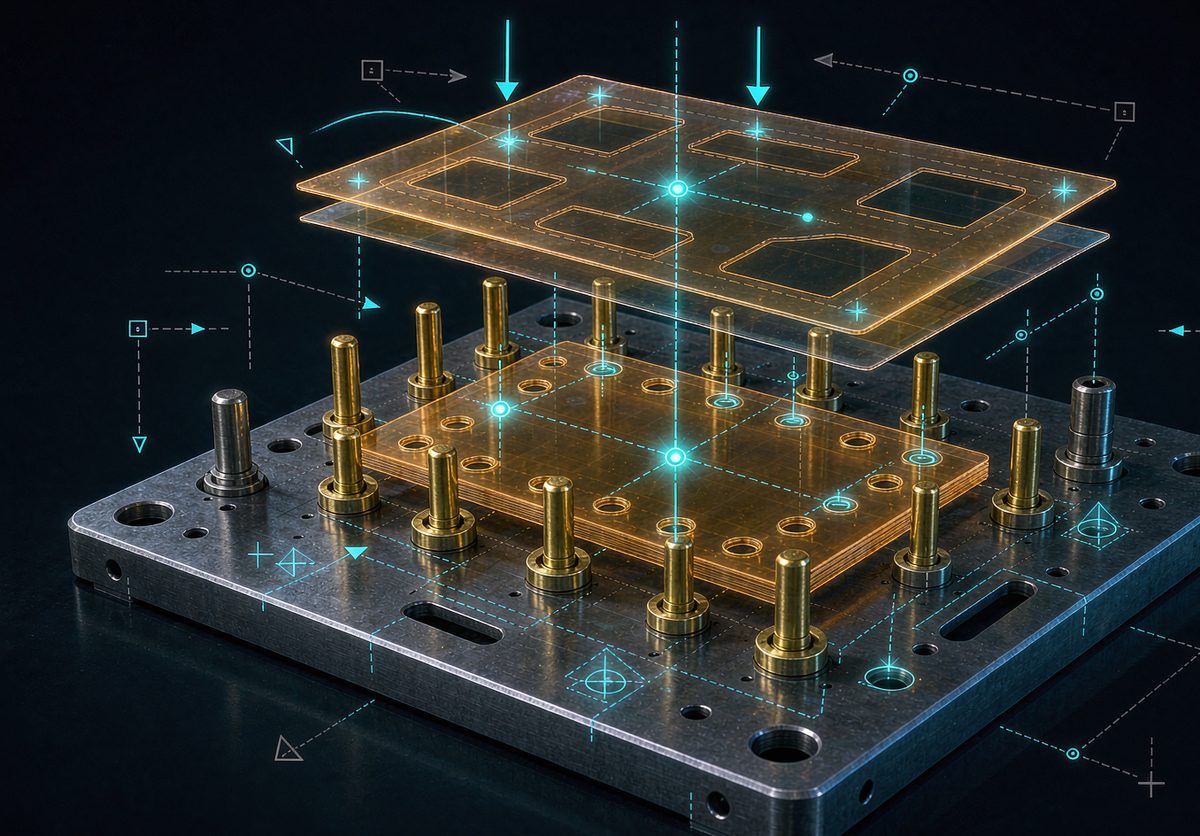
FPC 片料上料
对位工具孔套入治具定位销
CVL 套 PIN
开窗与焊盘对齐 · 人工目检或半自动 CCD
预压贴合
治具转入预压机 · 60~80℃ / 0.1~0.3MPa
与 RTR 的关键差异
- 边角易夹伤压痕(人工 / 治具接触)
- 单张停机时间累积,整体效率低
- 但可处理大尺寸板、刚挠结合板、异形板
03 · 假贴 · 四要素
假贴四要素 — 决定贴合良率的四条命脉
对位精度 / 张力匹配 / 预压温压 / 洁净度
对位精度
- 套 PIN + CCD 视觉补偿
- 开窗与焊盘同心度 ≤ 0.05mm
- 杜绝偏位导致露铜或短路
张力匹配
- 闭环控制 FPC 与 CVL 张力
- 防止薄膜起皱 / 气泡 / 拉伸
- 薄基材取低张力(5~15N)
预压温压
- 60~80℃ 低温 + 0.1~0.3MPa 轻压
- 胶层初步粘附不位移
- 预留快压时的胶流动空间
洁净度
- 冲孔后必除尘(粘尘辊 + 风刀)
- CVL 离型纸剥离前静电消除
- 防止粉尘压入胶层形成针孔
04 · 快压
快压三段式 — 预热 → 热压固化 → 冷却定型
「快」压 ≠ 速度更快 · 而是相对传统本压的连续高效
预热段
- 梯度升温至胶层熔融温度
- 降低胶液粘度
- 消除温度突变产生的气泡
热压固化段
- 高温高压胶层充分流动
- 填充线路间隙与基材凹凸
- 同步完成化学交联固化
冷却定型段
- 梯度降温消除层间热应力
- 防止 CVL 起翘或开裂
- 确保尺寸稳定性
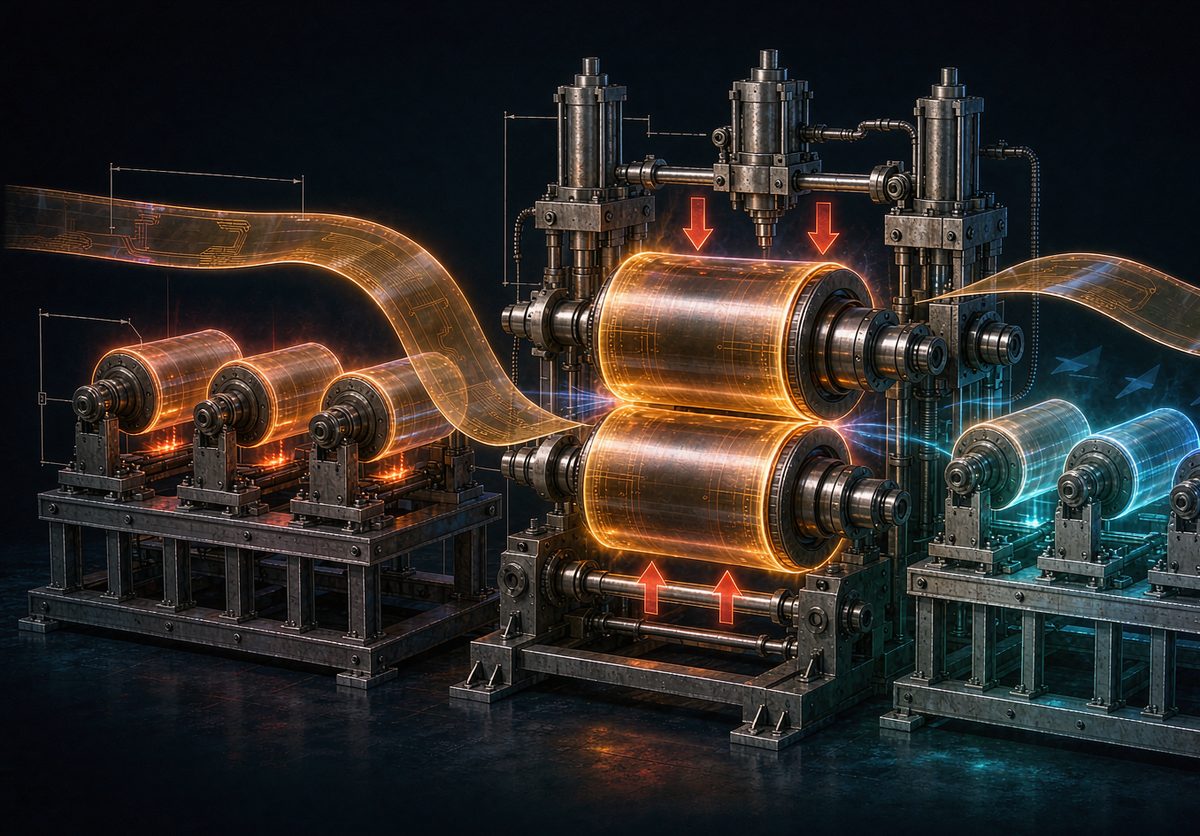
04 · 快压 · 固化机理
固化机理 — 胶流动填充 + 气泡排出 + 化学交联
从线性分子到三维网状结构的不可逆变化
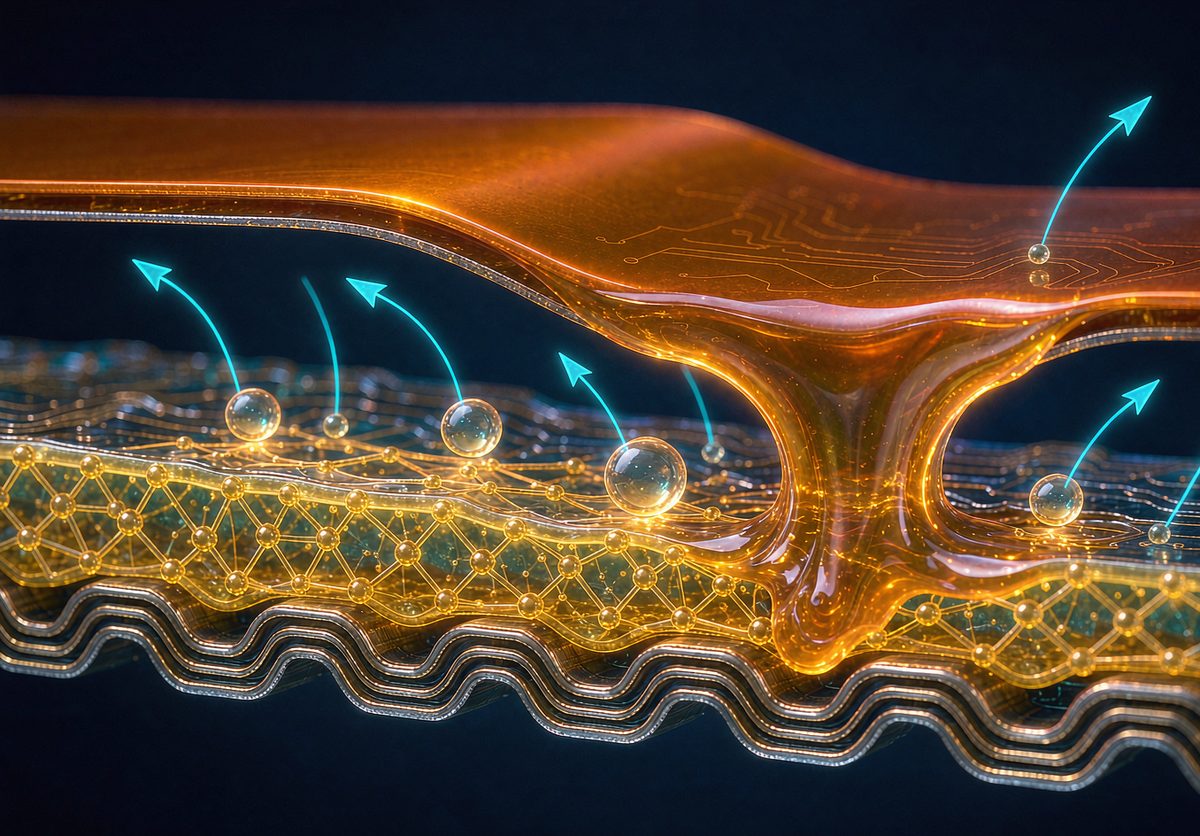
线性分子 → 三维网状结构 · 不可逆
05 · 补强板
补强板贴合 — 局部刚性化
FR4 / PI / SUS 补强用于金手指、焊盘密集区、连接器区
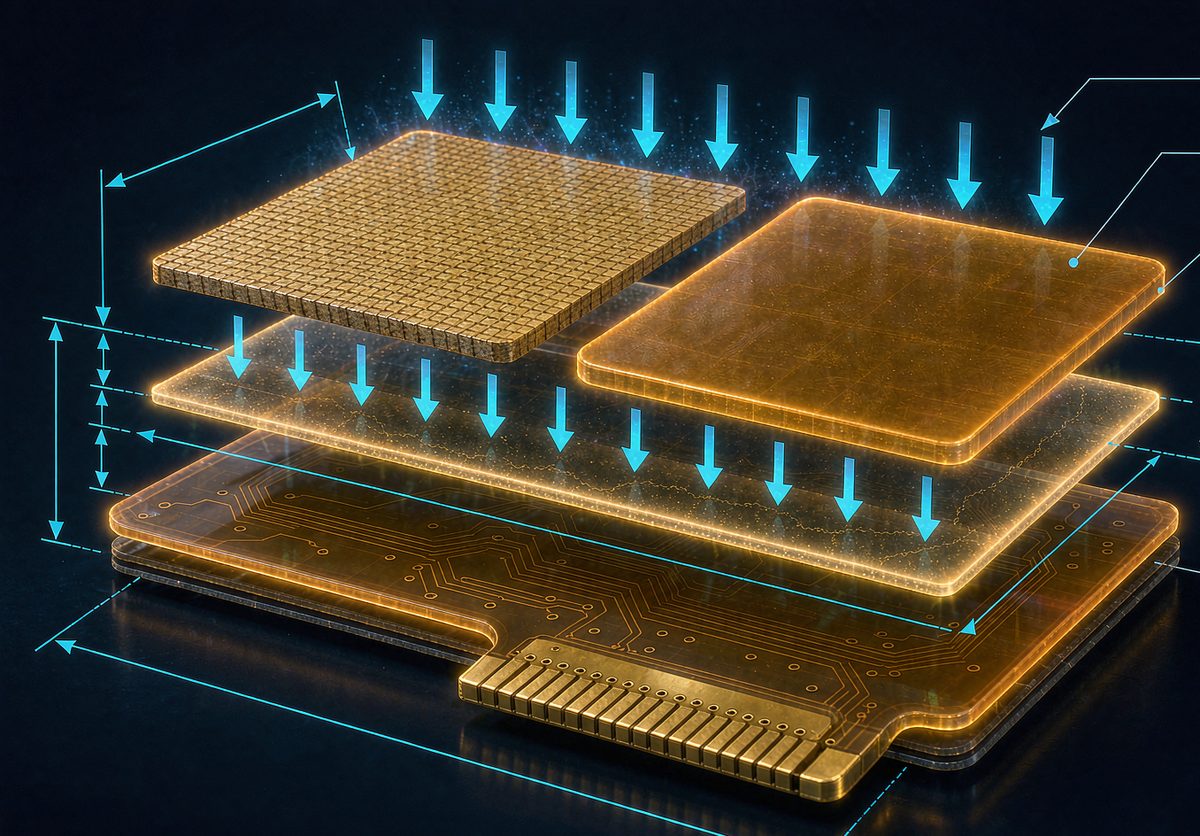
为什么要补强?
FPC 整体柔性 → 局部需要刚性支撑(连接器插拔、元件贴装、ZIF 压接)
三种补强板
FR4 补强
高刚性 · 成本低 · 用于金手指
PI 补强
柔性较好 · 薄型区段首选
SUS 钢补强
刚性好,可在 CVL 开槽配合导电胶接地
补强 vs CVL:贴合工艺差异
- 胶层更厚(50~100μm vs CVL 25~50μm)
- 压合温度更高(160~190℃ vs CVL 150~180℃)
- 需分段升温排泡,常用快压 + 本压两步
06 · 选型
RTR 连续式 vs 片料间歇式 · 假贴快压工艺对比
按订单形态与板尺寸选 · 没有绝对优劣
| 对比维度 | RTR 连续式假贴快压 | 片料间歇式假贴快压 |
|---|---|---|
| 生产效率 | 极高 · 整卷连续 | 较低 · 存在停机时间 |
| 对位一致性 | 极佳 · 张力恒定 | 一般 · 易受平整度影响 |
| 良率表现 | 高 · 无夹持损伤 | 中等 · 边缘夹伤 / 压痕 |
| 设备投入 | 高 · 专用 RTR 产线 | 中 · 通用片料设备 |
| 换型灵活性 | 中 · 需切换卷料 | 高 · 治具灵活更换 |
| 适用场景 | 窄幅 FPC · 大批量量产 | 大尺寸板 · 刚挠结合板 |
选型决策建议
大批量 / 窄幅 / 标准化产品 → RTR(效率与品质最佳)
多品种 / 大尺寸 / 刚挠结合 → 片料(灵活性最高)
06 · 不良
六类典型不良模式 · 现象 → 成因 → 对策
80% 的不良源于 20% 的参数失控 — 重点管控张力、温度、压力
| 不良模式 | 现象 | 成因 | 对策 |
|---|---|---|---|
| 气泡 | CVL / FPC 间局部鼓包 |
|
|
| 偏位 | CVL 开窗与焊盘错位 |
|
|
| 溢胶 | 胶层外溢污染焊盘 |
|
|
| 分层 | CVL 与 FPC 局部剥离 |
|
|
| 压痕 | CVL 表面局部凹陷 |
|
|
| 皱折 | CVL 表面起皱 |
|
|