FPC制程工艺第四站:DES
贴干膜 · 曝光 · 显影全流程原理、设备与质量管控
一、DES工艺概述
DES = Dry film lamination(贴干膜)+ Exposure(曝光)+ Development(显影),本质是一道图形转移工序:把底片上的线路图形转移到感光干膜上,形成后续蚀刻的抗蚀保护层,是线路成型的核心前置工序。
① 贴干膜
在铜面热压一层感光干膜,形成成像基底
② 曝光
UV透过底片,把线路图形“印”进干膜感光层
③ 显影
碳酸钠冲掉未曝光干膜,线路轮廓显现
核心作用:把底片上的线路图形“印”到铜面上,为后续蚀刻工序铺好精准的“抗蚀保护层”。
二、前后辅助处理工序
前处理工序(贴膜前必备)
核心目的:提升干膜与铜面结合力,从源头杜绝贴膜起泡、干膜脱落等致命缺陷。彻底去除铜面油污、氧化层及杂质,通过微蚀形成微观粗糙面,大幅提升附着力。
酸洗
稀硫酸浸泡,去除铜面浮锈与氧化层,清洁基底表面,为后续微蚀提供均匀基面。
微蚀
过硫酸钠体系蚀铜1~2μm,构建均匀微观粗糙表面,大幅提升干膜与铜箔的机械结合力。
水洗
高压喷淋冲洗残留药液与铜屑,确保板面洁净,避免药水互带污染后续工序。
FPC柔性板管控重点:严控微蚀量与传送张力,防止薄型PI基材翘曲变形,避免铜箔过度减薄影响线路柔韧性。
后处理工序(显像后强化)
01. 静置(PE时间)
曝光后静置10~30分钟,让感光树脂充分完成交联反应,消除膜层内应力,确保显影后图案边缘清晰、无锯齿,提升分辨率。
02. 后固化烘烤
100~120℃下烘烤15~30分钟,促使干膜树脂深度聚合,显著增强耐化学腐蚀与耐高温性能,为后续电镀、蚀刻提供可靠保护。
03. 外观与精度终检
通过AOI自动光学检测或人工目视,检查线路缺口、针孔、残胶及对位偏差,提前拦截不良品,避免流入后道造成成本浪费。
三、干膜组成与感光原理
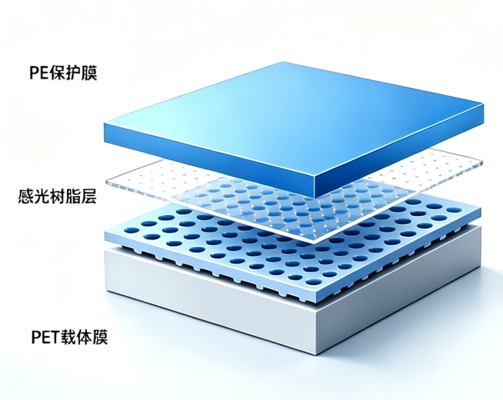
▲ 感光干膜截面结构示意
干膜三层结构
- 载体膜(PET Carrier):支撑与保护感光层,贴合后撕除。
- 感光层(Photopolymer):核心功能层,遇UV发生聚合/分解反应。
- 覆盖膜(PET Cover):贴合时揭离,防止干膜提前感光。
核心参数与储存要求
- 常见厚度:25 / 38 / 50 μm,按线宽线距与蚀刻需求选择。
- 储存要求:避光、低温、防潮,必须在黄光区拆封使用。
正性干膜 vs 负性干膜
四、贴干膜工艺
通过热+压力的方式,让感光干膜平整、无气泡地热压贴合到铜面,形成后续成像的“感光外衣”。核心原理是感光层受热软化流动,填充铜面微观凹凸,冷却后与铜面紧密粘附。
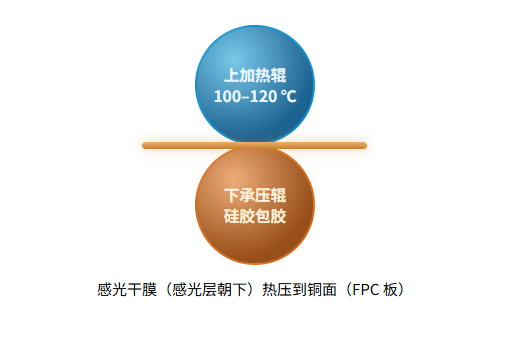
▲ 双辊热压自动贴膜机结构示意
完整工艺流程
- 前处理:板面清洁 + 干燥,确保无油污、氧化、粉尘
- 放卷:干膜卷出料,感光层朝下对准铜面
- 预热:干膜提前受热,感光层软化
- 热压贴合:双辊辊压,将干膜紧密压合到铜面
- 裁切/收卷:按板幅切断,或整卷收料
- 灯光检查:目视检查气泡、皱褶等缺陷
核心工艺参数
辊温
100–120℃
树脂软化核心
贴合压力
0.3–0.6 MPa
填充微观凹坑
线速
1–3 m/min
匹配热压时间
前处理
清洁 + 干燥
贴合基础前提
关键管控点
- 温度过低 → 贴不牢、易脱落;温度过高 → 溢胶、板面污染
- 压力不均 → 气泡、褶皱;张力不稳 → 膜面拉伸变形
- 表面脏污 → 气泡、附着不良,是贴膜缺陷的核心诱因
五、曝光工艺
利用UV紫外光透过底片,将线路图形“写”进干膜感光层,使对应区域发生聚合或分解反应,完成图形的“定型”。
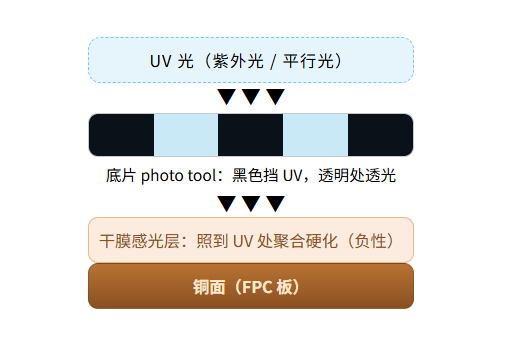
▲ UV曝光工艺原理示意
曝光机标准作业流程
- 对位:底片与板件上的MARK点精准对准
- 真空吸附:抽气排掉空气,使底片与板件紧密贴合,防止图形发虚
- 曝光:按设定能量计时,UV光整面照射
- 取出检查:确认无重曝、无偏移,流入下一工序
两种成像工艺:传统菲林 vs LDI激光直接成像
FPC工艺专属管控要点:PI基材对温湿度极其敏感,极易热胀冷缩。高精度产品建议优先选用LDI工艺实现动态补偿;若用传统菲林,需严格管控车间环境(温度23±2℃,湿度50±5%),并预留足够静置时间减少形变误差。
不良提醒
- 曝光不足 → 线条变细、断线、聚合不充分
- 曝光过度 → 残膜、线条变粗、蚀刻不净
- 通过“能量窗口”阶梯曝光试验,锁定最佳工艺范围
六、显影工艺
用弱碱性碳酸钠溶液,将未曝光区域的干膜溶胀、溶解并冲洗掉,露出待蚀刻的铜面;已曝光区域的干膜交联硬化保留,形成线路抗蚀保护层。
显影线完整流程
① 入板
待显影板件上料
② 显影段
喷淋Na₂CO₃溶液
③ 一级水洗
冲净残留药液
④ 二级水洗+风干
去除水痕
⑤ 出板检查
目检+首件确认
核心工艺参数
显影液浓度
0.8–1.5% Na₂CO₃(示例)
浓度过低速率慢;过高则侧蚀严重
槽液温度
28–32℃(示例)
温度低速率慢;温度高易导致干膜开裂
喷淋压力
0.1–0.3 MPa(示例)
影响显影均匀性,压力过大易造成薄基材变形
显影点
50%~70%(行业通用)
偏低显影不足;偏高则过度显影
线速/显影时间
与显影点匹配
决定显影时间长短,直接影响显影程度
水洗管控
电导率+新鲜水流量
防止药液残留与水痕,风刀吹干确保板面洁净
显影后质量标准:线路边缘光洁整齐,无残胶、无干膜脱落;线宽与线距严格符合设计公差,表面无氧化、无渗镀风险,图形转移精度达标。
七、片料式 vs 卷对卷(RTR)DES生产线
八、常见缺陷与解决对策
贴膜段常见不良
气泡
现象:膜下白色小泡,局部鼓起
原因:粉尘油污、贴合压力不足
对策:强化前处理、调整压力、返工重贴
皱褶
现象:膜面斜向纹路、褶皱
原因:温度过高、张力线速不稳
对策:控温、稳定张力与线速
附着不良
现象:边缘翘起、易起皮
原因:温压不足、铜面氧化
对策:提升温压、改善表面处理
膜面损伤
现象:划伤、压痕、异物印
原因:辊面脏污、异物掉落
对策:定期清洁辊面、洁净管控
提示:贴膜缺陷大多在“灯光检查”段就能发现,及时返工,避免流入曝光造成更大浪费。
曝光段常见不良
曝光不足
现象:线条变细、断线、聚合不充分
原因:能量低、灯管老化、真空差
对策:校验能量、更换灯管
曝光过度
现象:残膜、线条变粗、蚀刻不净
原因:能量高、重复曝光
对策:能量窗口管控、防重曝
对位偏移
现象:图形错位、露铜不均
原因:底片未对正、板件涨缩
对策:检查对位MARK、控温湿度
底片污染/划伤
现象:同一位置重复出现缺陷
原因:底片脏污、划伤、灰尘
对策:定期清洁、无尘存放
提示:曝光缺陷与“能量窗口”直接相关——先校验灯管能量,再排查其他参数。
显影段常见不良
显影不足(残膜)
现象:铜面残留干膜,蚀刻不出图形
原因:浓度低、温度低、线速快
对策:调整参数、检查喷嘴
过度显影(侧蚀)
现象:线条变细、边缘发白
原因:显影时间长、浓度偏高
对策:缩短显影时间、控浓度
显影不均
现象:局部未冲净、出现斑块
原因:喷嘴堵塞、压力不均
对策:清洗喷嘴、检查泵压
水痕 / 水渍
现象:板面水迹印、变色
原因:水洗不净、风干不足、水质差
对策:查水洗风刀、控水质
提示:显影缺陷先判断“不足还是过度”,再调整浓度、温度、线速三大核心参数。