FPC 制程工艺 · SMT 组装段
SMT 印刷工艺详解
(印刷·磁性载具·钢网·SPI)
Surface Mount Technology for FPC
锡膏印刷 → SPI
从锡膏印刷到 SPI 的工艺、载具与钢网设计
贴件、回流焊、AOI、X-ray更新在下一版
流程步骤
01 看懂 FPC 结构
单面/双面/多层、补强、覆盖膜、EMI
→ 知道印刷波动从哪里来
02 会设计磁性载具
三层结构、定位销、避位、磁铁阵列
→ 让 FPC 平、稳、可重复
03 会选锡膏与钢网
合金/粉径/助焊剂;0.1mm 激光钢网
→ 让锡膏填得进、脱得干净
04 会用 SPI 闭环
2D/3D、全检、判定、SPC 反馈
→ 让缺陷在印刷站被拦住
看懂 FPC 叠层,才能解释印刷波动
典型 FPC 叠层(示意)
| 结构 | 典型叠层 | SMT 印刷关注点 |
|---|---|---|
| 单面板 | 1 层铜 + PI + 覆盖膜 | 覆盖膜开窗、翘曲、焊盘平整度 |
| 双面板 | 2 层铜 + PI 芯 + 覆盖膜 | 过孔、两面开窗、板厚一致性 |
| 多层板 | 3+ 层铜 + 胶 + PI | 层压厚度、盲埋孔、局部台阶 |
| 软硬结合 | FPC + FR4/金属补强 | 补强高度、载具避位、热膨胀差 |
| 补强/EMI | PI、FR4、SUS、屏蔽膜 | 载具下沉/凸台、开窗与接地 |
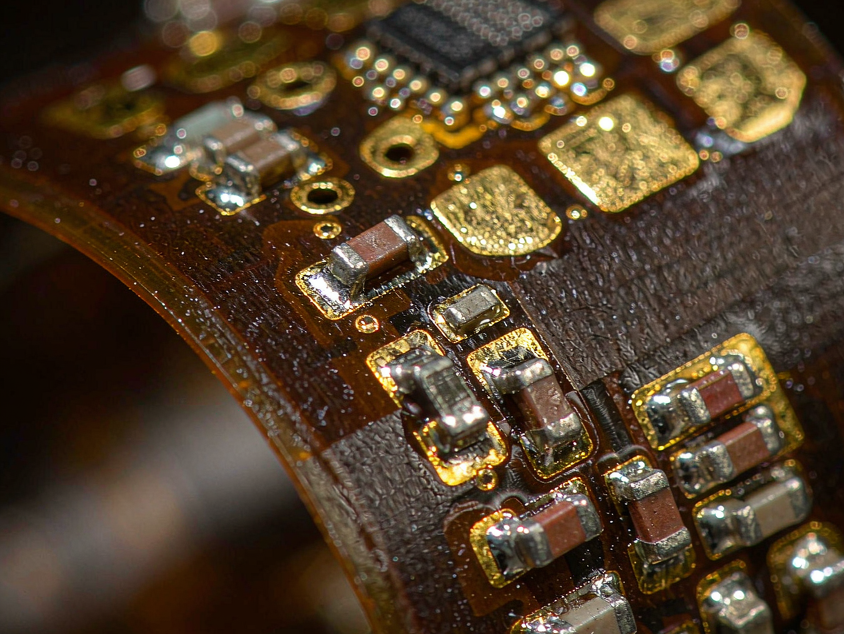
覆盖膜台阶、补强高度、表面处理与吸湿都会改变实际印刷间隙和锡膏转移率。
印刷站五步法
01 载具准备
• 平面度/磁铁/销钉
• 钢片清洁、无残锡
• FPC 方向与批次确认
02 放置FPC
• 按 ∅1.95 销钉定位
• 覆盖膜/补强避位
• 轻压贴平,不翘边
03 钢网对位
• FPC 光学点对位
• 钢网窗口避开光学点
• 确认钢片开窗无遮挡
04 锡膏印刷
• 填充—刮净—脱模
• 压力/速度/分离
• 首件 SPI 确认
05 SPI 全检
• 2D 面积/偏移/桥连
• 3D 高度/体积
• 越线报警与追溯
06 反馈/清洗
• 参数回写印刷机
• 钢网/钢片清洗
• SPC 趋势复盘
三个控制点
来料/载具
平面度 ≤0.2mm;钢片无残锡
对位/印刷
FPC 光学点 = 唯一基准
SPI/反馈
100% 全检;体积/高度趋势回写参数
磁性载具三层结构
总高 10 + 3 + 0.06 = 13.06mm(再加 FPC/锡膏)
固定FPC ∅1.95销钉
背面嵌磁铁,正面做避位/下沉/凸台
平面度决定印刷间隙
贴件区/光学点必须开窗
表面清洁,防止锡膏反粘
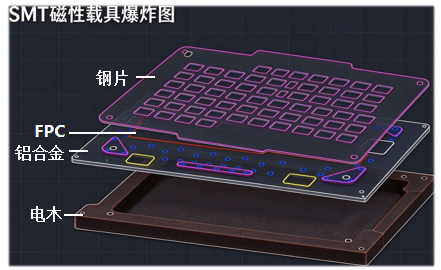
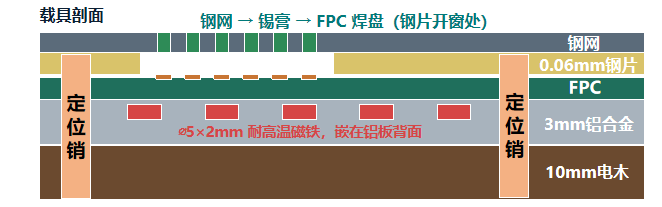
- 1.钢片是“压平层 + 开窗层”,0.06mm 厚度会在印刷面形成局部台阶,钢网开立和下锡量需预算。
- 2.铝合金载具需做硬质氧化处理
铝板管“高度”,钢片管“开窗”
6061 铝板:高度补偿 + 避位
贴件区标准厚度:FPC + 补强 + Kapton =0.2mm~ 0.25mm
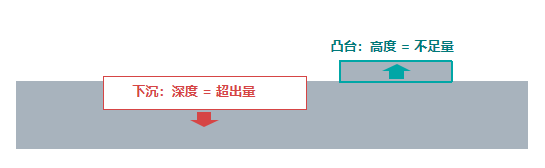
下沉
深度 = 超出量
凸台
高度 = 不足量
- 高于 0.25mm:铝板下沉,补强外形外偏 0.5mm,深度 = 超出量
- 低于 0.25mm:做凸台,补强外形外偏 0.2mm,高度 = 不足量
- 非贴件区:1.按背面补强外偏 1.5mm 避位;深度补强厚度+0.1mm
2.贴件面补强区靠FPC内侧避位至少2mm以上 - 所有尖角;干涉图形修剪后再倒角,相交图形均需圆角过渡
SUS136 钢片:开窗 + 避位
贴件区/补强避位 · 光学点开窗
- 贴件区按正面补强外偏 1.5mm 避位;需保证压住贴件区域
- 非贴件区域非必要不要开窗
- 开窗过多时不要留细节点,节点宽度应≥1.5mm
- 钢片盖板为激光镭切,注意开口毛刺清洁以免造成FPC压伤
当贴件面的补强处于fpc中间时,在不影响贴件区需最大化避位,必要时按刮刀方向旋转FPC摆放角度设计,避开同一直线高低差影响。
锡膏选型:先定合金,再定粉径,最后定助焊剂
选型四步
01 合金
SAC305 默认;SnBi 低温;SAC0307 成本/热
02 粉径
按最小开孔/pitch 选 Type 4/5/6
03 助焊剂
免清洗、无卤、低空洞、抗塌陷
04 验证
黏度、金属含量、工作寿命、DOE
| Type | 粒径(μm) | 典型适用 |
|---|---|---|
| Type 1 | 45–75 | ≥0.5mm pitch / 大焊盘 |
| Type 2 | 20–38 | 0.4–0.5mm pitch,通用 |
| Type 3 | 15–25 | 0.3–0.4mm pitch,细间距 |
| Type 4 | 5–15 | <0.3mm / 超细开孔 |
合金选择
SAC305
默认,217–220°C
SnBi
低温 138°C,客户允许才用
SAC0307
成本/热平衡
SAC305 Type 4/5,免清洗无卤,金属含量 88–89%,黏度 160–220 Pa·s;≤0.3mm pitch 选 Type 5/6;SnBi 仅在客户允许时使用。
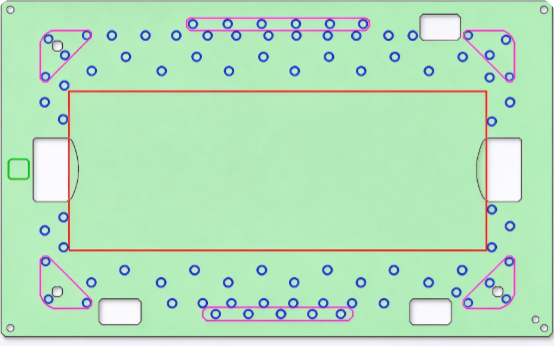
磁铁排布要“均匀压平”,但不能干扰器件
磁铁五条要点
01 排布范围
磁铁必须在磁性钢片图形内,不能超出钢片。
02 间距
相邻磁铁圆心距 25mm;排布数量取决于钢片材质
03 安全距离
∅5mm:12.5mm;∅3mm:6.5mm;∅2mm:4.5mm(磁铁圆心到器件边/LPI 开口)。
04 埋入距离
距表面0.4mm~0.5mm
05 磁铁选型
钐钴 SmCo(耐 350 ℃)/ 铝镍钴(450 ℃)
锡膏使用管理
01 冷藏
2–10°C,密封,FIFO
02 回温
2–4h,整罐回温
03 搅拌
1–3min,不高速剪切
04 上线
8h 工作寿命,记录开罐
05 环境
20–25°C / 40–60%RH
06 回收
不回混、不加稀释剂
三条红线
- 未经供应商批准,不加稀释剂
- 不回混旧膏/新膏,不混批次
- 不超工作寿命,不在钢网上长时间停置
- 开罐、回温、上线、回收全部记录
与锡珠/气泡的关联
- 过期/氧化/吸湿:飞溅、锡珠、空洞增大
- 黏度下降/塌陷:印刷图形不稳,桥连风险上升
- 回温不足/搅拌过度:助焊剂分离,脱模变差
- 工作寿命超时:溶剂挥发,填充不足、拉尖
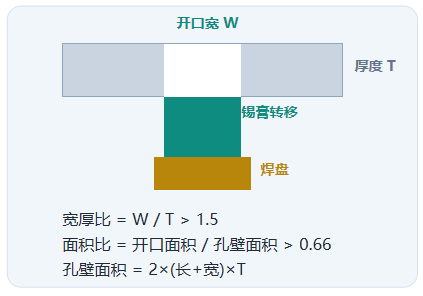
钢网设计:开口设计
面积比 = 开口面积 / 孔壁面积 > 0.66
孔壁面积 = 2×(长+宽)×T
阶梯钢网(Step Stencil)
- 细间距区 step-down 减薄
- 大焊盘区 step-up 增厚
阶梯高度差 0.025–0.05 mm;阶梯边界 1.5–2.0 mm 内不开孔(防应力开裂)。
| 钢网厚度 | 适用元件 | 说明 |
|---|---|---|
| 0.06–0.08 mm | 01005 | 极薄钢网,防连锡 |
| 0.08–0.10 mm | 0201 / 0.4 mm pitch 以下 | 细间距主流厚度 |
| 0.10–0.12 mm | 0402 / 细间距 IC | 常规与细间距兼顾 |
| 0.12–0.15 mm | 0603 以上 / 大焊盘功率件 | 保证锡膏量 |
印刷参数:把锡膏“填满、刮净、脱干净”
| 参数 | 起始建议(按自己厂内实际情况调整) |
|---|---|
| 刮刀角度 | 45–60° |
| 压力 | 5–10 kg / 300mm |
| 印刷速度 | 20–80 mm/s |
| 分离速度 | 1–5 mm/s |
| 印刷间隙 | 0–0.5 mm |
| 清洗 | 5–10 片/次 |
压力过大
锡膏挤到钢网背面 → 锡珠/桥连
速度过快
填充不足 → 少锡/空洞
分离过快
拉尖/带膏 → 锡珠/图形破损
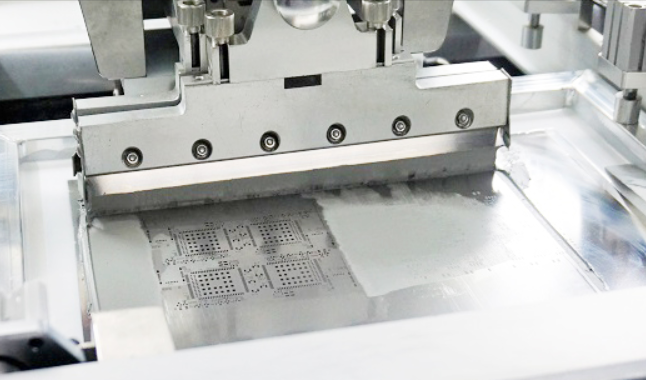
钢刮刀和胶刮刀,两种刮刀都有自己的使用场景,无特殊情况一般装钢刮刀。
SPI:3D 锡膏检测与闭环反馈
把印刷缺陷拦在贴件之前
为什么用 3D
2D 只能看「印没印偏」;3D 重构锡膏三维形貌,能量出体积与高度——少锡 20% 但位置正常的缺陷只有 3D 抓得到。
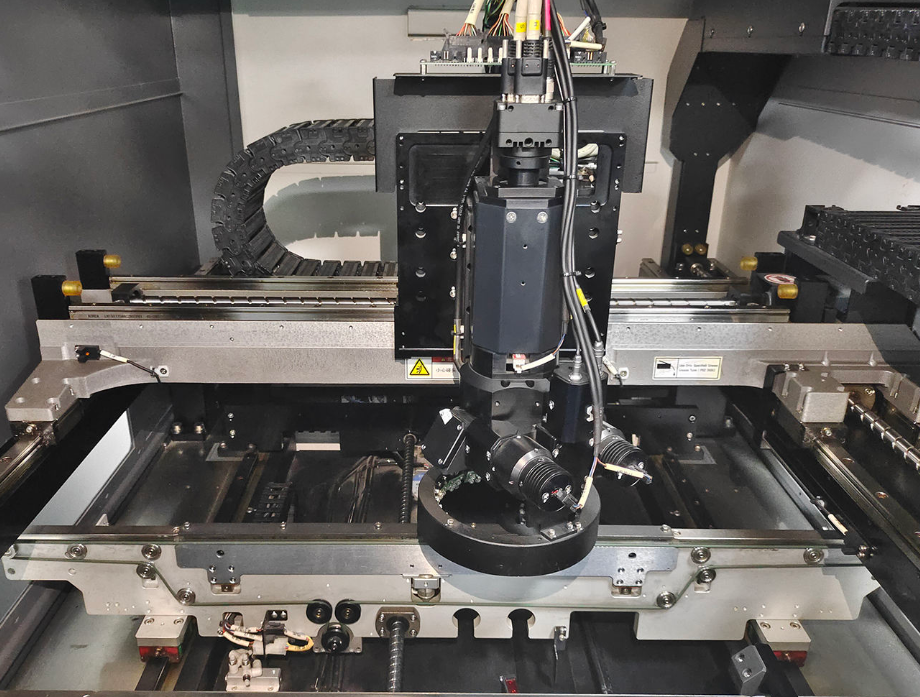
- 量测项 体积 / 高度 / 面积 / X-Y 偏移 / 桥连 / 形状异常
- 判据 体积 ±10–15%(按元件);桥连 100% 拦截;偏移超 1/3 焊盘判 NG
- 技术路线 白光相移(主流)/ 激光扫描;亚微米级精度
- 闭环价值 体积数据回馈印刷机自动补偿 + 钢网开口 DOE 依据——SPI 是「预防」不是「把关」
- 代表机型 Koh Young KY8030 / aSPIre 3(行业标杆);CyberOptics;Omron;振华兴 VCTA
SPI:2D 看“有没有/偏不偏”,3D 看“够不够/高不高”
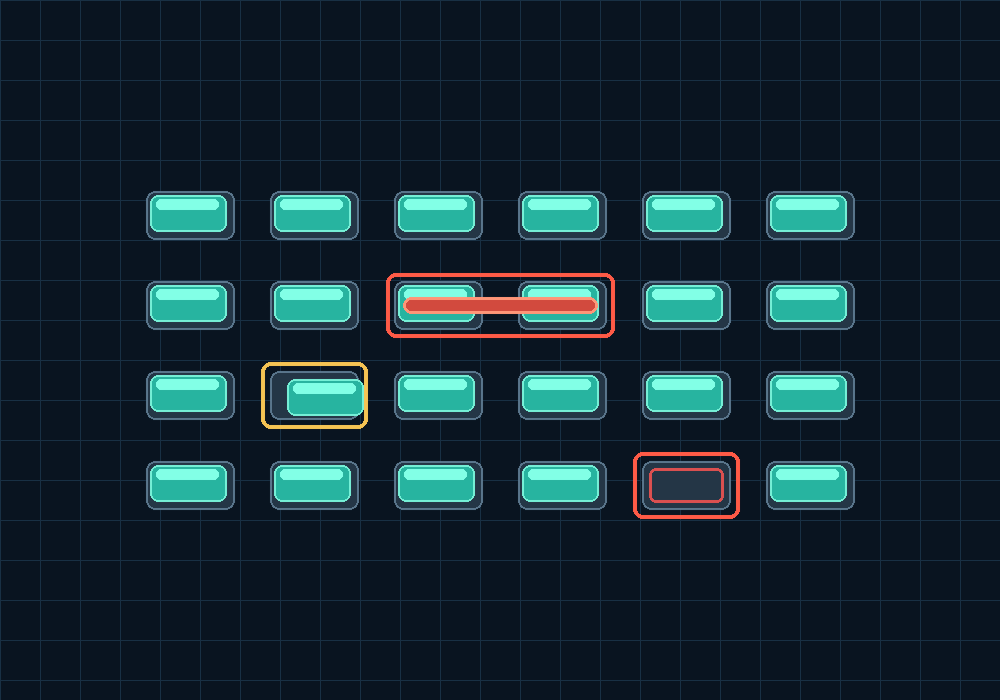
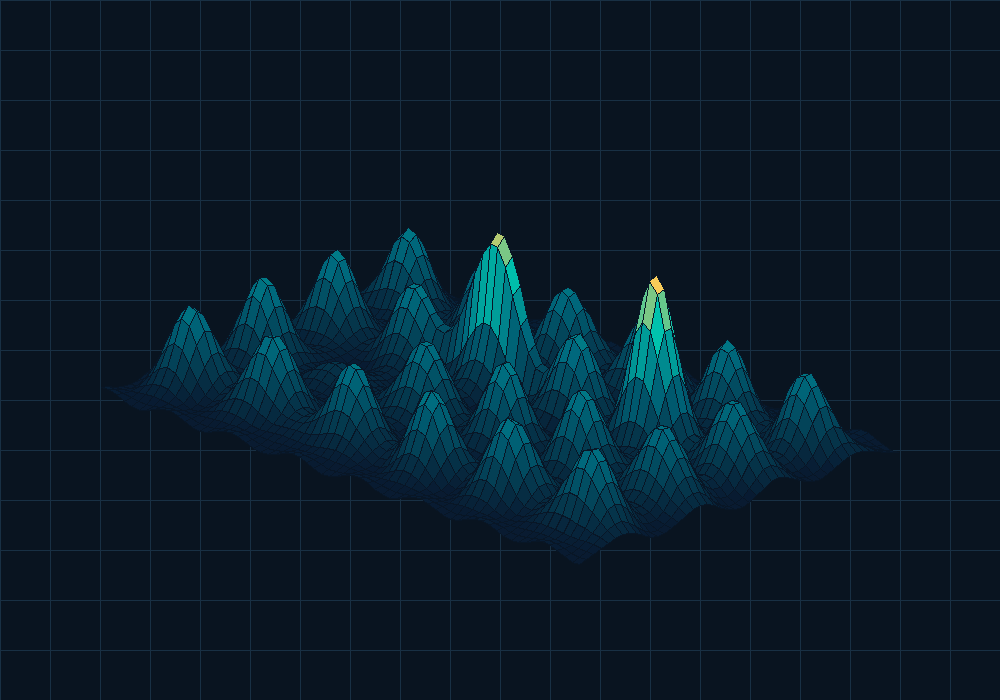
2D
• 速度快,适合全检筛查和桥连/偏移判定
• 不能直接测体积和高度,对 FPC 翘曲不敏感
3D
• 适合 FPC 翘曲与载具台阶场景,反映真实锡膏体积
• 全检 + SPC 趋势,比单次 PASS/FAIL 更有价值
FPC 易翘曲,优先用 3D 看体积/高度;2D 用于快速筛查。两者共用同一组 FPC 光学点。
回流气泡超规:印刷端能控制什么?
气泡来源(示意,回流后结果)
- 助焊剂挥发/夹气
- 填充不足/夹气
- 焊盘污染/氧化
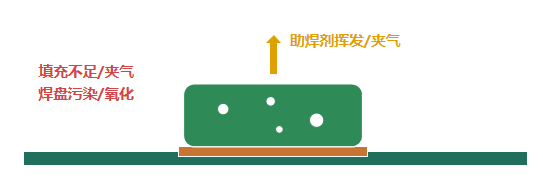
气泡是回流后的结果;印刷端通过锡膏体积/高度一致性、助焊剂状态和夹气控制来降低风险。
快速判断
- 锡膏是否充分回温、是否超工作寿命?
- 钢片台阶/开孔是否夹气?
- SPI 体积/高度是否连续波动?
印刷端可控
• 锡膏批次/回温/工作寿命/吸湿
• 粉径与助焊剂:低空洞、低飞溅配方
• 开孔面积比、钢片台阶、脱模完整
• SPI 体积/高度窗口与清洗频次
• 载具平面度、磁力均匀性
需后站协同(本次不展开)
• 回流曲线:预热/恒温/峰值/时间
• 氮气/真空回流、环境湿度
• 焊盘表面处理与污染
• 过孔/焊盘设计(如 via-in-pad)
锁批次/回温 → SPI 体积/高度趋势 → 低空洞锡膏评估 → 开孔/钢片台阶 DOE → X-ray 结果回写印刷窗口。
印刷不良图谱:现象 → 根因 → 对策
印刷贡献了 SMT 约六成缺陷——这里每一条都在后面的 SPI/AOI 有对应检出
| 不良 | 现象 | 主要根因 | 对策 |
|---|---|---|---|
| 桥连 | 相邻焊盘锡膏相连 | 锡量过多 / 钢网偏厚 / 对位差 | 开口内缩 / 阶梯减薄 / 校对位 |
| 少锡 / 漏印 | 锡量不足或整块缺印 | 堵孔 / 面积比 <0.66 / 刮刀磨损 | 清钢网 / 重设开口 / 换刮刀 |
| 偏移 | 锡膏偏离焊盘 | 定位销磨损 / 板材涨缩 / CCD 未校准 | 换定位销 / 靶标补偿 / 重新校准 |
| 拉尖 | 脱模后边缘带刺(狗耳朵) | 脱模过快 / 孔壁粗糙 / 锡膏黏度高 | 降脱模速度 / 电抛光孔壁 / 调黏度 |
| 锡珠 / 锡粉 | 板面散落微小锡球 | 助焊剂坍塌 / 板面污染 / 湿度高 | 换高触变锡膏 / 清洁板面 / 控湿度 <60% |
先看钢网(开口/张力/底部)→ 再看刮刀(压力/角度/磨损)→ 再看参数(速度/脱模/间隙)→ 最后才怀疑锡膏与板。