FPC制程工艺第三站:黑孔(碳墨导电化)
水平碳膜导电工艺全流程原理、设备参数与质量管控
一、黑孔的目的:给孔壁“穿上导电外衣”
黑孔的核心是通过碳颗粒物理吸附,在绝缘孔壁形成连续导电膜,为后续全板电镀提供导电基础,是替代传统化学沉铜的轻量化工艺方案。
- 建立导电层:在绝缘孔壁形成碳基导电膜,让电流能进入孔内,为后续电镀提供通路。
- 替代化学沉铜:用物理吸附加导电碳的方式,取代传统化学镀铜工序。
- 保障电镀均匀:连续的导电膜可保障全板电镀时,孔内铜层均匀生长。
- 兼顾可靠与成本:流程短、药水体系简单、易维护、更环保。
黑孔 = 给孔壁“穿上一层导电外衣”,让电镀铜长得上去、连得可靠。
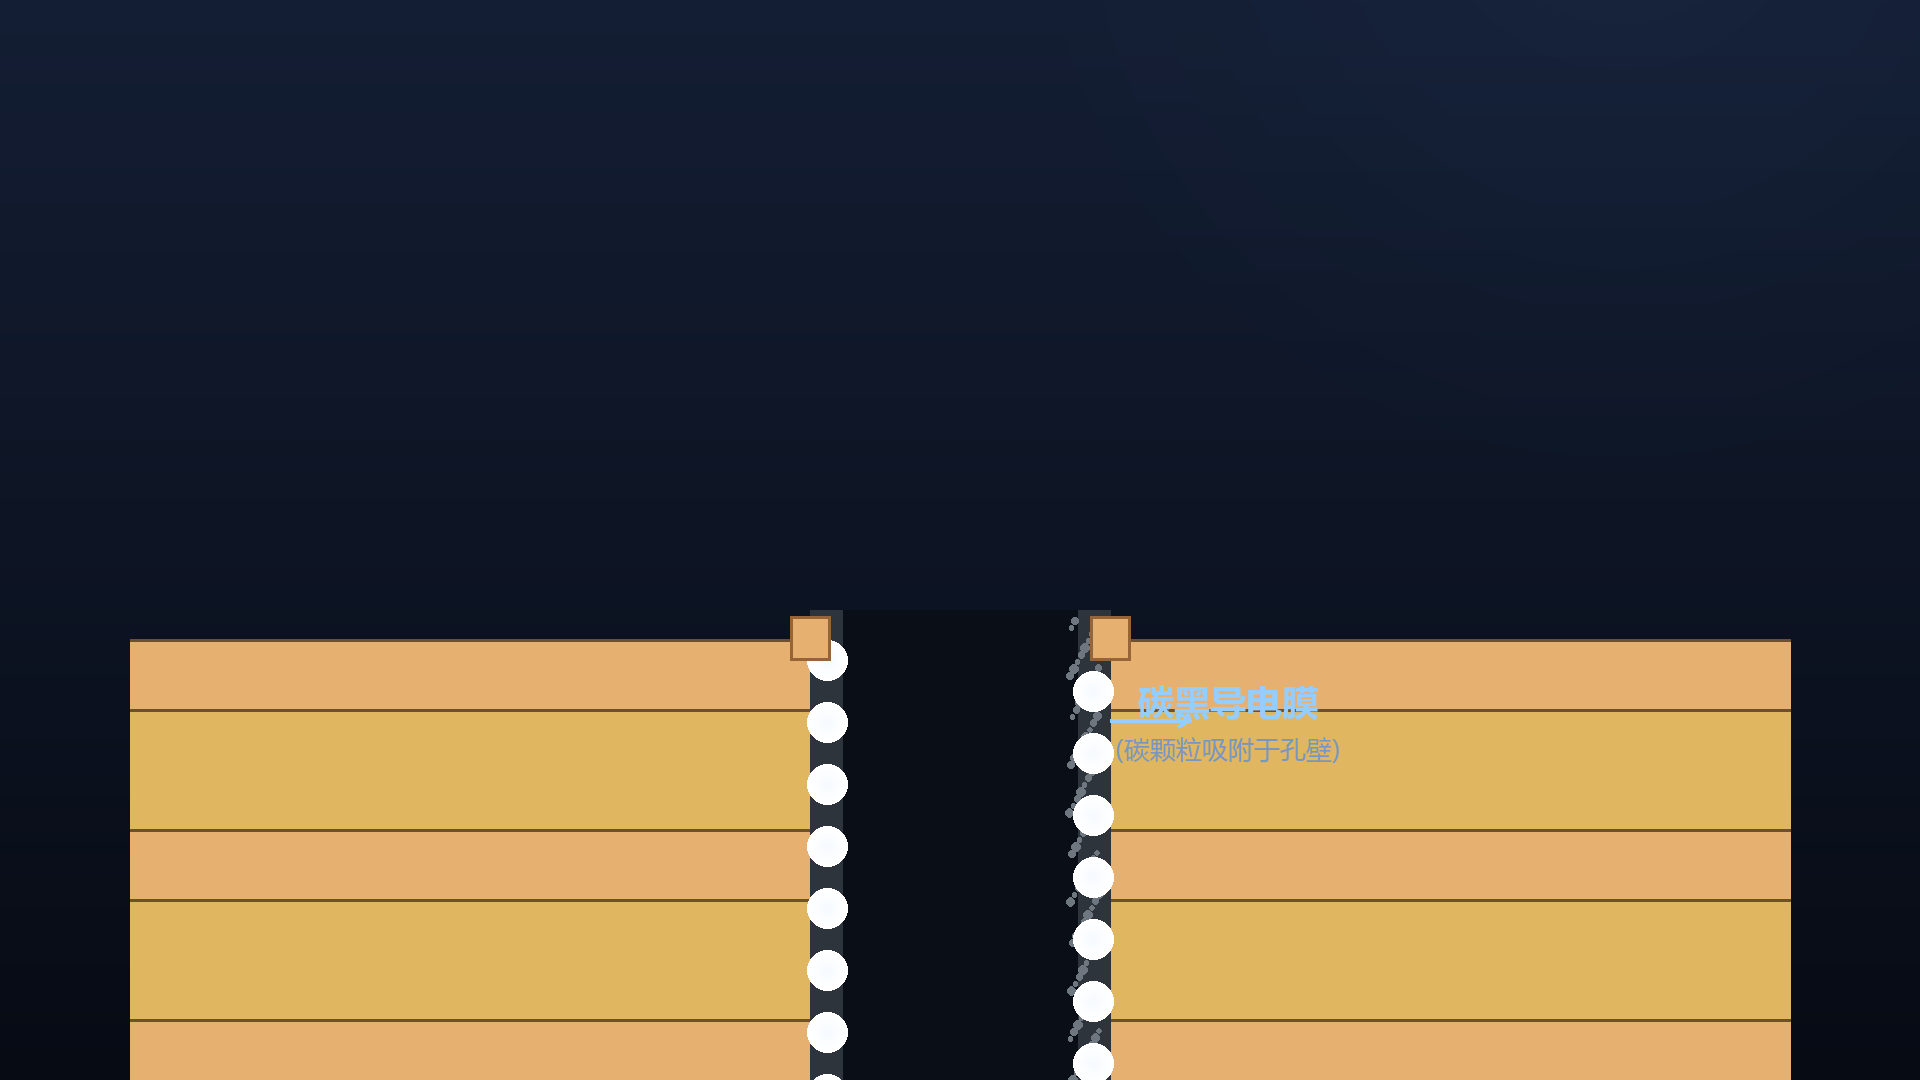
▲ 碳颗粒吸附于孔壁
二、工艺对比:黑孔 vs 化学沉铜
传统化学沉铜的核心痛点
- 含甲醛等还原剂,药水稳定性要求高,管控难度大
- 槽液需频繁分析补加,日常维护繁琐
- 完整流程6段以上,设备占地面积大
- 沉铜层薄,需及时转电镀防止氧化
黑孔工艺的核心优势与局限
核心优势
- 无甲醛、无络合铜,更环保安全,废水处理更轻松
- 碳膜本身导电,孔电阻稳定可测,质量易管控
- 流程约5段,设备占地小、生产节拍快
- 药水维护简单,循环过滤+补加即可,综合成本更低
工艺局限
- 碳膜结合力略弱于化学沉铜层
- 对孔壁清洁度要求极高,前处理质量直接决定成膜效果
- 耐候可靠性相对较弱,适配常规FPC/双面板
- 无法单独完成孔金属化,必须配套后续电镀工序
核心参数对比表
核心结论:黑孔用“导电碳膜”替代“化学镀铜”,环节更少、更环保、更好维护,是常规FPC产品降本提效的主流方案。
三、碳膜导电机理:吸附 → 烘干 → 电镀
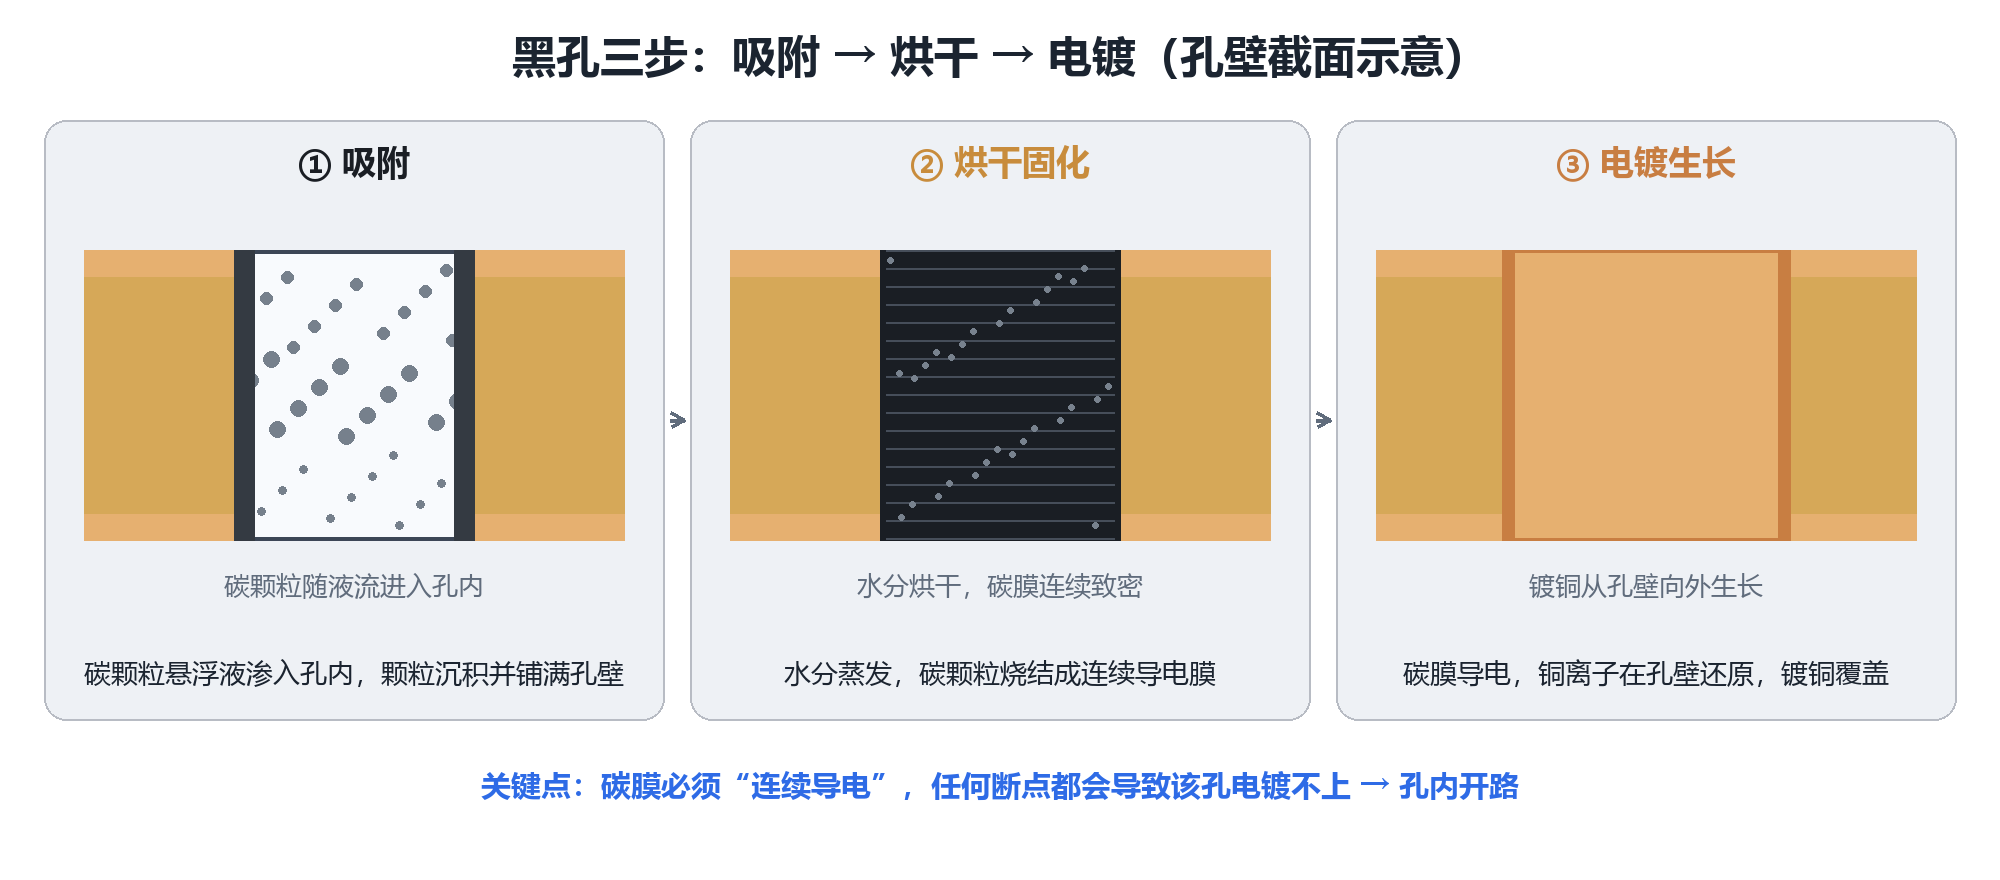
▲ 碳黑导电膜形成机理示意
- 吸附:孔壁浸入碳悬浮液,石墨/碳黑颗粒在表面活性剂帮助下,均匀附着到树脂面与铜面。
- 烘干:80–100℃ 温度下脱除水分,粘结剂固化,碳颗粒连成连续的导电网络。
- 电镀:碳膜导通电流,电镀铜以碳膜为基底,从孔口向孔内均匀生长、完整包覆孔壁。
机理核心:石墨/碳黑导电颗粒 + 分散剂/表面活性剂 + 烘干脱水成型,三者配合才能形成连续、低电阻的导电膜。
四、整线流程总览:五段式水平生产线
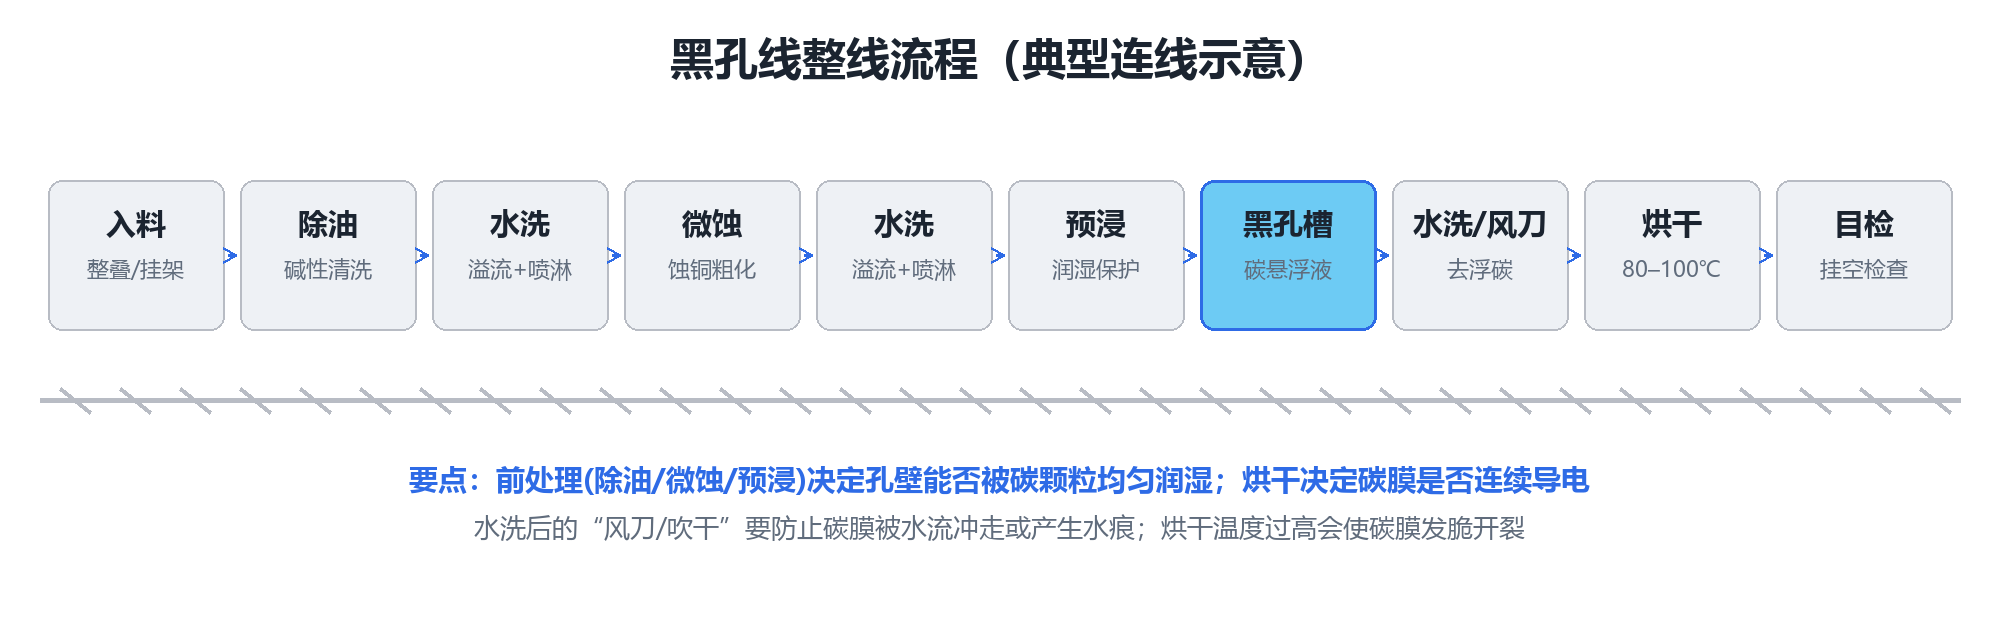
▲ 典型水平黑孔线整线流程示意
完整生产流程:入料 → 除油 → 水洗 → 微蚀 → 水洗 → 预浸 → 黑孔槽 → 水洗/风刀 → 烘干 → 目检 → 整叠/挂架
① 除油
去油污粉尘
② 微蚀
粗化铜面
③ 预浸
润湿保护
④ 黑孔
碳墨浸涂
⑤ 烘干
固化导电
工艺关键要点
- 前处理(除油/微蚀/预浸)决定孔壁能否被碳颗粒均匀润湿,是成膜质量的前提
- 水洗后的风刀/吹干工序,要防止碳膜被水流冲走或产生水痕
- 烘干温度过高会使碳膜发脆开裂,温度过低则导电不充分
五、前处理详解:洗得净,碳膜才吸得牢
前处理包含除油、微蚀、预浸三个核心槽段。前处理不到位,碳颗粒就“吸不上、挂不住”,这是黑孔质量的第一道关口。
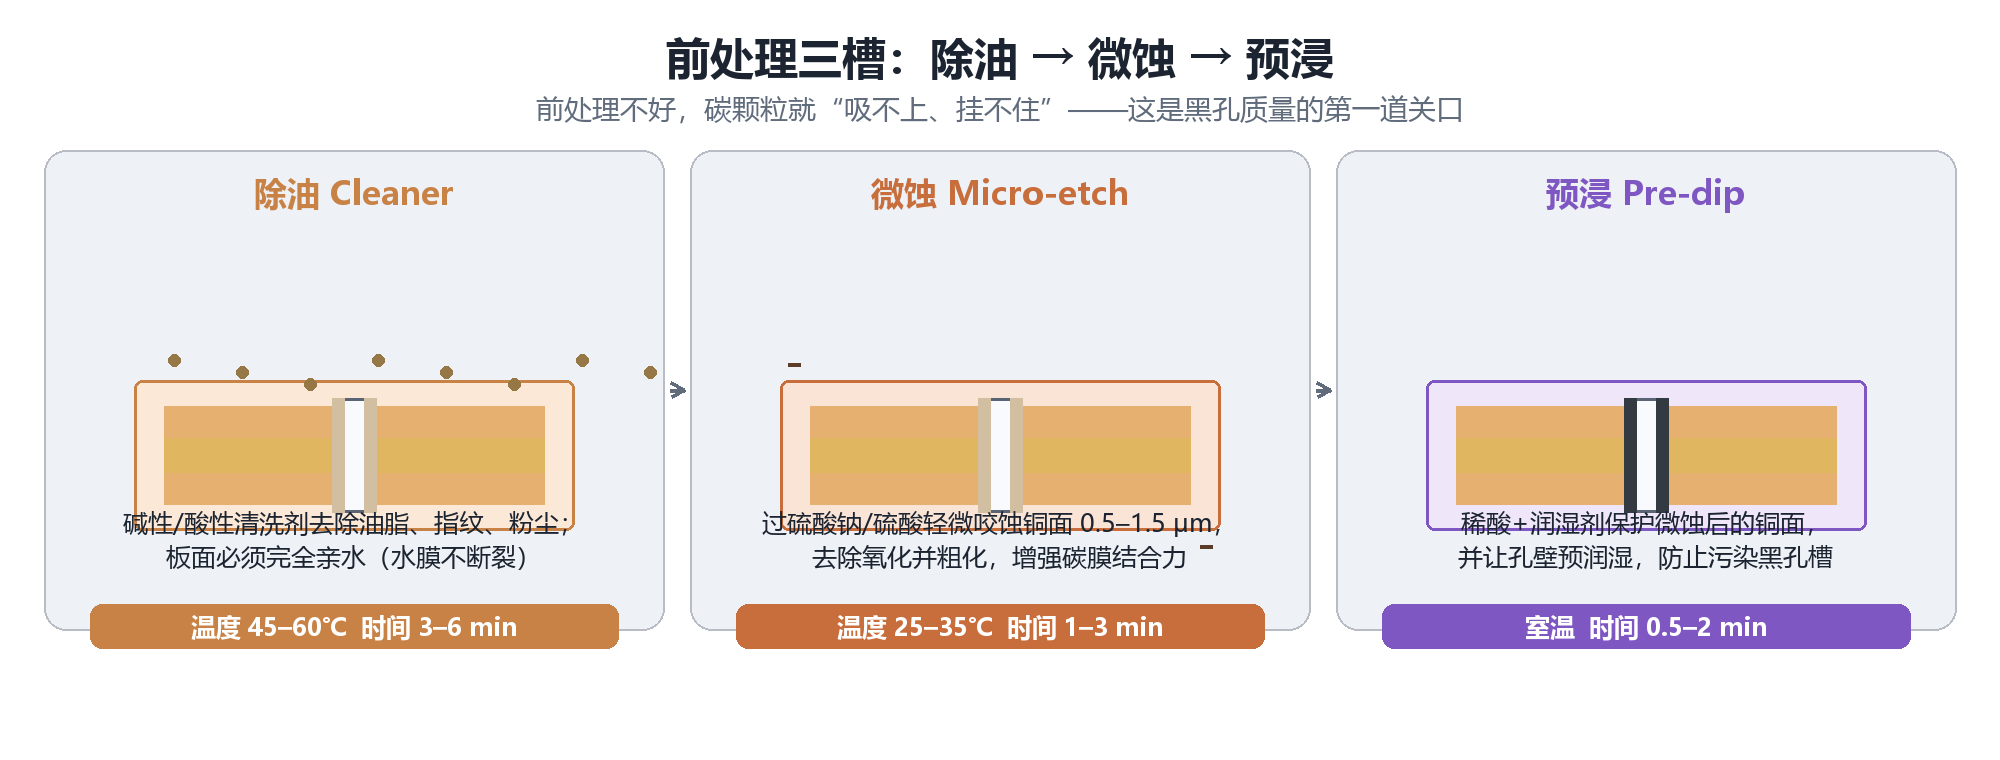
除油(Cleaner)
工艺参数:碱性/酸性清洗剂,温度45–60℃,时间3–6 min
核心作用:去除板面与孔内的油脂、指纹、粉尘,确保板面完全亲水(水膜不断裂),为碳颗粒吸附提供洁净表面。
微蚀(Micro-etch)
工艺参数:过硫酸钠/硫酸体系,温度25-35℃,时间1-3 min,蚀铜量0.5–1.5μm
核心作用:去除铜面氧化层并轻微粗化,增强碳膜与铜面的机械结合力。
预浸(Pre-dip)
工艺参数:稀酸+润湿剂,室温,时间0.5-2 min
核心作用:保持孔壁润湿状态,避免药水互带污染黑孔槽,维持槽液浓度平衡。
关键逻辑:前处理不到位 → 表面不干净/不亲水 → 碳膜吸附不牢、覆盖不全 → 孔电阻偏高 → 后续电镀出现空洞、导通不良。
六、黑孔槽:碳悬浮液 + 循环过滤补加
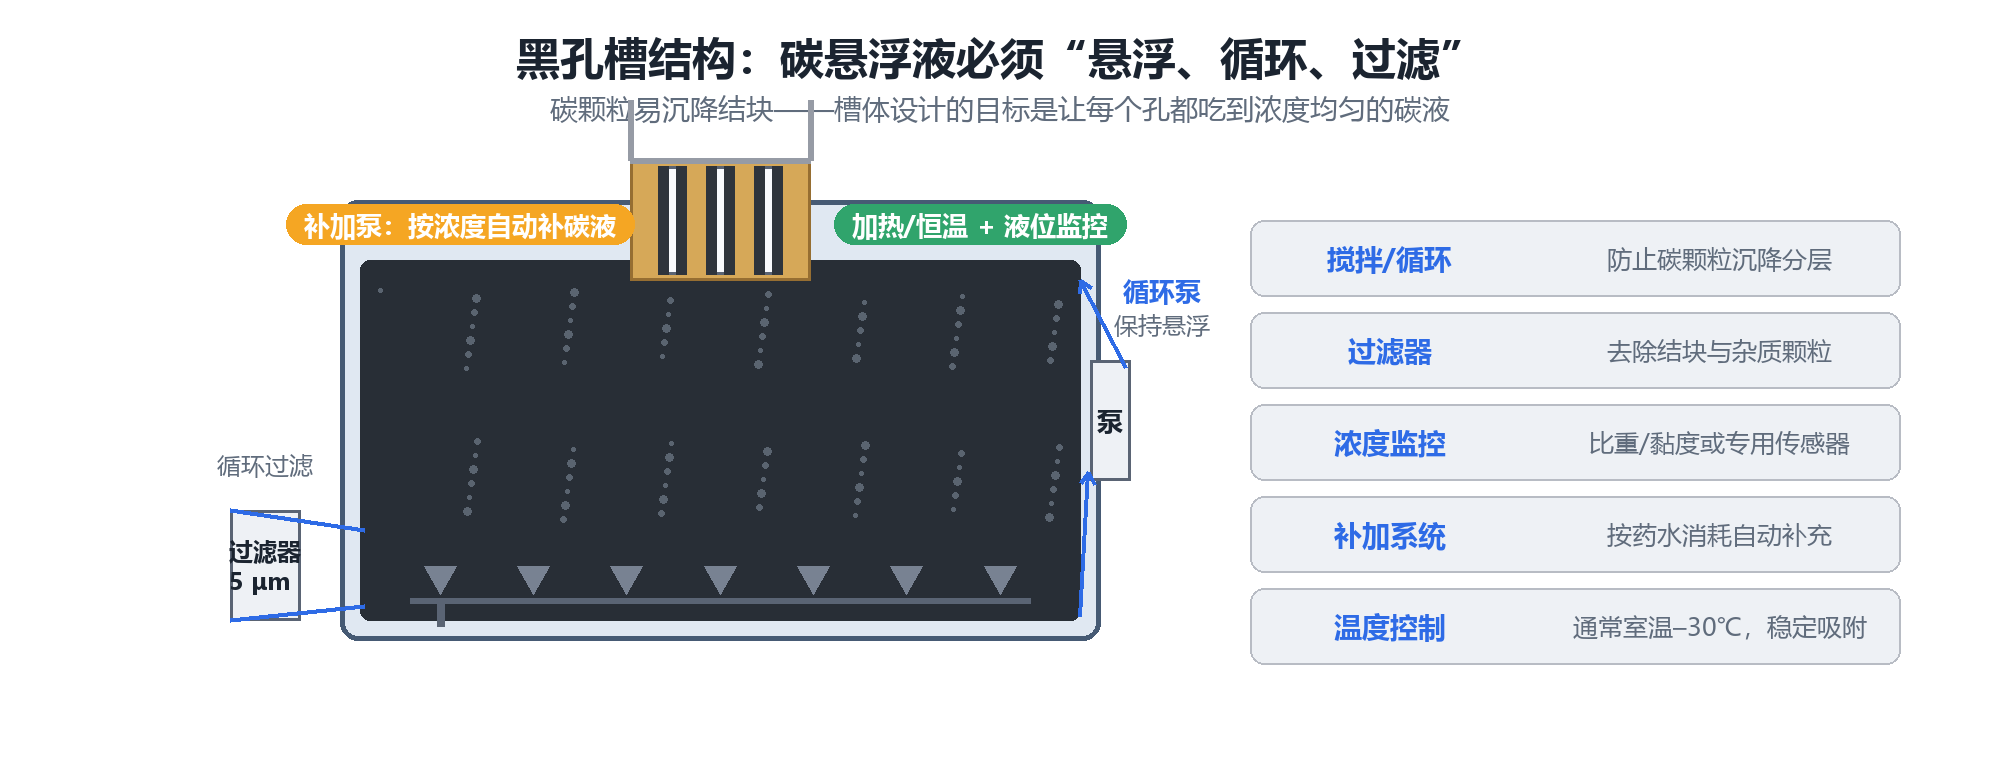
▲ 黑孔槽循环过滤与补加系统结构示意
碳颗粒易沉降结块,槽体设计的核心目标是让每个孔都能接触到浓度均匀的碳液。核心配置包含以下四部分:
循环搅拌系统
通过循环泵持续驱动槽液流动,配合搅拌装置,防止碳颗粒沉降分层,保持悬浮状态均匀。
过滤系统
配备约5μm精度的过滤器,持续去除碳结块与杂质颗粒,防止堵孔与大颗粒吸附导致的表面不良。
自动补加系统
通过比重/黏度或专用传感器监控浓度,按药水消耗自动补充碳浆与纯水,稳定槽液浓度。
恒温控制系统
控制槽温在室温–30℃区间,避免温度波动影响碳颗粒吸附效果与悬浮稳定性。
药水核心组成
石墨/碳黑导电颗粒(导电主体) + 分散剂(防止团聚) + 表面活性剂(提升润湿吸附) + 纯水。碳颗粒是“导电体”,分散剂与表面活性剂保证颗粒均匀悬浮、均匀吸附。
七、烘干段详解:把“湿膜”变成“导电膜”
烘干是整个黑孔工艺的“成型”工序,直接决定碳膜的连续性、孔电阻大小与后续电镀效果。
工艺目的
脱除碳膜中的水分,使粘结剂固化,最终形成连续、稳定的导电碳膜。
核心参数
烘干温度 80–100℃,烘干时间依炉型与板厚调整,确保完全干透。
注意事项
- 温度过高:碳膜发脆、易脱落,同时铜面易氧化
- 温度过低:水分残留,碳膜不干,孔电阻偏高
验证方式
出料后立即测试干膜电阻,作为快速判定导电性能的依据。
八、设备构成:水平式黑孔生产线
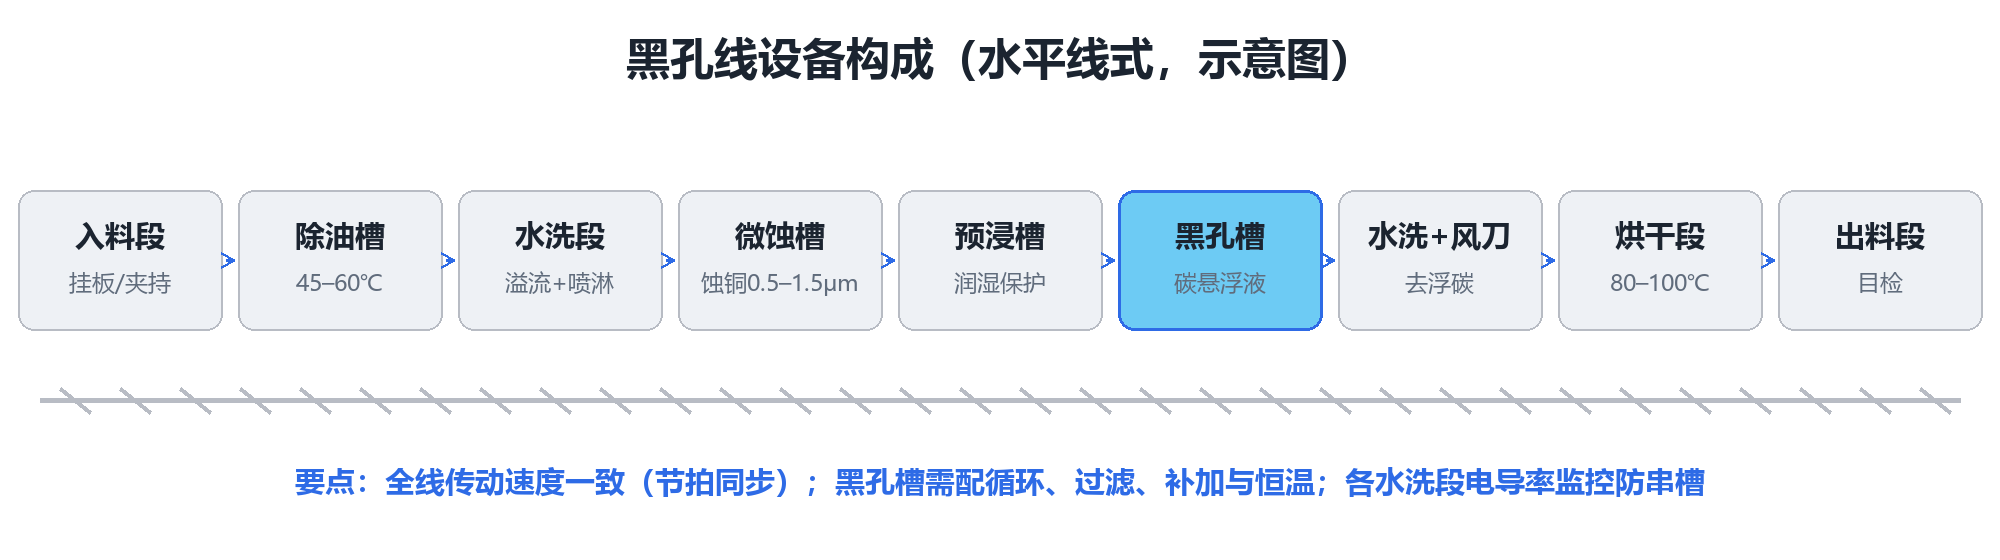
▲ 水平式FPC黑孔生产线整体构成
主体设备
- 入料段+前处理槽组
- 黑孔主槽+后水洗风刀段
- 烘干炉+出料目检段
- 配液与自动补加系统
关键配置
- 槽液循环过滤系统
- 恒温加热与温控系统
- FPC薄板输送张力控制系统
- 槽液浓度在线监控装置
保养关注点
- 过滤器压差,及时更换滤芯
- 喷嘴堵塞情况,定期疏通
- 输送滚轮清洁,防止碳粉堆积
- 槽液浓度趋势与更换周期
九、常见缺陷与质量检验
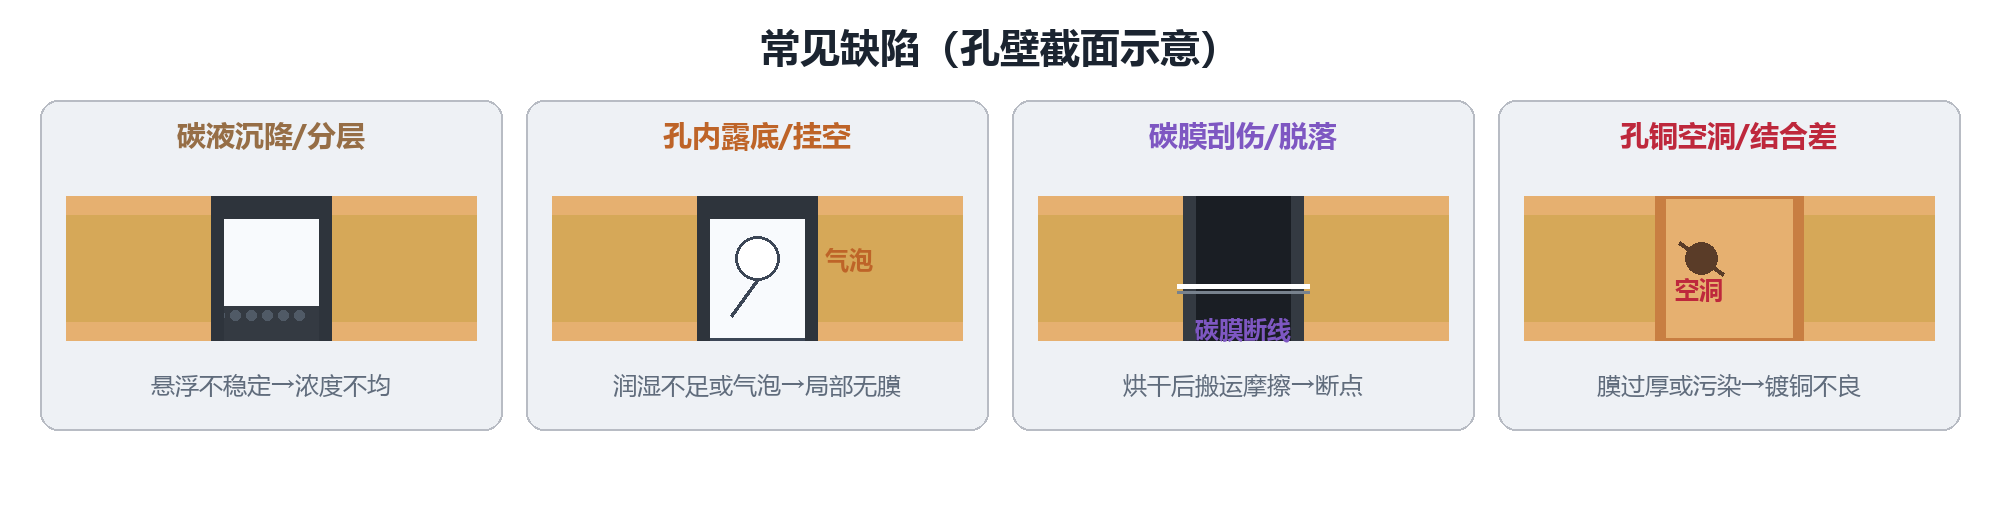
▲ 孔壁碳膜常见缺陷截面示意
三大核心检验方法
- 孔电阻测试:测试干膜表面/孔内电阻,快速判断碳膜连续性与导电性能,是量产线首件/巡检的核心快速检测手段。
- 背光试验:制作孔切片后从背面打光,观察透光情况,判定孔壁碳膜覆盖是否完整、有无露底。
- 微切片观察:通过金相显微镜观察碳膜厚度、覆盖均匀性,以及后续电镀铜层与碳膜的结合状态。
典型缺陷与成因追溯
碳膜不连续 / 孔内露底挂空
成因:前处理除油不彻底、孔壁润湿不足;槽液气泡未排净;碳悬浮液浓度不均、沉降分层。
孔电阻偏高
成因:碳膜厚度不足;烘干不充分;碳液浓度偏低;孔壁清洁度差导致吸附不良。
碳膜刮伤 / 脱落
成因:烘干过度导致膜层发脆;输送滚轮卡滞摩擦;搬运过程中物理碰刮。
电镀后孔铜空洞 / 结合力差
成因:碳膜过厚或表面有浮碳;孔壁残留油污;碳膜脱落导致电镀无基底。
核心规律:绝大多数黑孔质量问题,均可回溯到槽液浓度、循环过滤、前处理清洁度、烘干参数四大要素,建立稳定的参数管控与定期保养机制,是良率稳定的关键。