FPC 制程工艺 · 第七站
化学沉镍金 · ENIG
化学镀镍(自催化) → 浸金(置换) → 表面金属化
前处理 · 化学镍 · 浸金 · 厚度管控 · 黑盘失效 · 焊接可靠性
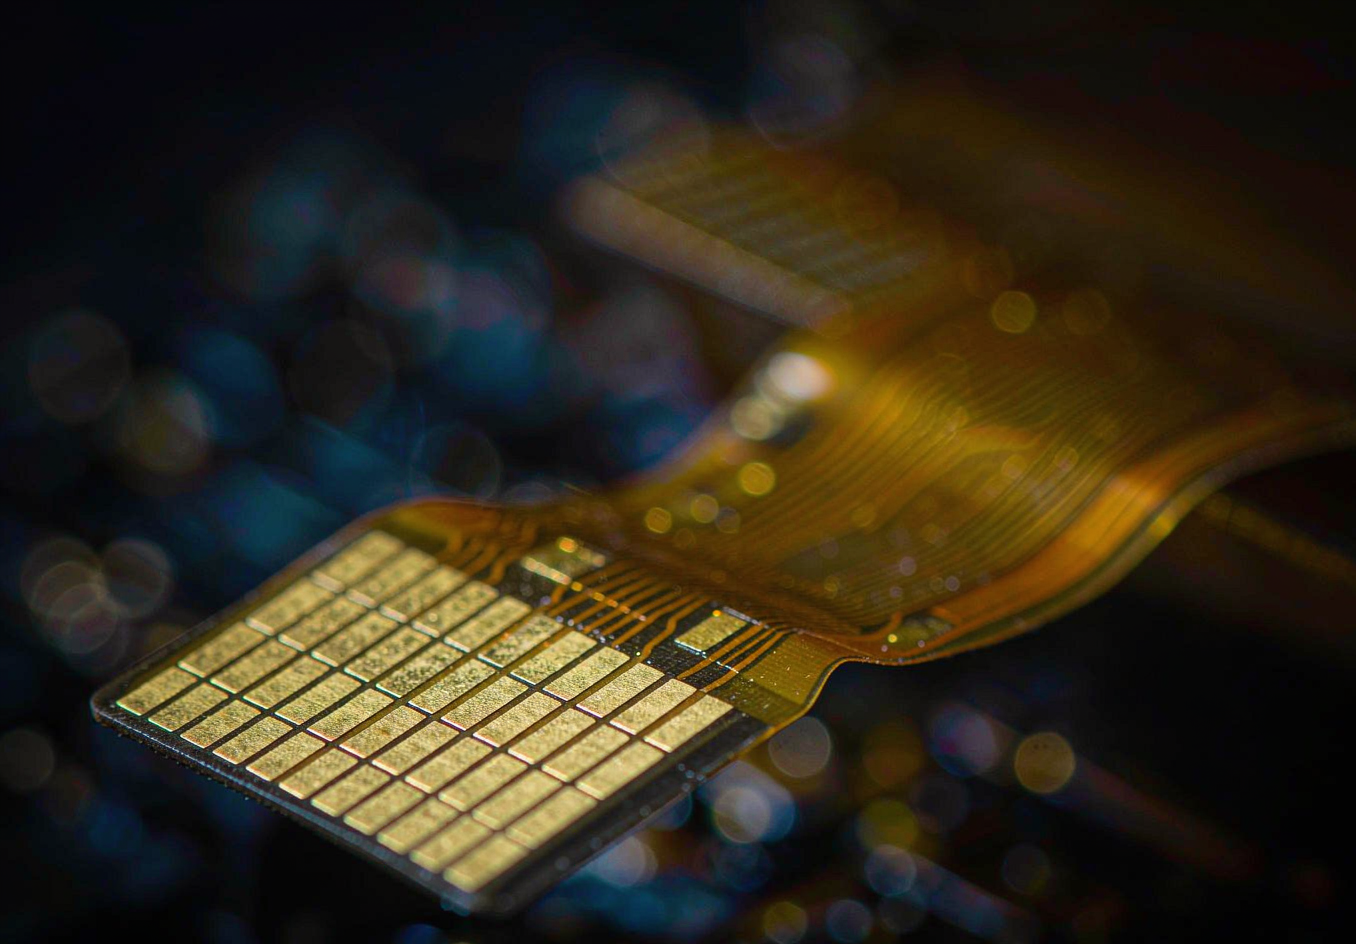
制程定位与全流程逻辑
PROCESS POSITIONING & RTR WORKFLOW
01表面处理的最后一道金属化工序
铜面完成线路图形与防焊之后,焊盘仍裸露着极易氧化的铜。ENIG 就是在这些裸露铜面上,用化学方法依次沉积一层镍磷合金与一层薄金,把铜面彻底包裹起来,同时把可焊性与接触性能交付给下游组装。
02四大核心功能
抗氧化
金层致密隔绝空气,铜面长期不变色
可焊性
镍阻挡铜扩散,金层保焊盘可焊
接触导通
金手指插拔 / 按键低接触电阻
打线键合
为金线 / 铜线键合提供洁净界面
03全流程六道工序
- 除油 去油脂 / 指印 50~60℃ · 3~5min
- 微蚀 粗化铜面 蚀刻 0.8~1.2μm
- 酸洗 去氧化层 10% H₂SO₄ · 室温
- 活化 钯催化接种 PdCl₂ · 室温 1~3min
- 化学镍 自催化沉积 85~90℃ · pH 4.4~4.8
- 浸金 置换镀金 80~90℃ · 0.05~0.1μm
ENIG 是化学法沉积,不依赖外接电源,仅在被催化的铜面发生反应;防焊覆盖区域不沉积,实现选择性镀覆。任一环节失控都会直接反映为漏镀、变色或结合力不良。
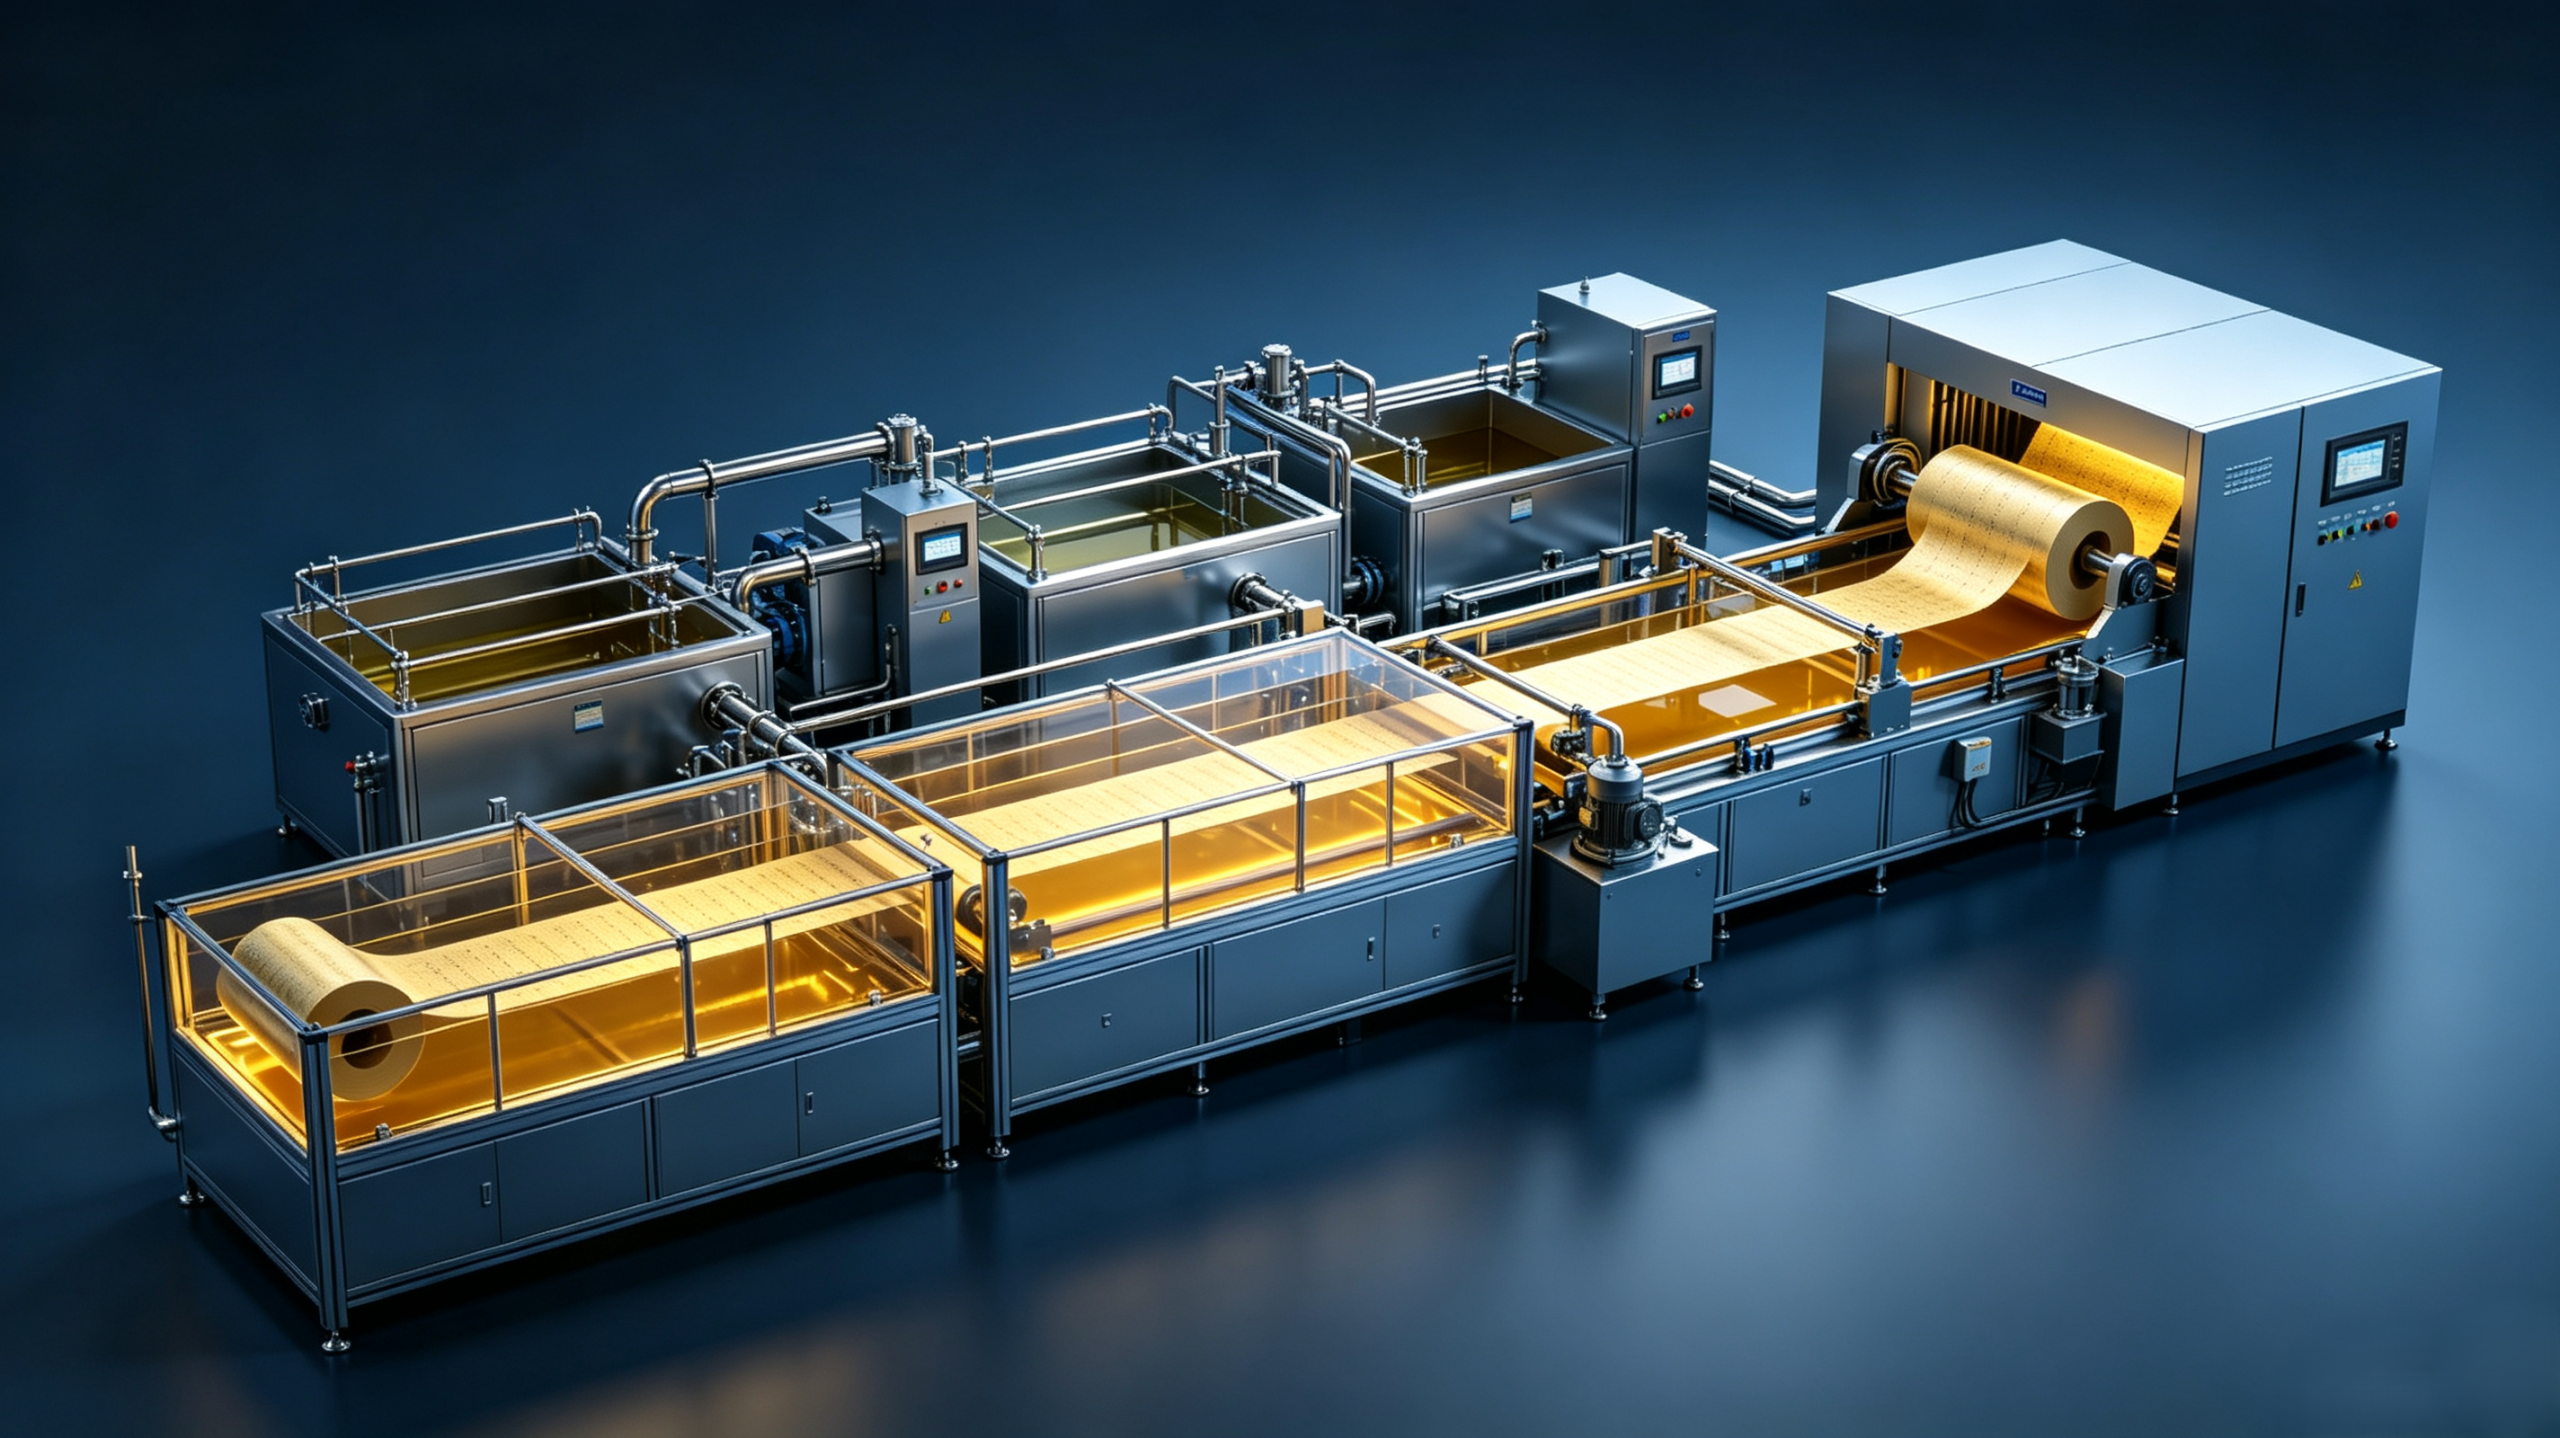
镍金双层膜结构与核心功能
WHY TWO LAYERS, NOT GOLD ALONE
01各层厚度与职责
- 金层 0.05~0.1 μm 致密惰性,抗氧化、可焊、低接触电阻;极薄,仅作界面层
- 镍磷层 3~6 μm 阻挡铜向金层扩散,提供可焊强度与打线支撑;含磷 8~12%
- 铜箔 12~35 μm 导电与结构基体,是沉镍金的起始面
- PI 基材 25~50 μm 柔性绝缘载体,表面不参与反应
金与铜互扩散严重,直接镀金会导致金层变色、焊盘”脆化”、可焊性劣化;镍层作为扩散屏障,既挡住铜往上跑,又为后续焊接提供强度支撑。
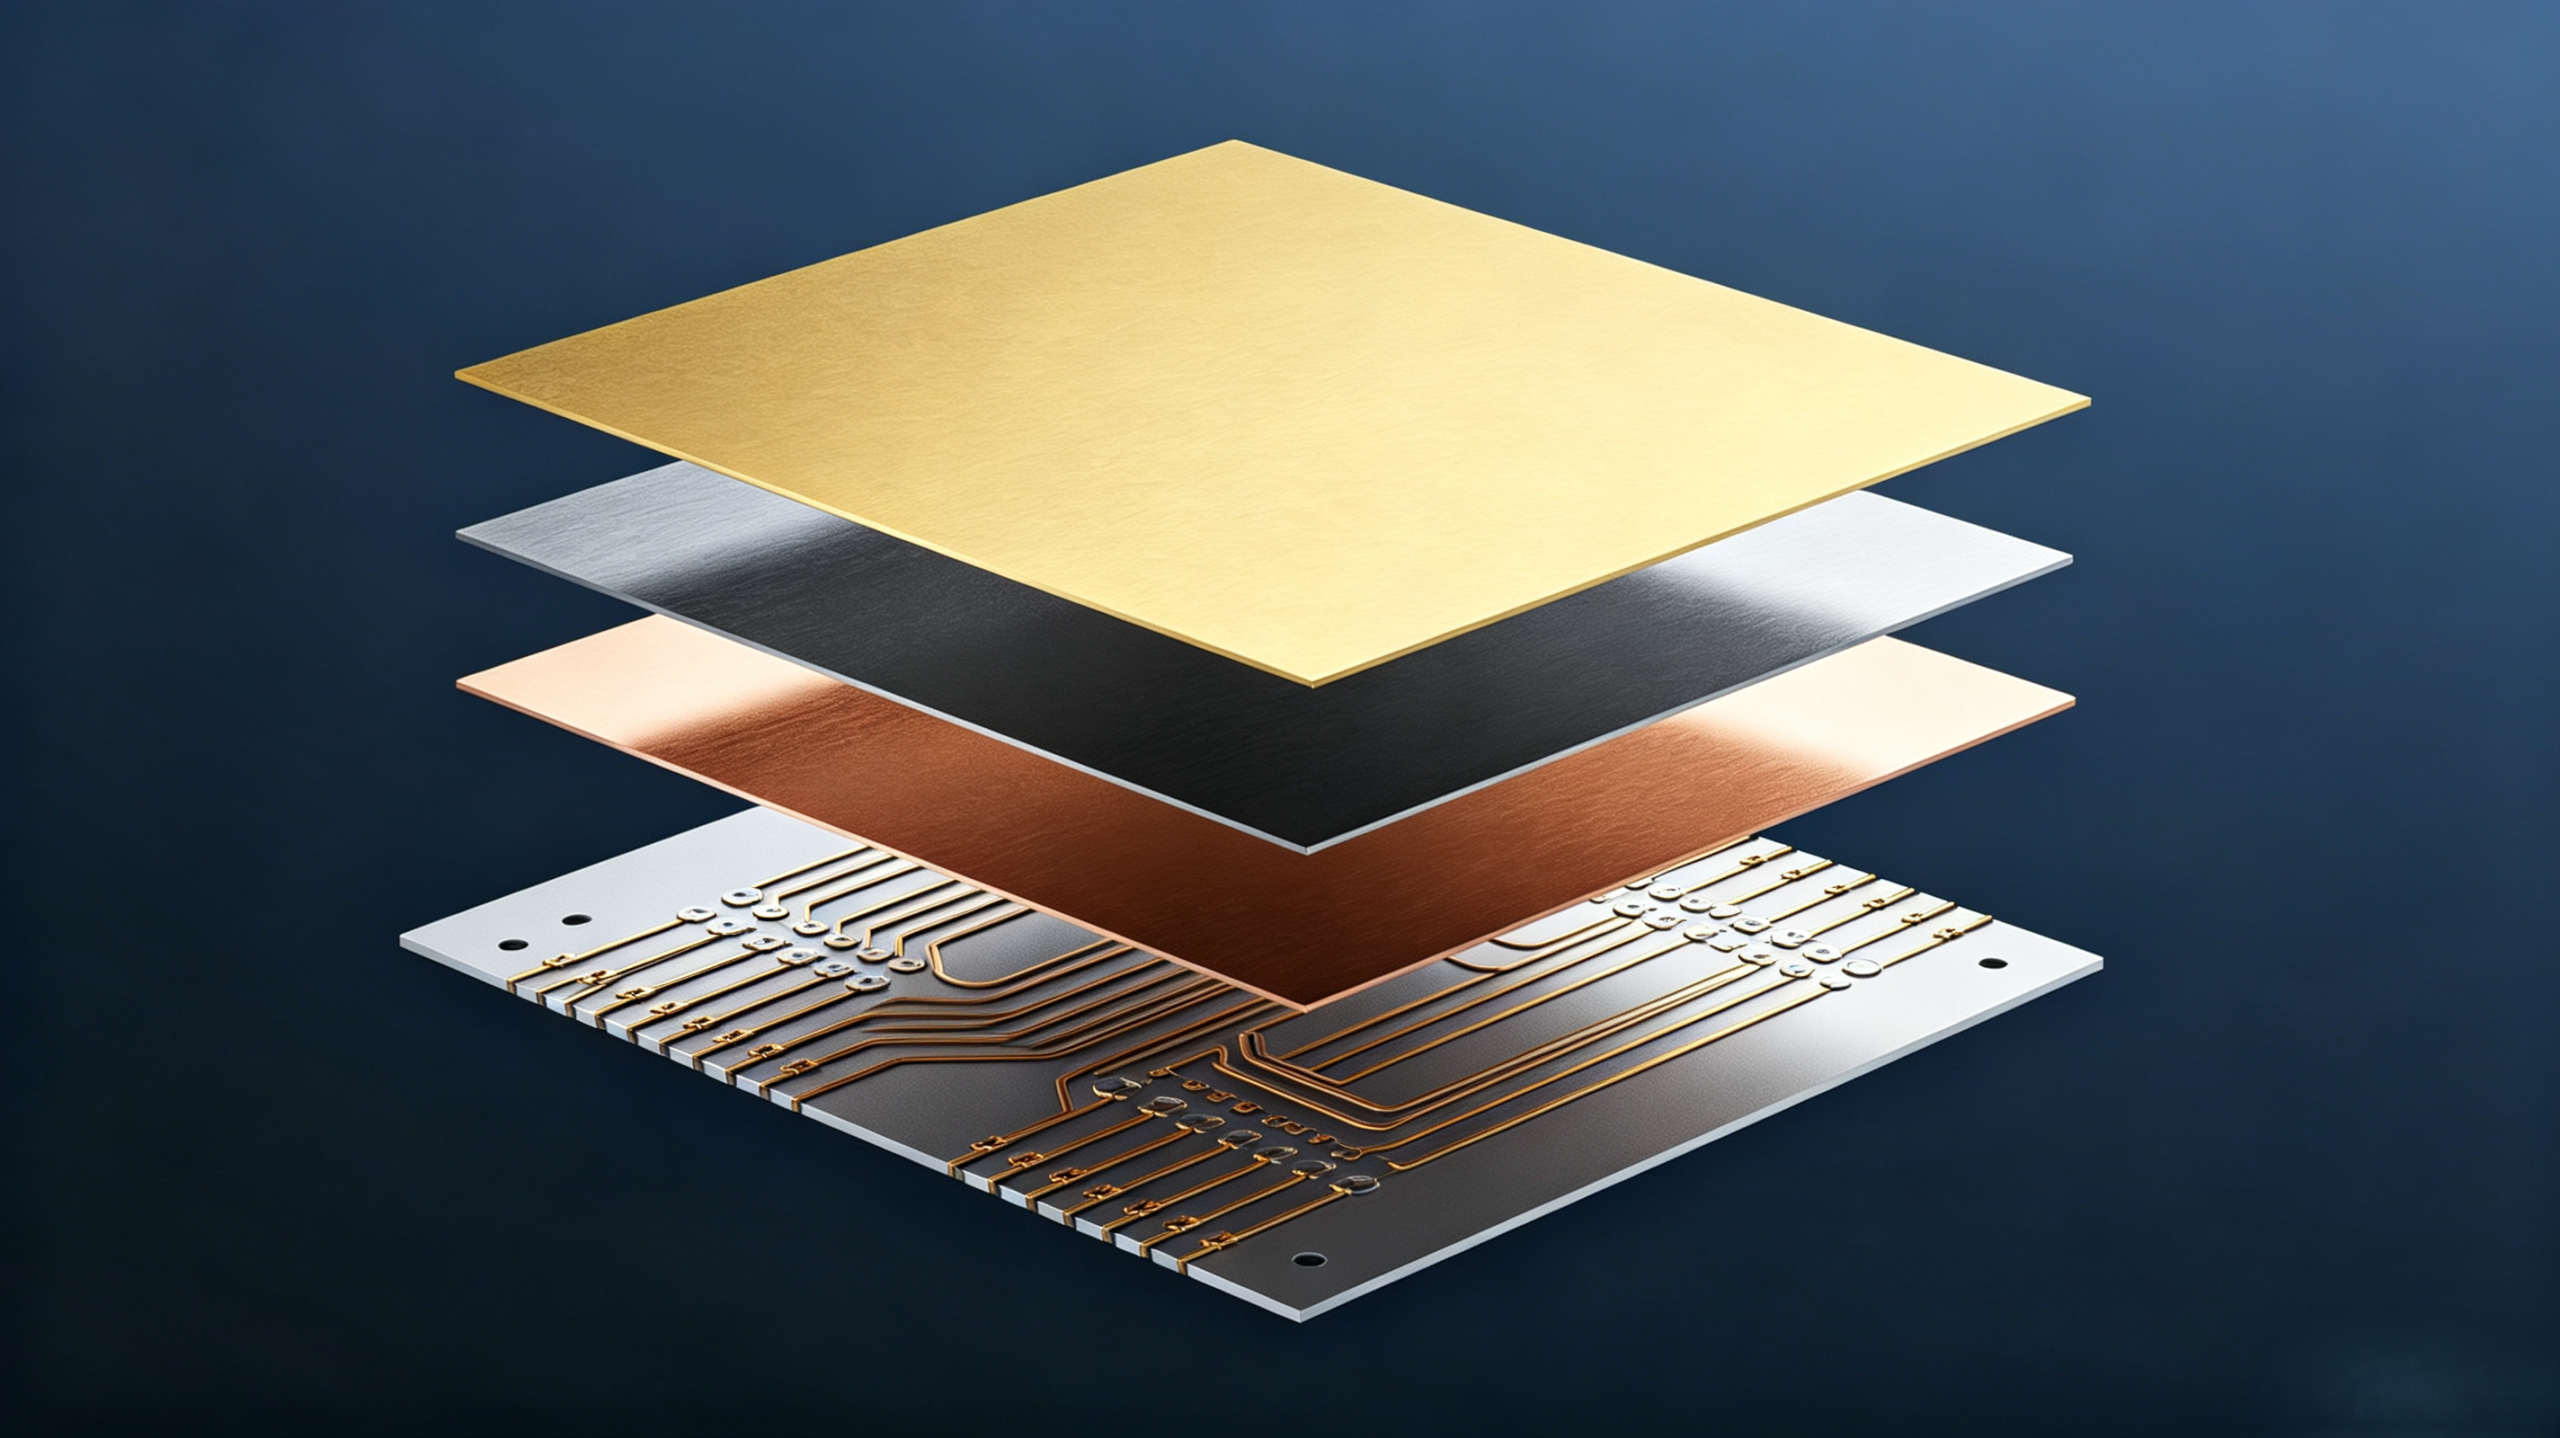
化学沉镍原理:钯活化与自催化
Pd ACTIVATION & AUTOCATALYTIC DEPOSITION
01沉镍为什么能”自己长”
第一步:钯置换活化(启动反应)
第二步:自催化还原沉积(持续生长)
磷从哪来
次磷酸根被还原时部分脱氢生成磷原子,与镍共沉积,形成 Ni-P 非晶合金。
磷含量关键区间
8~12 wt%(中高磷),决定耐蚀性与黑盘倾向。
自催化本质
沉积一旦启动,镍面自己就是反应催化剂,越镀越厚,直到人为出槽。
化学浸金原理:置换反应与自限制
IMMERSION Au: DISPLACEMENT & SELF-LIMITING
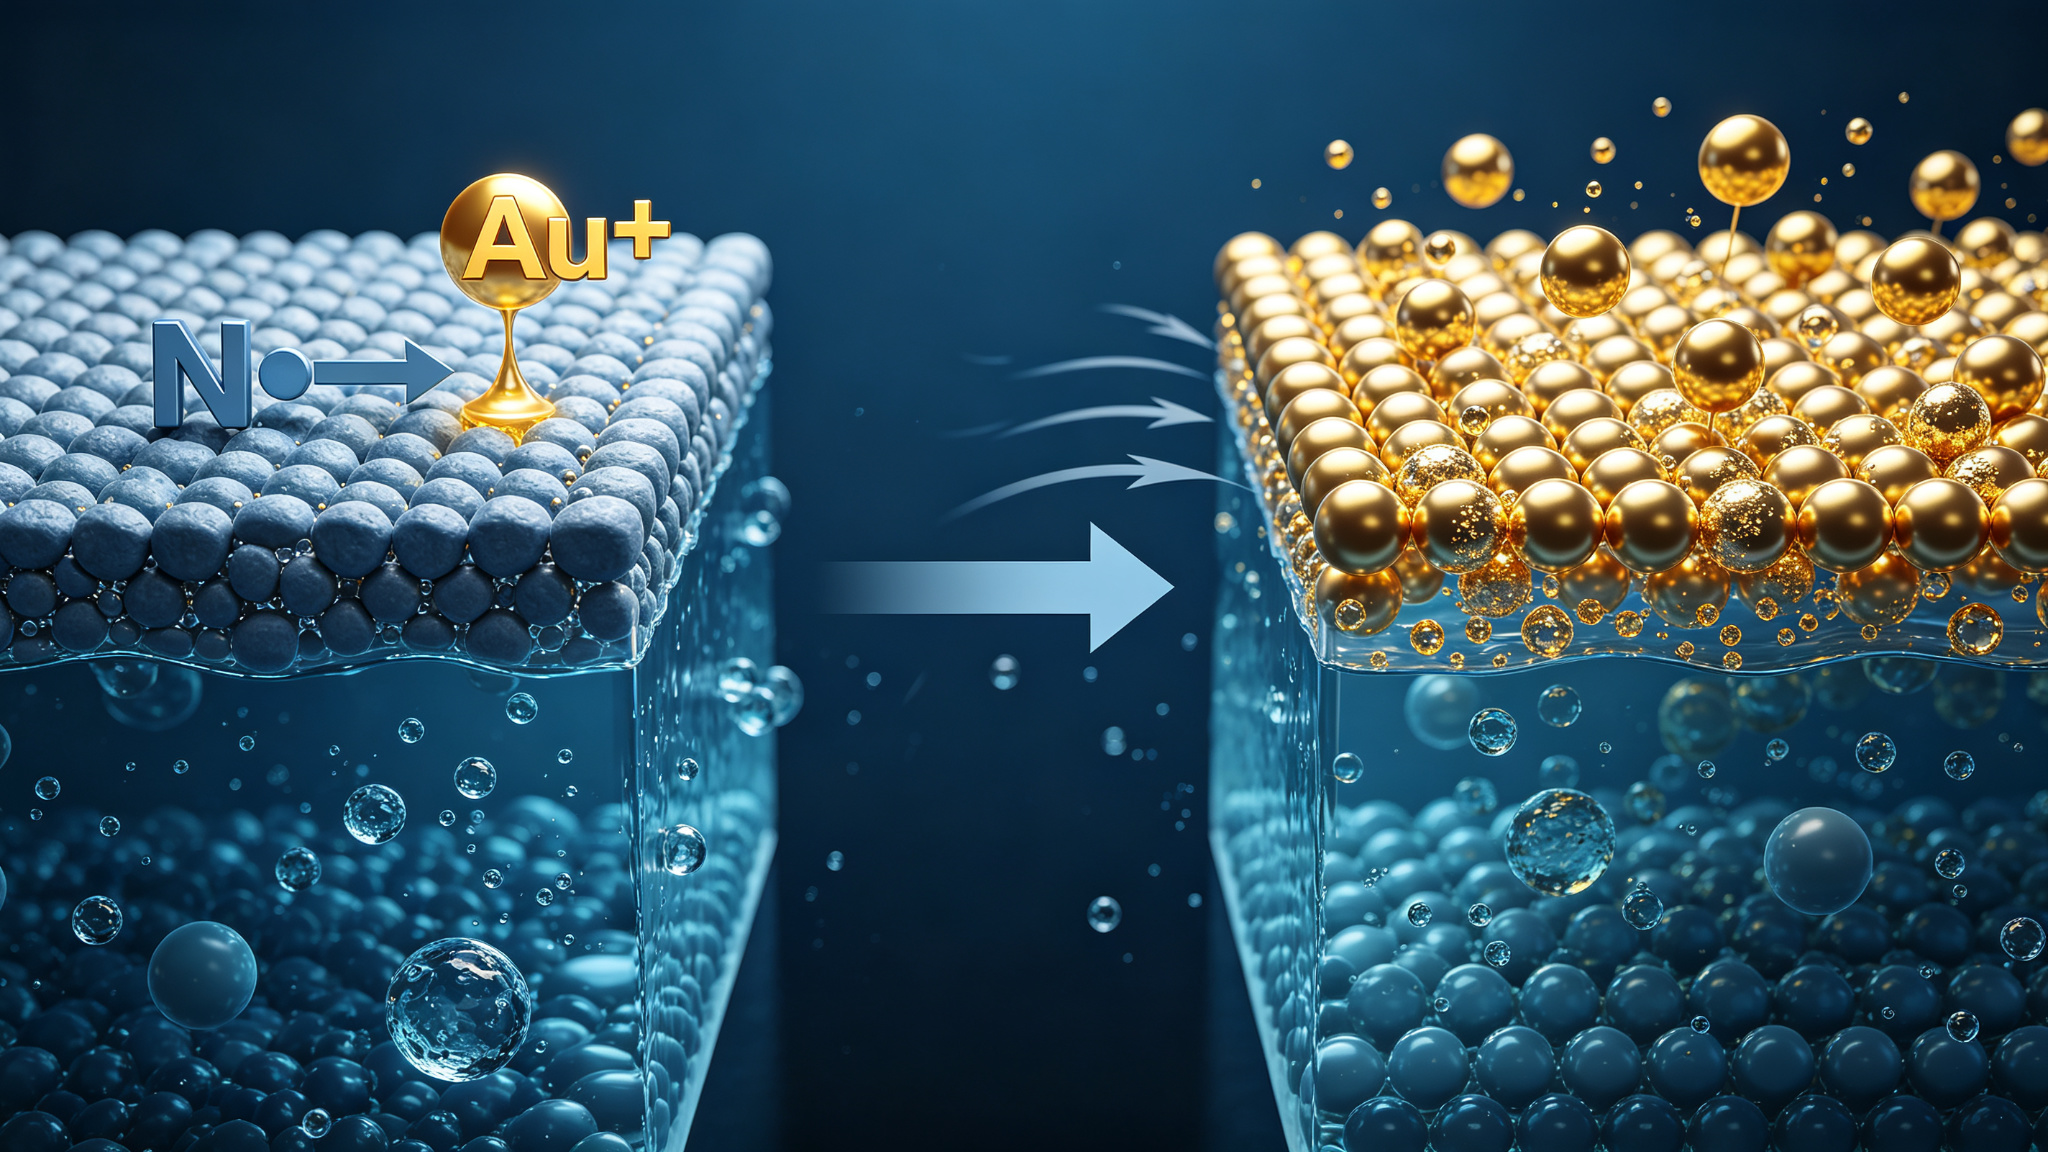
01置换反应:金”换”掉表面镍
02自限制特性:金一盖满,反应即停
置换反应只在”镍暴露”时发生;当镍面被金完全覆盖,镍不再接触金离子,反应自动停止。
这就是浸金层天然薄而均匀的原因——不是人为控制时间停镀,是化学反应自己停。
1. 金厚主要靠药液浓度与时间微调,范围天然在 0.05~0.1 μm
2. 浸金时间过长 → 镍被过度腐蚀 → 黑盘风险上升(见第 08 章专题)
三大工艺段详解
THE THREE PROCESS STAGES
01工艺段一:前处理与钯活化——决定反应能否启动
① 酸性除油 + 微蚀
目的:去除铜面氧化层、手印、残胶与有机污染,微观粗化。
动作:稀硫酸除油 → 双氧水 / 过硫酸钠微蚀 → 高压水洗。
管控:微蚀量 0.8~1.2 μm;表面应呈均匀粉铜色,无氧化斑、无残胶。
风险:除油不净 → 钯活化不上 → 局部漏镀。
② 预浸(Pre-dip)
目的:让铜面预先进入钯缸相同的酸 / 盐环境,防止主钯缸被稀释污染。
动作:稀酸预浸 30~60 秒,不水洗直接进钯缸。
管控:预浸液成分与钯缸匹配;液面落差小,避免带水进钯缸。
意义:保护昂贵钯液寿命,是小工序大作用。
③ 钯活化(关键)
目的:在铜面置换沉积纳米钯核,为沉镍点火。
动作:硫酸钯 / 氯化钯体系浸泡 1~3 分钟。
管控:钯浓度、温度、时间、pH 必须稳定;钯核均匀细密。
风险:钯层过厚 → 镍层结合差;不均 → 漏镀或厚度不均。
02工艺段二:化学沉镍——生长 3~6 μm Ni-P 合金层
药液核心组成
- 主盐:硫酸镍 / 氯化镍(提供 Ni²⁺)
- 还原剂:次磷酸钠(还原镍并引入磷)
- 络合剂:柠檬酸 / 乳酸(稳定镍离子、防分解)
- 缓冲剂 + 稳定剂:维持 pH、抑制槽液自分解
厚度如何控制
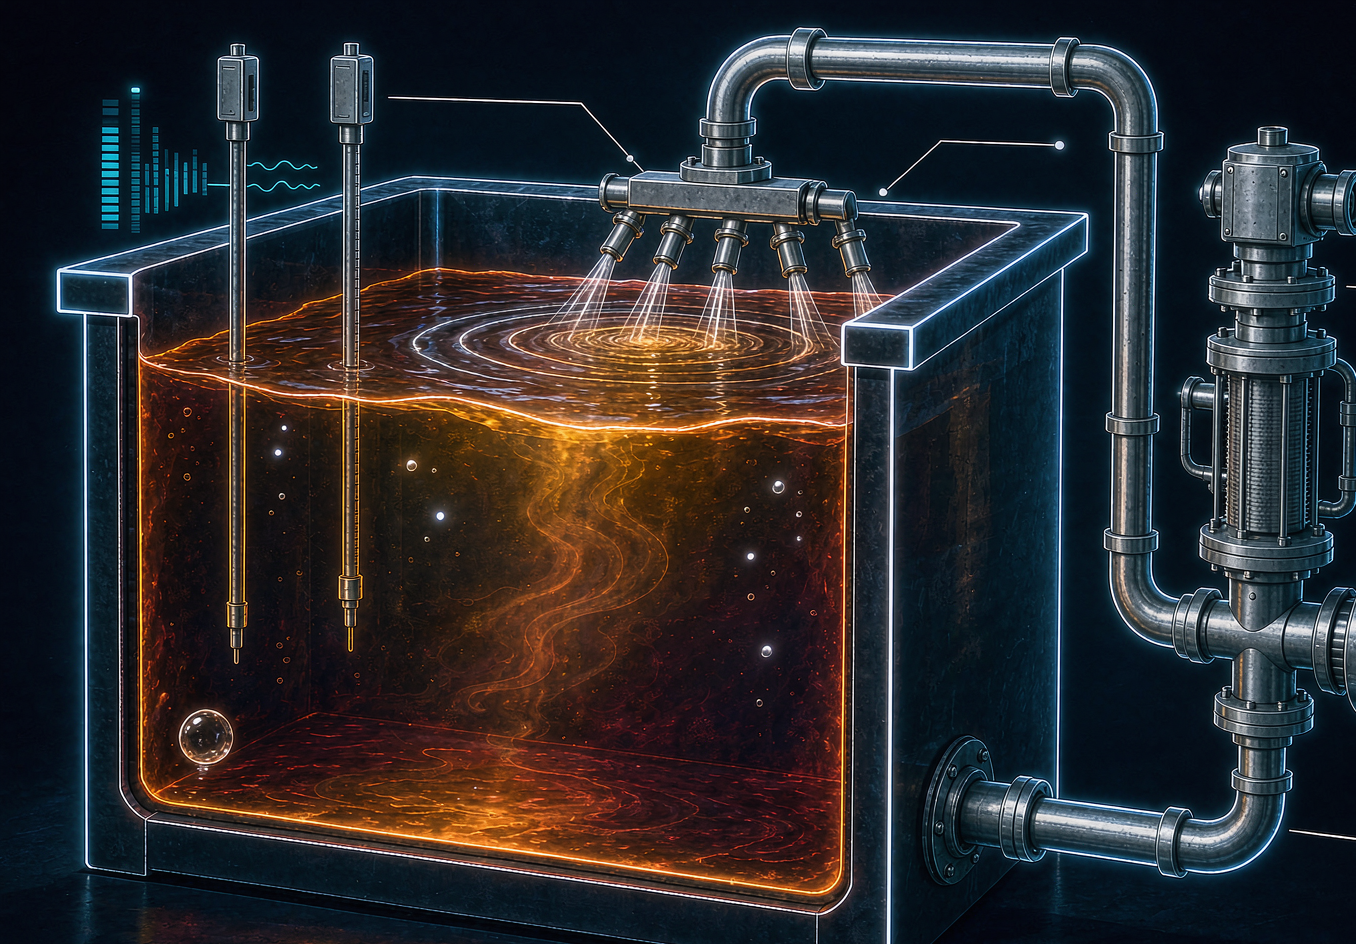
自催化反应随时间线性生长,靠时间 + 温度 + 镍离子浓度共同决定厚度。
RTR 产线走速 ≈ 厚度控制旋钮;片料靠浸泡分钟数控制。
1. 镍浓度:定期分析补加,浓度漂移直接导致厚度不均
2. pH 值:4.4~4.8 区间,偏移会同时改变磷含量
3. 槽液负荷:按装载量补药,空载 / 过载都会失效
03工艺段三:浸金、多级水洗与后处理封孔
① 化学浸金
药液:柠檬酸金钾 / 亚硫酸金盐体系,弱碱性。
厚度:0.05~0.1 μm,靠时间微调。
管控:温度、金浓度、pH;时间过长即黑盘风险。
关键点:浸金后镍面不能再暴露在空气 / 药液中过久。
② 多级逆流水洗
目的:彻底洗去孔壁、线路缝隙夹带的药液离子。
关键:多级逆流、水温逐级降低、最后 DI 纯水。
管控:末段水洗电导率 ≤ 10 μS/cm。
风险:水洗不净 → 残留氯 / 硫酸根 → 长期腐蚀 → 白斑、发黑。
③ 后处理封孔 + 烘干
封孔:稀有机羧酸 / 保护液封闭金层微孔,延缓镍氧化。
烘干:80~100℃ 热风彻底干燥,防止水渍印。
FPC 要点:薄基材烘干温度不能过高,防止 PI 变色、翘曲。
出槽后:尽快周转,避免长时间暴露在高湿空气。
表面处理工艺全维度对比
SURFACE FINISH COMPARISON
同一条 FPC 产线,焊盘表面处理并非只有 ENIG 一种选择。下表把四种主流工艺放在同一组维度下横向拉开,选型时可直接对照产品定位取用。
| 对比维度 | ENIG 化镍浸金 | OSP 有机保焊 | ENEPIG 化镍钯金 | 电镍金(电镀) |
|---|---|---|---|---|
| 镀层结构 | Ni-P + Au | 有机薄膜单层 | Ni-P + Pd + Au | Ni + Au(厚金) |
| 镀层厚度 | Ni 3~6μm / Au 0.05~0.1μm | 0.2~0.5μm | Ni+Pd+Au 三层 | Ni 3~5μm / Au 0.3~1μm |
| 平整度 | 极平整,适合细间距 | 平整 | 极平整 | 易增厚不均 |
| 可焊性 | 好,存储期较长 | 一般,寿命短 | 优 | 差(厚金不易焊) |
| 打线键合 | 金线可,铜线受限 | 不支持 | 金线 / 铜线均可 | 支持 |
| 成本 | 中(含金量少) | 最低 | 较高(多钯层) | 高(金耗大) |
| FPC 适用场景 | 主流:消费类 SMT 焊盘 + 金手指 | 低成本短周期产品 | 打线 / 高可靠产品 | 接触金手指、连接器 |
ENIG vs ENEPIG 选型对比
IS THE EXTRA PALLADIUM LAYER WORTH IT
ENEPIG 在镍与金之间多插一层钯。这一层钯的成本不低,但它换回来的是黑盘风险的大幅下降与铜线键合的可行性——是否值得,取决于产品的可靠性等级。
| 对比维度 | ENIG 化镍浸金 | ENEPIG 化镍钯浸金 |
|---|---|---|
| 镀层结构 | Ni-P / Au 两层 | Ni-P / Pd / Au 三层 |
| 钯层作用 | 无钯层 | 阻隔金置换镍,封孔防黑盘 |
| 黑盘风险 | 有,需严格管控 | 极低,钯层保护镍 |
| 铜线键合 | 受限,易氧化失效 | 金线 / 铜线均可 |
| 可焊性 / 寿命 | 良好 | 更优,存储期更长 |
| 成本 | 中 | 高(钯昂贵) |
| FPC 适用 | 消费类 SMT 主流 | 打线 / 汽车 / 医疗 / 高可靠 |
纯 SMT 消费类选 ENIG;有打线键合、铜线键合或 10 年以上高可靠寿命要求 → 选 ENEPIG。
黑盘专题:成因识别与防控
BLACK PAD — CAUSES & PREVENTION
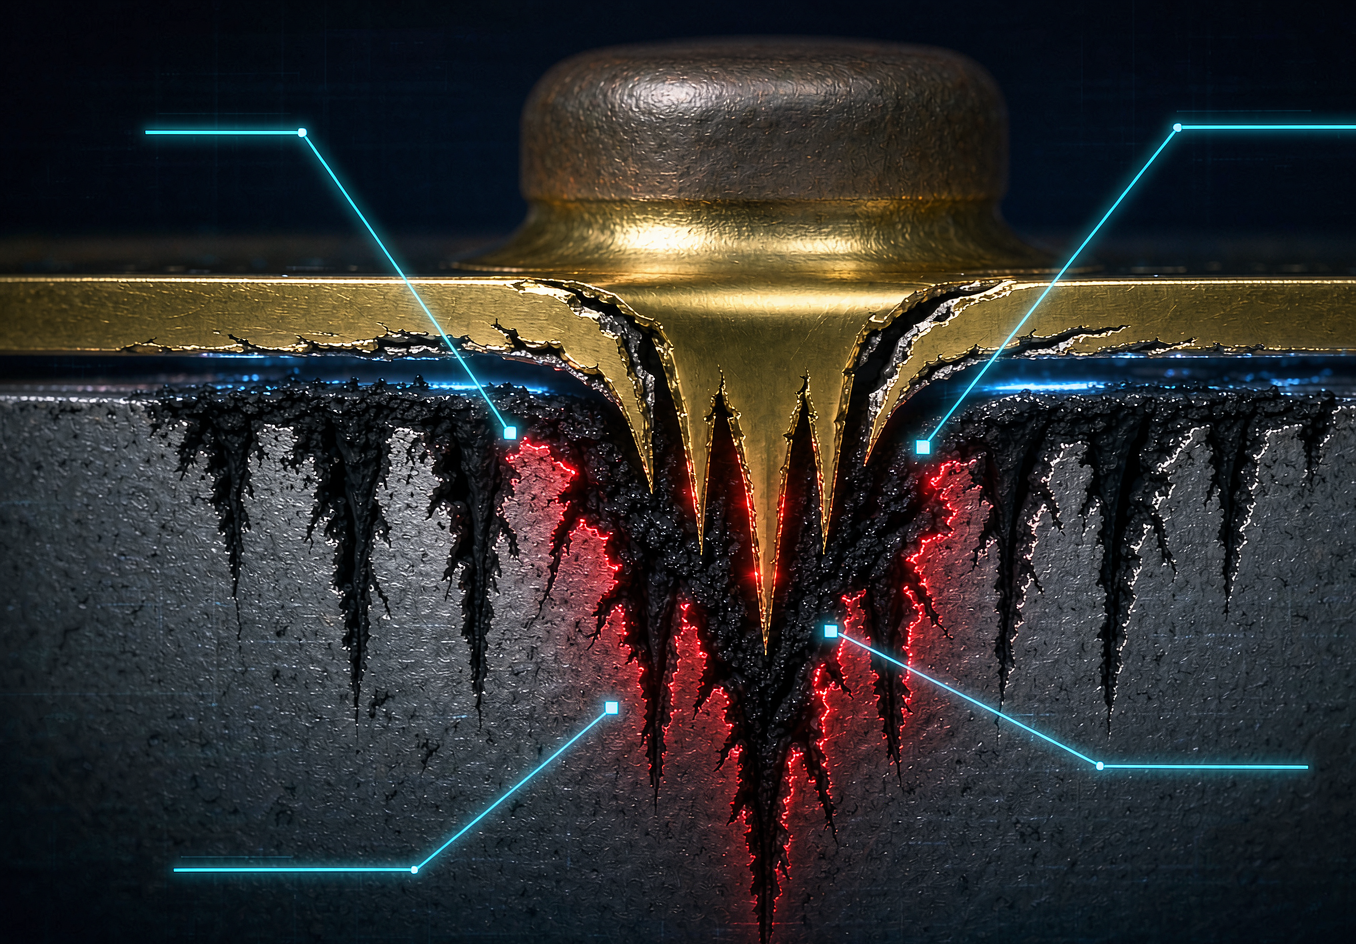
浸金液过度腐蚀镍磷层表面,形成黑色多孔富磷层;外观仍像金面,但焊接时焊点脆裂、虚焊,早期难以发现。这是 ENIG 最致命的隐形失效。
01三大核心成因
① 浸金时间过长
金层微孔持续让药液渗入,镍被过度腐蚀。
② 磷含量偏低
低磷镍层不耐浸金液腐蚀,更易黑盘。
③ 钯活化不均
局部钯层过薄,沉镍不均,浸金时薄弱点先腐蚀。
02四项预防措施
- 严格控制浸金时间 宁短勿长
- 沉镍磷含量稳定在 10~12% 中高磷区间
- 钯活化均匀、稳定 避免局部薄弱
- 定期 SEM 切片抽检镍层形貌 发现异常立即停线
外观金面仍光亮,必须靠 SEM 切片看镍层;或做焊接拉力 / 推球测试,脆断即黑盘嫌疑。
FPC 薄基材专属管控要点
THIN-SUBSTRATE SPECIFIC CONTROLS
FPC 的基材薄、线路细、还要过 RTR 卷绕,ENIG 在软板上会遇到一批硬板上不突出的问题。以下四项是 FPC 专属的管控焦点。
① 孔口与盲孔镍层均匀性
微孔 / 盲孔内药液交换慢,易镍薄;靠摇摆喷淋与药液循环改善。
② 防焊侧渗金(”金牙边”)
金液沿防焊 / 铜界面微缝隙渗入,形成黑色或金色细线,需管控显影后边缘质量与浸金时间。
③ finger 端弯折区金层开裂
金层虽薄,弯折区镍层若有微裂纹会扩展;控制镍应力与弯折半径。
④ RTR 张力与药水带出
走料速度快,槽间药水夹带易污染下一槽;加强挤液 / 风刀,稳定张力。
关键参数管控与不良对策
DEFECT MODES & COUNTERMEASURES
ENIG 的多数失效不是突然发生的,而是某个参数长时间漂移后的必然结果。下表按”现象 → 成因 → 对策”三段式,把八大常见不良一次对齐到可执行的调整动作。
| 不良现象 | 核心成因 | 改善对策 |
|---|---|---|
| 漏镀 / 局部无镍 | 铜面除油不净、氧化、钯活化不足或污染 | 加强前处理除油微蚀;校验钯浓度 / 时间;检查水洗 |
| 镍厚不均 | 槽液负荷不均、搅拌差、走速不稳、钯核不均 | 补加 Ni 与稳定剂;加强过滤循环;稳定 RTR 走速 |
| 金厚不足 / 发白 | 浸金时间短、金浓度低、pH 偏移 | 分析金浓度;微调时间;校正 pH(勿盲目延长时间) |
| 黑盘 | 浸金过久、磷含量低、钯活化不均 | 缩短浸金时间;提升磷含量至 10~12%;SEM 监控 |
| 侧渗金 / 金牙边 | 防焊与铜界面结合差,金液沿缝渗入 | 优化 LPI 显影与固化;缩短浸金时间;检查防焊附着力 |
| 白斑 / 水渍印 | 末段水洗不净、烘干不彻底、水质差 | 提升 DI 水电导率;加强风刀;提高烘干温度 |
| 金面发红 / 氧化 | 出槽后久置、水洗残留、封孔不良 | 缩短周转;加强封孔;控制车间湿度,烘烤 |
| 焊接虚焊 / 脆裂 | 黑盘、金过厚、镍氧化、可焊性差 | 切片查黑盘;控制金厚 0.1μm 内;新鲜药液 |
品质检验标准
QUALITY INSPECTION STANDARDS
01核心检验项目与标准
| 项目 | 标准 | 工具 |
|---|---|---|
| 镍厚 | 3.0~6.0 μm | X-Ray |
| 金厚 | 0.05~0.1 μm | X-Ray |
| 磷含量 | 10~12 wt% | EDS |
| 可焊性 | 235℃ 浸锡 2s 润湿 | 润湿天平 |
| 黑盘监控 | 无发黑多孔层 | SEM 切片 |
首件确认镍 / 金厚与外观 → 每 2 小时巡检外观与槽液浓度 → 批次末件复核并留存 SEM 切片样。
02核心总结
- ENIG = 化学自催化 Ni-P + 置换 Au,非电镀。
- 镍管强度、金管界面,两层分工明确。
- 钯活化是点火,pH 与磷含量决定黑盘倾向。
- 浸金宁短勿长,时间过长是黑盘温床。
- FPC 额外管控侧渗金、弯折开裂、药水夹带。
文中厚度、温度、pH、时间等均为标准工艺窗口参考值,实际生产应以产线作业标准书(SOP)与药水供应商技术数据表(TDS)为准。